Каталог Kennametal инновации 2022.2 - страница 155
Навигация
 Решения Kennametal для обработки композитов 2024
 Новинки Kennametal - осень 2025
 Сменные фрезерные пластины серий PSTS и Mill 4-12KT Kennametal 2024
 Каталог Kennametal инновации 2020.1
 Основной каталог Kennametal невращающиеся инструменты
 Сменные фрезерные пластины линейки 7792VX Kennametal 2024
- TOC
- Техническая поддержка и сервис
- Контактная информация
- Информация о комплектующих и принадлежностях • Электронный каталог
- Точение
- Точение закаленных материалов • KBH10/20B и KYHK15B
- Тяжелое точение • FIX8
- Обработка канавок и отрезка • Beyond Evolution
- Комплектующие для СОЖ
- Фрезерование
- Цельные твердосплавные концевые фрезы • HARVI I TE
- Фрезерование уступов • Mill 4-15
- Сверление
- Модульный инструмент для растачивания • eBore
- Общие сведения
- Сплавы и их описание
- Пояснение к заголовкам столбцов
- Перекрестные ссылки на материалы
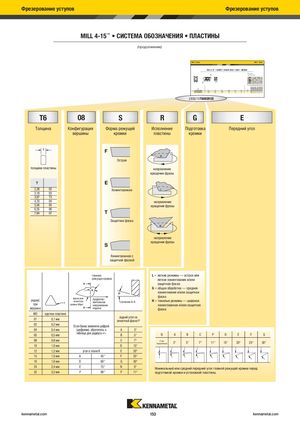
MILL 4-15™ • СИСТЕМА ОБОЗНАЧЕНИЯ • ПЛАСТИНЫ
(продолжение)
T6 08 S
Толщина Конфигурация Форма режущей
вершины кромки
F
Острая толщина пластины T E
| 2,38 | Хонингованная 02 |
| 3,18 | 03 |
| 3,97 | T3 |
| 4,76 | 04 |
| 5,56 | 05 |
| 6,35 | T 06 |
7,94 07 Защитная фаска
R
Исполнение
пластины
направление вращения фрезы
направление вращения фрезы
Mill 4™ Series Mill 4™ Series
MILL 4-15™ • INSERT • LNGU15-EGEJ • LIGHT - MEDIUM
䢇 first choice 嘷 alternate choice
| PM | 嘷 䢇䢇 䢇 | 䢇 䢇嘷䢇嘷䢇嘷 |
| K | 䢇 䢇 嘷 | 䢇 嘷 |
| NS | 䢇 䢇 | 嘷䢇䢇 |
| H |
| catalogue numberISO | LI | S | W | BS | R | hm | CE |
| LNGU15T604ERGEJLNGU15T608ERGEJ | 17,0017,00 | 6,966,96 | 10,0010,00 | 2,201,80 | 0,40,8 | 0,00,0 | 44 䢇䢇 – – – – – – – –– – – – – – – – |
LNGU15T608SRGE
G E
Подготовка Передний угол
кромки
направление S вращения фрезы
Хонингованная с защитной фаской
главная L = легкие режимы — острая или режущая кромка легкое хонингование и/или защитная фаска G = общая обработка — среднее хонингование и/или защитная фаска
радиус фаска или предполо-
| зачистная | сечение A-A | H = тяжелые режимы — широкая | |
| жительное |
| при | кромка Wiper | направление | хонингованная и/или защитная |
| вершине | подачи | фаска |
MO круглая пластина задний угол на 01 0,1 мм зачистной фаске P
02 0,2 мм Если буква заменена цифрой
| 04 | 0,4 мм | (цифрами), обратитесь к | A | 3° |
| таблице для радиуса «r». |
| 05 | 0,5 мм | B | 5° | N | A | B | C | P | D | E | F | G | |||
| 08 | 0,8 мм | C | 7° | ||||||||||||
| 0˚ или | 3° | 5° | 7° | 11° | 15° | 20° | 25° | 30° | |||||||
| 10 | 1,0 мм | D | 15° | отрицательный | |||||||||||
| 12 | 1,2 мм | угол в плане K | E | 20° | |||||||||||
| 15 | 1,5 мм | A | 45° | F | 25° | ||||||||||
| 16 | 1,6 мм | D | 60° | G | 30° | ||||||||||
| 24 | 2,4 мм | E | 75° | N | 0° | Номинальный или средний передний угол главной режущей кромки перед | |||||||||
| 32 | 3,2 мм | P | 90° | P | 11° | подготовкой кромки и установкой пластины. |