Каталог Kennametal инновации 2020.1 - страница 27
Навигация
 Каталог Kennametal инструментальные системы 2018
 Каталог Kennametal инновации 2022.1
 Инструментальные патроны системы SAFE-LOCK Kennametal 2024
 Инновационные токарные пластины с покрытиями KENGold CVD и PVD Kennametal 2025
 Оптимальный выбор Kennametal 2025 - 2026
 Токарные пластины серии KCU10B с технологией покрытия KENGold PVD Kennametal 2023
- Оглавление
- Техническая поддержка и сервис
- Контактная информация
- Информация о комплектующих и принадлежностях • Электронный каталог
- Фрезы со сменными пластинами
- Mill 4-12KT • Фрезы для обработки уступов с тангенциальным креплением пластин
- Цельные концевые фрезы
- HARVI II TCDE (5 x D)
- Инструментальные системы
- TACU • Расширение ассортимента
- Техническая информация
- Цельные цанги ER
- Общая информация
- Описания сплавов
- Пояснение к заголовкам таблиц
- Перекрестные ссылки на материалы
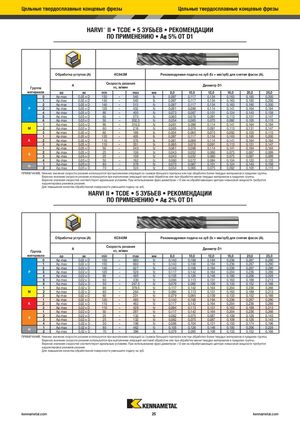
HARVI™ II • TCDE • 5 ЗУБЬЕВ • РЕКОМЕНДАЦИИ
ПО ПРИМЕНЕНИЮ • A 5% ОТ D1
| Обработка уступов (A) | KC643M | Рекомендуемая подача на зуб (fz = мм/зуб) для снятия фасок (A). | ||||
| Скорость резания | ||||||
| A | Диаметр D1 | |||||
| Группа | vc, м/мин |
| материала | ap | ae | min | max | мм | 8,0 | 10,0 | 12,0 | 16,0 | 20,0 | 25,0 | ||
| 0 | Ap max | 0,05 x D | 150 | – | 540 | fz | 0,097 | 0,117 | 0,134 | 0,163 | 0,185 | 0,200 | |
| 1 | Ap max | 0,05 x D | 150 | – | 540 | fz | 0,097 | 0,117 | 0,134 | 0,163 | 0,185 | 0,200 | |
| 2 | Ap max | 0,05 x D | 140 | – | 513 | fz | 0,097 | 0,117 | 0,134 | 0,163 | 0,185 | 0,200 | |
| P | 3 | Ap max | 0,05 x D | 120 | – | 432 | fz | 0,081 | 0,098 | 0,114 | 0,141 | 0,164 | 0,184 |
| 4 | Ap max | 0,05 x D | 90 | – | 405 | fz | 0,073 | 0,087 | 0,101 | 0,124 | 0,143 | 0,158 | |
| 5 | Ap max | 0,05 x D | 60 | – | 270 | fz | 0,065 | 0,078 | 0,091 | 0,113 | 0,131 | 0,147 | |
| 6 | Ap max | 0,05 x D | 50 | – | 202,5 | fz | 0,054 | 0,065 | 0,075 | 0,092 | 0,105 | 0,115 | |
| 1 | Ap max | 0,05 x D | 90 | – | 310,5 | fz | 0,081 | 0,098 | 0,114 | 0,141 | 0,164 | 0,184 | |
| M | 2 | Ap max | 0,05 x D | 60 | – | 216 | fz | 0,065 | 0,078 | 0,091 | 0,113 | 0,131 | 0,147 |
| 3 | Ap max | 0,05 x D | 60 | – | 189 | fz | 0,054 | 0,065 | 0,075 | 0,092 | 0,105 | 0,115 | |
| 1 | Ap max | 0,05 x D | 120 | – | 405 | fz | 0,097 | 0,117 | 0,134 | 0,163 | 0,185 | 0,200 | |
| K | 2 | Ap max | 0,05 x D | 110 | – | 378 | fz | 0,081 | 0,098 | 0,114 | 0,141 | 0,164 | 0,184 |
| 3 | Ap max | 0,05 x D | 110 | – | 351 | fz | 0,065 | 0,078 | 0,091 | 0,113 | 0,131 | 0,147 | |
| 1 | Ap max | 0,05 x D | 50 | – | 243 | fz | 0,081 | 0,098 | 0,114 | 0,141 | 0,164 | 0,184 | |
| 2 | Ap max | 0,05 x D | 25 | – | 108 | fz | 0,043 | 0,052 | 0,060 | 0,075 | 0,087 | 0,099 | |
| S | |||||||||||||
| 3 | Ap max | 0,05 x D | 25 | – | 108 | fz | 0,043 | 0,052 | 0,060 | 0,075 | 0,087 | 0,099 | |
| 4 | Ap max | 0,05 x D | 50 | – | 162 | fz | 0,060 | 0,072 | 0,084 | 0,104 | 0,120 | 0,135 | |
| 1 | Ap max | 0,05 x D | 80 | – | 378 | fz | 0,073 | 0,087 | 0,101 | 0,124 | 0,143 | 0,158 | |
| H | |||||||||||||
| 2 | Ap max | 0,05 x D | 70 | – | 324 | fz | 0,054 | 0,065 | 0,075 | 0,092 | 0,105 | 0,115 |
ПРИМЕЧАНИЕ. Нижнее значение скорости резания используется при выполнении операций со съемом большого припуска или при обработке более твердых материалов в пределах группы. Верхнее значение скорости резания используется при выполнении операций чистовой обработки или при обработке менее твердых материалов в пределах группы. Верхние значения скоростей соответствуют идеальным условиям. При использовании фрез диаметром >12 мм на обрабатывающих центрах невысокой мощности требуется корректировка режимов резания.
Для повышения качества обработанной поверхности уменьшите подачу на зуб.
HARVI II • TCDE • 5 ЗУБЬЕВ • РЕКОМЕНДАЦИИ
ПО ПРИМЕНЕНИЮ • A 2% ОТ D1
| Обработка уступов (A) | KC643M | Рекомендуемая подача на зуб (fz = мм/зуб) для снятия фасок (A). | ||||
| Скорость резания | ||||||
| A | Диаметр D1 | |||||
| Группа | vc, м/мин |
| материала | ap | ae | min | max | мм | 8,0 | 10,0 | 12,0 | 16,0 | 20,0 | 25,0 | ||
| 0 | Ap max | 0,02 x D | 150 | – | 660 | fz | 0,140 | 0,168 | 0,194 | 0,236 | 0,267 | 0,290 | |
| 1 | Ap max | 0,02 x D | 150 | – | 660 | fz | 0,140 | 0,168 | 0,194 | 0,236 | 0,267 | 0,290 | |
| 2 | Ap max | 0,02 x D | 140 | – | 627 | fz | 0,140 | 0,168 | 0,194 | 0,236 | 0,267 | 0,290 | |
| P | 3 | Ap max | 0,02 x D | 120 | – | 528 | fz | 0,117 | 0,142 | 0,164 | 0,204 | 0,236 | 0,266 |
| 4 | Ap max | 0,02 x D | 90 | – | 495 | fz | 0,105 | 0,126 | 0,146 | 0,180 | 0,206 | 0,228 | |
| 5 | Ap max | 0,02 x D | 60 | – | 330 | fz | 0,094 | 0,113 | 0,131 | 0,163 | 0,189 | 0,213 | |
| 6 | Ap max | 0,02 x D | 50 | – | 247,5 | fz | 0,079 | 0,095 | 0,109 | 0,133 | 0,152 | 0,166 | |
| 1 | Ap max | 0,02 x D | 90 | – | 379,5 | fz | 0,117 | 0,142 | 0,164 | 0,204 | 0,236 | 0,266 | |
| M | 2 | Ap max | 0,02 x D | 60 | – | 264 | fz | 0,094 | 0,113 | 0,131 | 0,163 | 0,189 | 0,213 |
| 3 | Ap max | 0,02 x D | 60 | – | 231 | fz | 0,079 | 0,095 | 0,109 | 0,133 | 0,152 | 0,166 | |
| 1 | Ap max | 0,02 x D | 120 | – | 495 | fz | 0,140 | 0,168 | 0,194 | 0,236 | 0,267 | 0,290 | |
| K | 2 | Ap max | 0,02 x D | 110 | – | 462 | fz | 0,117 | 0,142 | 0,164 | 0,204 | 0,236 | 0,266 |
| 3 | Ap max | 0,02 x D | 110 | – | 429 | fz | 0,094 | 0,113 | 0,131 | 0,163 | 0,189 | 0,213 | |
| 1 | Ap max | 0,02 x D | 50 | – | 297 | fz | 0,117 | 0,142 | 0,164 | 0,204 | 0,236 | 0,266 | |
| 2 | Ap max | 0,02 x D | 25 | – | 132 | fz | 0,062 | 0,075 | 0,087 | 0,109 | 0,126 | 0,143 | |
| S | |||||||||||||
| 3 | Ap max | 0,02 x D | 25 | – | 132 | fz | 0,062 | 0,075 | 0,087 | 0,109 | 0,126 | 0,143 | |
| 4 | Ap max | 0,02 x D | 50 | – | 198 | fz | 0,086 | 0,104 | 0,121 | 0,150 | 0,174 | 0,196 | |
| 1 | Ap max | 0,02 x D | 80 | – | 462 | fz | 0,105 | 0,126 | 0,146 | 0,180 | 0,206 | 0,228 | |
| H | |||||||||||||
| 2 | Ap max | 0,02 x D | 70 | – | 396 | fz | 0,079 | 0,095 | 0,109 | 0,133 | 0,152 | 0,166 |
ПРИМЕЧАНИЕ. Нижнее значение скорости резания используется при выполнении операций со съемом большого припуска или при обработке более твердых материалов в пределах группы. Верхнее значение скорости резания используется при выполнении операций чистовой обработки или при обработке менее твердых материалов в пределах группы. Верхние значения скоростей соответствуют идеальным условиям. При использовании фрез диаметром >12 мм на обрабатывающих центрах невысокой мощности требуется корректировка режимов резания.
Для повышения качества обработанной поверхности уменьшите подачу на зуб.