Каталог Kennametal инновации 2020.1 - страница 15
Навигация
 Каталог Kennametal инструментальные системы 2018
 Каталог Kennametal инновации 2022.1
 Инструментальные патроны системы SAFE-LOCK Kennametal 2024
 Инновационные токарные пластины с покрытиями KENGold CVD и PVD Kennametal 2025
 Оптимальный выбор Kennametal 2025 - 2026
 Токарные пластины серии KCU10B с технологией покрытия KENGold PVD Kennametal 2023
- Оглавление
- Техническая поддержка и сервис
- Контактная информация
- Информация о комплектующих и принадлежностях • Электронный каталог
- Фрезы со сменными пластинами
- Mill 4-12KT • Фрезы для обработки уступов с тангенциальным креплением пластин
- Цельные концевые фрезы
- HARVI II TCDE (5 x D)
- Инструментальные системы
- TACU • Расширение ассортимента
- Техническая информация
- Цельные цанги ER
- Общая информация
- Описания сплавов
- Пояснение к заголовкам таблиц
- Перекрестные ссылки на материалы
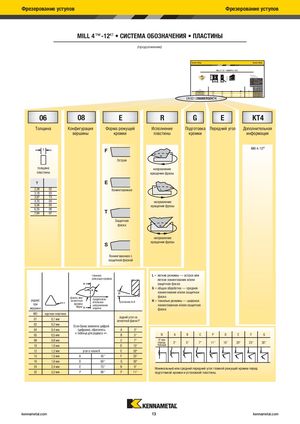
MILL 4™-12KT • СИСТЕМА ОБОЗНАЧЕНИЯ • ПЛАСТИНЫ
(продолжение)
06 08 E
Толщина Конфигурация Форма режущей
вершины кромки
F
Острая толщина пластины T E
| 2,38 | Хонингованная 02 |
| 3,18 | 03 |
| 3,97 | T3 |
| 4,76 | 04 |
| 5,56 | 05 |
| 6,35 | T 06 |
7,94 07 Защитная фаска
S
Хонингованная с защитной фаской
R
Исполнение
пластины
направление вращения фрезы
направление вращения фрезы
направление вращения фрезы
Shoulder Milling Shoulder Milling
MILL 4 ™-12KT • INSERTS • IC12
fi rst choice alternate choice PM KN S H
| catalogue numberISO | LI | S | W | Rε | CE | ||
| LNGQ120604ERGEKT4 | 13,0013,00 | 6,356,35 | 13,5013,39 | 0,40,8 | 44 | – – – | |
| LNGQ120608ERGEKT4LNGQ120612ERGEKT4 | 13,00 | 6,35 | 13,26 | 1,2 | 4 | – | |
| LNGQ120616ERGEKT4 | 13,00 | 6,35 | 13,14 | 1,6 | 4 | ||
| LNGQ12LNGQ120620ERGEKT40608ERGEKT413,0013 00 | 6,356 35 | 13,0212 89 | 2,02 4 | 44 | – | ||
| LNGQ120624ERGEKT4 | |||||||
| G | E | KT4 | |||||
| Подготовка | Передний угол | Дополнительная |
кромки информация
Mill 4-12KT
главная L = легкие режимы — острая или режущая кромка легкое хонингование и/или защитная фаска G = общая обработка — среднее хонингование и/или защитная фаска или фаска
| радиус | зачистная | предполож- | H = тяжелые режимы — широкая | |||
| ительное | сечение A-A | |||||
| при | кромка | хонингованная и/или защитная | ||||
| Wiper | направление | |||||
| вершине | подачи | фаска |
MO круглая пластина задний угол на 01 0,1 мм зачистной фаске P
02 0,2 мм Если буква заменена цифрой
| 04 | 0,4 мм | (цифрами), обратитесь | A | 3° |
| к таблице для радиуса «r». |
| 05 | 0,5 мм | B | 5° | N | A | B | C | P | D | E | F | G | |||
| 08 | 0,8 мм | C | 7° | 0° или | |||||||||||
| отрица- | 3° | 5° | 7° | 11° | 15° | 20° | 25° | 30° | |||||||
| 10 | 1,0 мм | D | 15° | тельный | |||||||||||
| 12 | 1,2 мм | угол в плане K | E | 20° | |||||||||||
| 15 | 1,5 мм | A | 45° | F | 25° | ||||||||||
| 16 | 1,6 мм | D | 60° | G | 30° | ||||||||||
| 24 | 2,4 мм | E | 75° | N | 0° | Номинальный или средний передний угол главной режущей кромки перед | |||||||||
| 32 | 3,2 мм | P | 90° | P | 11° | подготовкой кромки и установкой пластины. |