Каталог Kennametal инновации 2019.2 - страница 81
Навигация
 Сменные фрезерные пластины линейки 7792VX Kennametal 2024
 Новинки Kennametal - весна 2025
 Оптимальный выбор Kennametal 2025 - 2026
 Модульные сверлильные системы линейки KSEM ST Line Kennametal 2024
 Каталог Kennametal инновации 2021.2
 Токарные пластины серии KCU10B с технологией покрытия KENGold PVD Kennametal 2023
- Оглавление
- Услуги и поддержка
- Контактная информация
- Информация о комплектующих и принадлежностях • Электронный каталог
- Точение
- Антивибрационные расточные оправки со сменными головками
- Державки с внутренним подводом СОЖ
- Beyond Evolution
- Комплектующие для СОЖ
- Обработка отверстий
- Режущие пластины для сверл • Геометрия DS и LP
- Цельные твердосплавные концевые фрезы
- Duo-Lock
- Фрезы со сменными режущими пластинами
- KNS • Фрезы Kennametal для прорезания узких пазов
- HARVI Ultra 8X
- Инструментальные системы
- Гидравлические патроны • KM
- Гидравлические патроны • PSC
- Гидравлические патроны • HSK
- Гидравлические патроны • BT
- Гидравлические патроны • DV
- Удлинители гидравлических патронов
- Переходные втулки
- Техническая информация
- Общие сведения
- Описания сплавов
- Пояснение к заголовкам столбцов таблиц
- Перекрестные ссылки на материалы
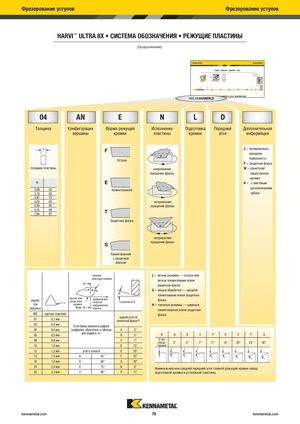
HARVI™ ULTRA 8X • СИСТЕМА ОБОЗНАЧЕНИЯ • PЕЖУЩИЕ ПЛАСТИНЫ
(продолжение)
Shoulder Milling Shoulder Milling
HARVI™ ULTRA 8X • INSERTS • IC10
䢇 first choice 嘷 alternate choice P 嘷 䢇嘷 䢇 MK NS 嘷 䢇 H
| catalogue numberISO | D | S | L10 | R¡ | hm | CE | ||
| SNHJ100408SNGDH | 10,00 | 4,52 | 10,00 | 0,8 | 0,08 | 8 | 䢇 䢇 | |
| HNGJ0604ANENLDHARVI ULTRA 8X • INSERTS • IC10 • LEAD ROW ONLY |
04 AN E N L D
| Толщина | Конфигурация | Форма режущей | Исполнение | Подготовка | Передний | Дополнительная | |||
| вершины | кромки | пластины | кромки | угол | информация |
F J = полированная передняя поверхность Острая P = защитная фаска
| толщина пластины | направление | W = зачистная/ | |
| вращения фрезы | закругленная | ||
| кромка |
| T | E | H = с винтовым | |
| расположением |
| 2,38 | 02 | Хонингованная |
| 3,18 | 03 | зубьев |
| 3,97 | T3 | |
| 4,76 | 04 | направление |
| 5,56 | 05 | вращения фрезы |
| 6,35 | 06 | T |
7,94 07 Защитная фаска
направление S вращения фрезы
Хонингованная с защитной фаской
главная L = легкие режимы — острая или режущая кромка легкое хонингование и/или защитная фаска G = общая обработка — среднее хонингование и/или защитная фаска или предположи-
| радиус | зачистная | фаска | |
| тельное | сечение A-A | ||
| при | кромка | направление | H = тяжелые режимы — широкая |
| вершине | Wiper | подачи | |
| хонингованная и/или защитная | |||
| MO | круглая пластина | фаска |
задний угол на 01 0,1 мм зачистной фаске P 02 0,2 мм
Если буква заменена цифрой
| 04 | 0,4 мм | (цифрами), обратитесь к таблице | A | 3° | |
| для радиуса «r». |
| 05 | 0,5 мм | B | 5° | N | A | B | C | P | D | E | F | G | |||
| 08 | 0,8 мм | C | 7° | 0˚ или | |||||||||||
| отрица- | 3° | 5° | 7° | 11° | 15° | 20° | 25° | 30° | |||||||
| 10 | 1,0 мм | D | 15° | тельный | |||||||||||
| 12 | 1,2 мм | угол в плане K | E | 20° | |||||||||||
| 15 | 1,5 мм | A | 45° | F | 25° | ||||||||||
| 16 | 1,6 мм | D | 60° | G | 30° | ||||||||||
| 24 | 2,4 мм | E | 75° | N | 0° | Номинальный или средний передний угол главной режущей кромки перед | |||||||||
| 32 | 3,2 мм | P | 90° | P | 11° | подготовкой кромки и установкой пластины. |