Каталог Kennametal инновации 2019.2 - страница 62
Навигация
 Сменные фрезерные пластины линейки 7792VX Kennametal 2024
 Новинки Kennametal - весна 2025
 Оптимальный выбор Kennametal 2025 - 2026
 Модульные сверлильные системы линейки KSEM ST Line Kennametal 2024
 Каталог Kennametal инновации 2021.2
 Токарные пластины серии KCU10B с технологией покрытия KENGold PVD Kennametal 2023
- Оглавление
- Услуги и поддержка
- Контактная информация
- Информация о комплектующих и принадлежностях • Электронный каталог
- Точение
- Антивибрационные расточные оправки со сменными головками
- Державки с внутренним подводом СОЖ
- Beyond Evolution
- Комплектующие для СОЖ
- Обработка отверстий
- Режущие пластины для сверл • Геометрия DS и LP
- Цельные твердосплавные концевые фрезы
- Duo-Lock
- Фрезы со сменными режущими пластинами
- KNS • Фрезы Kennametal для прорезания узких пазов
- HARVI Ultra 8X
- Инструментальные системы
- Гидравлические патроны • KM
- Гидравлические патроны • PSC
- Гидравлические патроны • HSK
- Гидравлические патроны • BT
- Гидравлические патроны • DV
- Удлинители гидравлических патронов
- Переходные втулки
- Техническая информация
- Общие сведения
- Описания сплавов
- Пояснение к заголовкам столбцов таблиц
- Перекрестные ссылки на материалы
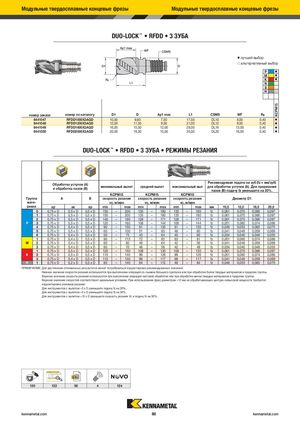
DUO-LOCK™ • RFDD • 3 ЗУБА
䢇 лучший выбор 嘷 альтернативный выбор
| P | 䢇 |
| M | 䢇 |
| K | 䢇 |
| N | |
| S | |
| H | 嘷 |
| номер заказа | номер по каталогу | D1 | D | Ap1 max | L1 | CSMS | WF | R¡ | ||
| 6441047 | RFDD1000X3AQD | 10,00 | 9,60 | 7,50 | 17,50 | DL10 | 8,00 | 0,40 | 䢇 | |
| 6441048 | RFDD1200X3AQD | 12,00 | 11,50 | 9,00 | 21,00 | DL12 | 9,50 | 0,40 | 䢇 | |
| 6441049 | RFDD1600X3AQD | 16,00 | 15,50 | 12,00 | 28,00 | DL16 | 13,00 | 0,40 | 䢇 | |
| 6441050 | RFDD2000X3AQD | 20,00 | 19,30 | 15,00 | 35,00 | DL20 | 16,00 | 0,40 | 䢇 |
DUO-LOCK™ • RFDD • 3 ЗУБА • РЕЖИМЫ РЕЗАНИЯ
Рекомендуемая подача на зуб (fz = мм/зуб) Обработка уступов (A)
| минимальный вылет | средний вылет | максимальный выл | для обработки уступов (A). Для прорезания | |
| и обработка пазов (B) | ||||
| пазов (B) подачу fz уменьшите на 20%. |
KCPM15 KCPM15 KCPM15
Группа A B скорость резания скорость резания скорость резания Диаметр D1
мате- vc, м/мин vc, м/мин vc, м/мин
| риала | ap | ae | ap | min | max | min | max | min | max | мм | 10,0 | 12,0 | 16,0 | 20,0 | ||||
| 0 | 0,75 x D | 0,5 x D | 0,5 x D | 150 | – | 200 | 135 | – | 180 | 135 | – | 180 | fz | 0,061 | 0,070 | 0,086 | 0,097 | |
| 1 | 0,75 x D | 0,5 x D | 0,5 x D | 150 | – | 200 | 135 | – | 180 | 135 | – | 180 | fz | 0,061 | 0,070 | 0,086 | 0,097 | |
| 2 | 0,75 x D | 0,5 x D | 0,5 x D | 140 | – | 190 | 126 | – | 171 | 126 | – | 171 | fz | 0,061 | 0,070 | 0,086 | 0,097 | |
| P | 3 | 0,75 x D | 0,5 x D | 0,5 x D | 120 | – | 160 | 108 | – | 144 | 108 | – | 144 | fz | 0,051 | 0,060 | 0,074 | 0,086 |
| 4 | 0,75 x D | 0,4 x D | 0,5 x D | 90 | – | 150 | 81 | – | 135 | 81 | – | 135 | fz | 0,046 | 0,053 | 0,065 | 0,075 | |
| 5 | 0,75 x D | 0,5 x D | 0,5 x D | 60 | – | 100 | 51 | – | 85 | 48 | – | 80 | fz | 0,041 | 0,048 | 0,059 | 0,069 | |
| 6 | 0,75 x D | 0,4 x D | 0,5 x D | 50 | – | 75 | 43 | – | 64 | 40 | – | 60 | fz | 0,034 | 0,040 | 0,048 | 0,055 | |
| 1 | 0,75 x D | 0,4 x D | 0,5 x D | 90 | – | 115 | 72 | – | 92 | 63 | – | 81 | fz | 0,051 | 0,060 | 0,074 | 0,086 | |
| M | 2 | 0,75 x D | 0,4 x D | 0,5 x D | 60 | – | 80 | 48 | – | 64 | 42 | – | 56 | fz | 0,041 | 0,048 | 0,059 | 0,069 |
| 3 | 0,75 x D | 0,4 x D | 0,5 x D | 60 | – | 70 | 48 | – | 56 | 42 | – | 49 | fz | 0,034 | 0,040 | 0,048 | 0,055 | |
| 1 | 0,75 x D | 0,5 x D | 0,5 x D | 120 | – | 150 | 108 | – | 135 | 108 | – | 135 | fz | 0,061 | 0,070 | 0,086 | 0,097 | |
| K | 2 | 0,75 x D | 0,5 x D | 0,5 x D | 110 | – | 140 | 99 | – | 126 | 99 | – | 126 | fz | 0,051 | 0,060 | 0,074 | 0,086 |
| 3 | 0,75 x D | 0,4 x D | 0,5 x D | 110 | – | 130 | 99 | – | 117 | 99 | – | 117 | fz | 0,041 | 0,048 | 0,059 | 0,069 | |
| H | 1 | 0,75 x D | 0,2 x D | 0,3 x D | 80 | – | 140 | 64 | – | 112 | 48 | – | 84 | fz | 0,046 | 0,053 | 0,065 | 0,075 |
ПРИМЕЧАНИЕ: Для достижения оптимальных результатов может потребоваться корректировка рекомендованных значений. Нижнее значение скорости резания используется при выполнении операций со съемом большого припуска или при обработке более твердых материалов в пределах группы. Верхнее значение скорости резания используется при выполнении операций чистовой обработки или при обработке менее твердых материалов в пределах группы. Верхние значения скоростей соответствуют идеальным условиям. При использовании фрез диаметром >12 мм на обрабатывающих центрах невысокой мощности требуется
корректировка режимов резания. Для инструментов с вылетом >3 x D уменьшите подачу fz на 20%. Для инструментов с вылетом >5 x D уменьшите подачу fz на 30%. Для инструментов с вылетом >10 x D уменьшите скорость резания Vc и подачу fz на 30%.
AB