Основной каталог Karnasch 2021 - страница 65
Навигация
 Каталог стоматологического инструмента Karnasch 2021
 Каталог микроинструмента Karnasch 2021
 Каталог магнитных станков Karnasch 2021
 Каталог прямошлифовальные машины Karnasch 2021
| Высокоэффективная 5-осевая | High efficient 5-axis machining of |
| обработка плоскостей и | planes and free-form surfaces |
| 2 | |
| поверхностей свободной формы | |
| Use of Karnasch High Efficient Parabola end mills demands | |
| Для использования параболических фрез Karnasch требуется | a 5-axis milling machine together with a powerful CAM |
| наличие 5-осевого многоцелевого фрезерного станка и высокопро- | solution that fully exploits the potential of the tool geometry. |
| изводительного решения на базе АСУП, чтобы полностью раскрыть | The performance package hyperMILL® MAXX Machining |
| потенциал, заложенный в геометрию инструмента. В рамках высо- | offers innovative 5-axis finishing strategies for machining of |
| коэффективного пакета hyperMILL® MAXX Machining предлагаются | planes and free-form surfaces. Intelligent automated |
инновационные 5-осевые стратегии чистовой обработки плоско- 3 functions ensure optimal inclination and guidance of the стей и поверхностей свободной формы. Интеллектуальные автома- тические функции обеспечивают оптимальное позиционирование и end mill. This allows high surface qualities and a
подачу инструмента. Благодаря этому достигается высочайшее tremendous time savings even in hard-to-reach areas. качество обработки поверхности и огромная экономия времени даже при обработке в самых труднодоступных местах.
| До 90 % – сокращение времени | Up to 90 % time saving when | 4 |
| на чистовую обработку | finishing | |
| Благодаря большому радиусу на периферийной режущей кромке | The large radii at the curved cutting edge enable flat | |
| обеспечивается обработка плоских поверхностей с большим шагом | surfaces with great step-over distance to be cut. | |
| подачи. При этом по сравнению с обычной технологией достигается | The same surface quality compared to conventional | 5 |
| значительное сокращение времени (до 90 %) на обработку резани- | machining, saves up to 90 % machining time. | |
| ем при неизменном качестве обработки поверхности. | ||
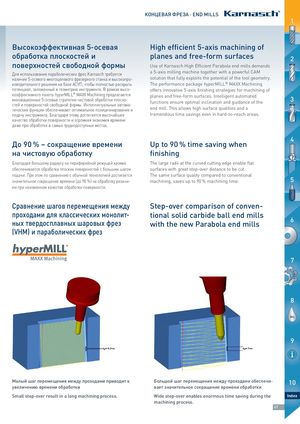
| Сравнение шагов перемещения между | Step-over comparison of conven- | |
| проходами для классических монолит- | tional solid carbide ball end mills | |
| ных твердосплавных шаровых фрез | with the new Parabola end mills | 6 |
(VHM) и параболических фрез
7
MACH IN
8
OIL
9
| Малый шаг перемещения между проходами приводит к | Большой шаг перемещения между проходами обеспечи- | 10 |
| увеличению времени обработки | вает значительное сокращение времени обработки | |
| Small step-over result in a long machining process. | Wide step-over enables enormous time saving during the | Index |
machining process.