Основной каталог Karnasch 2021 - страница 44
Навигация
 Каталог стоматологического инструмента Karnasch 2021
 Каталог микроинструмента Karnasch 2021
 Каталог магнитных станков Karnasch 2021
 Каталог прямошлифовальные машины Karnasch 2021
КОНЦЕВАЯ ФРЕЗА · END MILLS
1
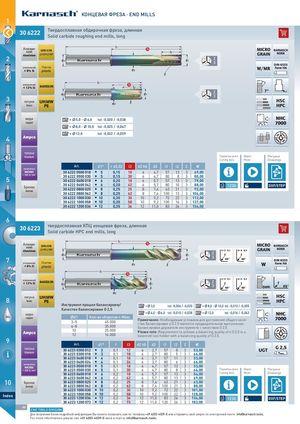
Твердосплавная обдирочная фреза, длинная
30
306222
6222 Solid carbide roughing end mills, long
Алюми- GFK-CFK MICRO KARNASCH
ний
Aluminium GFRP-CFRP GRAIN NORM
2 Z
3 DIN 6535
алюминий Пластик
< 6% Si plastic
W/MR Form HA
алюминий
< 12% Si MAKROLON
Z 7°
3
3 латуни UHMW HSC
brass PE HPC
меди d1* = 5,0 - 6,0 tol -0,020 / -0,038
copper
d1* = 8,0 - 10,0 tol -0,025 / -0,047
d1* = 12,0 tol -0,032 / -0,059
Ampco
4
титана
titanium Параметры резки Видео Рисунки
Cutting data Movie Drawings
Art. d1* r ±0,02 l3 d2 h5 d3 l1 l2 Z €
никелево
NICKEL 30 6222 0500 018
3062220500018 I 5 0,15 18 6 4,7 57 13 3 69,00
< 500 N/mm 2
I 5
30 6222 0500 030
3062220500030 0,15 30 6 4,7 80 8 3 80,00
5 30 6222 0600 018
3062220600018 I 6 0,20 18 6 5,7 57 13 3 79,00
30 6222 0600 042
3062220600042 I 6 0,20 42 6 5,7 80 10 3 88,00 1230 DXF/STEP
Бронза I 8
bronze 30 6222 0800 025
3062220800025 0,25 25 8 7,4 63 21 3 92,00
30 6222 0800 062
3062220800062 I 8 0,25 62 8 7,4 100 13 3 106,00
30 6222 1000 030
3062221000030 I 10 0,30 30 10 9,2 72 22 3 112,00
30 6222 1000 058
3062221000058 I 10 0,30 58 10 9,2 100 16 3 137,00
30 6222 1200 036
3062221200036 I 12 0,35 36 12 11,0 83 26 3 154,00
6
твердосплавная ХПЦ концевая фреза, длинная
30
306223
6223 Solid carbide HPC end mills, long
Алюми- GFK-CFK MICRO KARNASCH
ний
Aluminium GFRP-CFRP ≤ = 5 0,1 ≥ = 6 0,2 GRAIN NORM
Z
f f
3
7 Пластик
DIN 6535
алюминий
< 6% Si plastic W Form HA
S
NE
MACHI
≤ = 5 0,1 ≥ = 6 0,2
алюминий
MAKROLON Z f
< 12% Si f f
3 DIFF. 45°
латуни UHMW HSC
8 brass PE HPC
Инструмент прошел балансировку! d1* = 3,0 tol -0,006 / -0,020 d1* = 8,0 - 10,0 tol -0,013 / -0,035
Качество балансировки G 2,5
d1* = 4,0 - 6,0 tol -0,010 / -0,028 d1* = 12,0 tol -0,016 / -0,043
меди
OIL copper d1 Кол-во оборотов n Макс.
Примечание: Необходимым условием для достижения общего каче-
3–5 45.000 ства балансировки ≤ G 2,5 является предварительное выполнение
6–8 35.000 балансировки держателя инструмента с качеством G 2,5.
10 25.000 Please note: Requirement to achieve a balancing quality of ≤ G 2,5 is a
Ampco 12 16.000 balanced tool holder with a balancing quality of G 2,5.
9 Art. d1* f l3 d2 h5 d3 l1 l2 Z €
титана I 3 G 2,5
titanium
30 6223 0300 012
3062230300012 0,1 12 6 2,7 57 8 3 53,00 UGT nmax.
30 6223 0300 018
3062230300018 I 3 0,1 18 6 2,7 80 5 3 66,00
30 6223 0400 018
3062230400018 I 4 0,1 18 6 3,7 57 11 3 53,00
30 6223 0400 024
3062230400024 I 4 0,1 24 6 3,7 80 6 3 66,00
никелево
NICKEL 30 6223 0500 018
3062230500018 I 5 0,1 18 6 4,7 57 13 3 53,00
< 500 N/mm2 30 6223 0500 030
3062230500030 I 5 0,1 30 6 4,7 80 8 3 66,00 Параметры резки Видео Рисунки
30 6223 0600 018
3062230600018 I 6 0,2 18 6 5,7 57 13 3 54,00 Cutting data Movie Drawings
30 6223 0600 042
3062230600042 I 6 0,2 42 6 5,7 80 13 3 69,00
10 Бронза
bronze
30
30
6223 0800 025
3062230800025
6223 0800 062
3062230800062
I 8
I 8
0,2
0,2
25
62
8
8
7,4
7,4
63
100
21
21
3
3
63,00
88,00
30 6223 1000 030
3062231000030 I 10 0,2 30 10 9,2 72 22 3 101,00
30 6223 1000 058
3062231000058 I 10 0,2 58 10 9,2 100 22 3 128,00
Index I 12
30 6223 1200 036
3062231200036 0,2 36 12 11,0 83 26 3 134,00 1230 DXF/STEP
30 6223 1200 073
3062231200073 I 12 0,2 73 12 11,0 120 26 3 183,00
46
CNC TOOLS DIVISION
Для получения более подробной информации Вы можете позвонить нам по телефону +49 6203-4039-0 или отправить свой запрос по электронной почте: info@karnasch.tools.
For more informations please call +49 6203-4039-0 send a mail to info@karnasch.tools.
1
Твердосплавная обдирочная фреза, длинная
30
306222
6222 Solid carbide roughing end mills, long
Алюми- GFK-CFK MICRO KARNASCH
ний
Aluminium GFRP-CFRP GRAIN NORM
2 Z
3 DIN 6535
алюминий Пластик
< 6% Si plastic
W/MR Form HA
алюминий
< 12% Si MAKROLON
Z 7°
3
3 латуни UHMW HSC
brass PE HPC
меди d1* = 5,0 - 6,0 tol -0,020 / -0,038
copper
d1* = 8,0 - 10,0 tol -0,025 / -0,047
d1* = 12,0 tol -0,032 / -0,059
Ampco
4
титана
titanium Параметры резки Видео Рисунки
Cutting data Movie Drawings
Art. d1* r ±0,02 l3 d2 h5 d3 l1 l2 Z €
никелево
NICKEL 30 6222 0500 018
3062220500018 I 5 0,15 18 6 4,7 57 13 3 69,00
< 500 N/mm 2
I 5
30 6222 0500 030
3062220500030 0,15 30 6 4,7 80 8 3 80,00
5 30 6222 0600 018
3062220600018 I 6 0,20 18 6 5,7 57 13 3 79,00
30 6222 0600 042
3062220600042 I 6 0,20 42 6 5,7 80 10 3 88,00 1230 DXF/STEP
Бронза I 8
bronze 30 6222 0800 025
3062220800025 0,25 25 8 7,4 63 21 3 92,00
30 6222 0800 062
3062220800062 I 8 0,25 62 8 7,4 100 13 3 106,00
30 6222 1000 030
3062221000030 I 10 0,30 30 10 9,2 72 22 3 112,00
30 6222 1000 058
3062221000058 I 10 0,30 58 10 9,2 100 16 3 137,00
30 6222 1200 036
3062221200036 I 12 0,35 36 12 11,0 83 26 3 154,00
6
твердосплавная ХПЦ концевая фреза, длинная
30
306223
6223 Solid carbide HPC end mills, long
Алюми- GFK-CFK MICRO KARNASCH
ний
Aluminium GFRP-CFRP ≤ = 5 0,1 ≥ = 6 0,2 GRAIN NORM
Z
f f
3
7 Пластик
DIN 6535
алюминий
< 6% Si plastic W Form HA
S
NE
MACHI
≤ = 5 0,1 ≥ = 6 0,2
алюминий
MAKROLON Z f
< 12% Si f f
3 DIFF. 45°
латуни UHMW HSC
8 brass PE HPC
Инструмент прошел балансировку! d1* = 3,0 tol -0,006 / -0,020 d1* = 8,0 - 10,0 tol -0,013 / -0,035
Качество балансировки G 2,5
d1* = 4,0 - 6,0 tol -0,010 / -0,028 d1* = 12,0 tol -0,016 / -0,043
меди
OIL copper d1 Кол-во оборотов n Макс.
Примечание: Необходимым условием для достижения общего каче-
3–5 45.000 ства балансировки ≤ G 2,5 является предварительное выполнение
6–8 35.000 балансировки держателя инструмента с качеством G 2,5.
10 25.000 Please note: Requirement to achieve a balancing quality of ≤ G 2,5 is a
Ampco 12 16.000 balanced tool holder with a balancing quality of G 2,5.
9 Art. d1* f l3 d2 h5 d3 l1 l2 Z €
титана I 3 G 2,5
titanium
30 6223 0300 012
3062230300012 0,1 12 6 2,7 57 8 3 53,00 UGT nmax.
30 6223 0300 018
3062230300018 I 3 0,1 18 6 2,7 80 5 3 66,00
30 6223 0400 018
3062230400018 I 4 0,1 18 6 3,7 57 11 3 53,00
30 6223 0400 024
3062230400024 I 4 0,1 24 6 3,7 80 6 3 66,00
никелево
NICKEL 30 6223 0500 018
3062230500018 I 5 0,1 18 6 4,7 57 13 3 53,00
< 500 N/mm2 30 6223 0500 030
3062230500030 I 5 0,1 30 6 4,7 80 8 3 66,00 Параметры резки Видео Рисунки
30 6223 0600 018
3062230600018 I 6 0,2 18 6 5,7 57 13 3 54,00 Cutting data Movie Drawings
30 6223 0600 042
3062230600042 I 6 0,2 42 6 5,7 80 13 3 69,00
10 Бронза
bronze
30
30
6223 0800 025
3062230800025
6223 0800 062
3062230800062
I 8
I 8
0,2
0,2
25
62
8
8
7,4
7,4
63
100
21
21
3
3
63,00
88,00
30 6223 1000 030
3062231000030 I 10 0,2 30 10 9,2 72 22 3 101,00
30 6223 1000 058
3062231000058 I 10 0,2 58 10 9,2 100 22 3 128,00
Index I 12
30 6223 1200 036
3062231200036 0,2 36 12 11,0 83 26 3 134,00 1230 DXF/STEP
30 6223 1200 073
3062231200073 I 12 0,2 73 12 11,0 120 26 3 183,00
46
CNC TOOLS DIVISION
Для получения более подробной информации Вы можете позвонить нам по телефону +49 6203-4039-0 или отправить свой запрос по электронной почте: info@karnasch.tools.
For more informations please call +49 6203-4039-0 send a mail to info@karnasch.tools.