Руководство Iscar режущий инструмент в производстве штампов и пресс-форм - страница 65
Навигация
 Каталог Iscar инструмента для сверления
 Каталог Iscar токарный инструмент
 Каталог Iscar инструмент для внутренней обработки
 Каталог Iscar решения для глубокого сверления
 Каталог Iscar высокоточные развертки и метчики 2022
 Каталог Iscar токарные державки ISO 2022
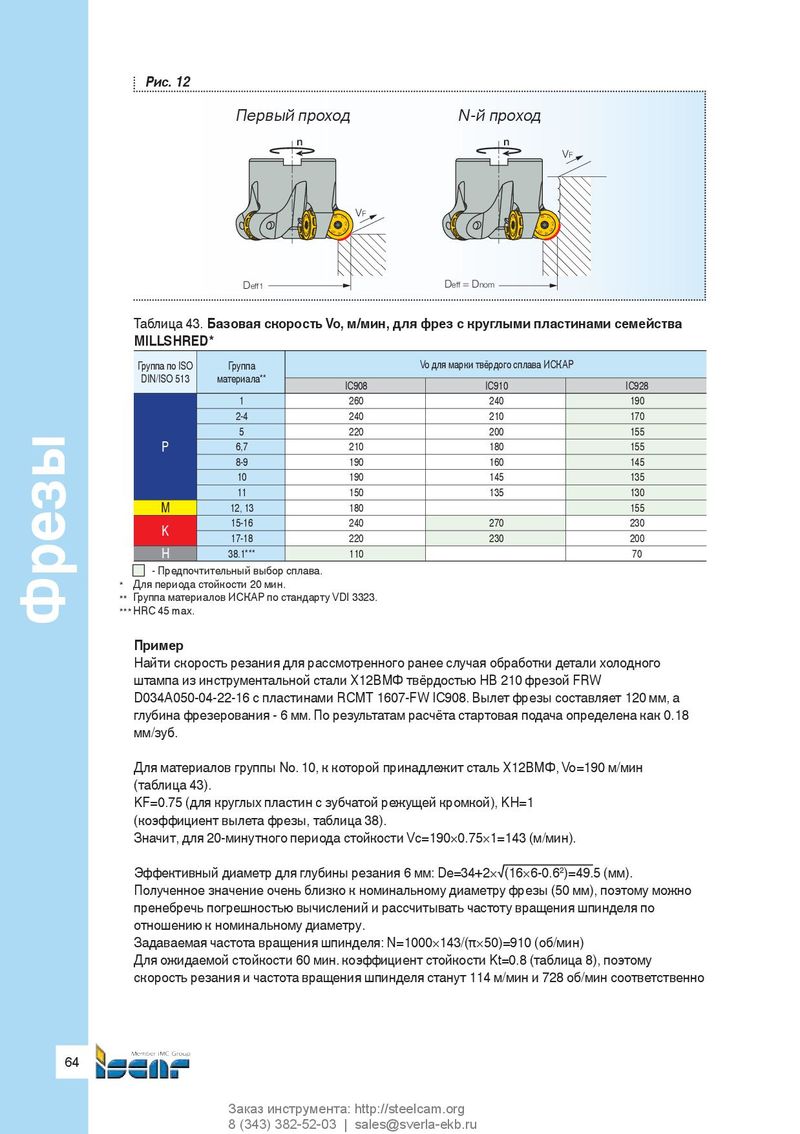
Рис. 12
Первый проход N-й проход
n n VF
VF 8 8
| 7 1 | 1 | 7 1 | 1 | ||
| 6 2 | 6 | 2 | 6 2 | 6 | 2 |
| 5 | 3 | 5 | 3 | ||
| 34 | 4 | 34 | 4 |
D Deff = Dnom eff1
Таблица 43. Базовая скорость Vo, м/мин, для фрез с круглыми пластинами семейства
MILLSHRED*
| Группа по ISO | Группа | V | o для марки твёрдого сплава ИСК | АР |
| DIN/ISO 513 | материала | IC908 | IC910 | IC928 |
| 1 | 260 | 240 | 190 | |
| 2-4 | 240 | 210 | 170 | |
| 5 | 220 | 200 | 155 | |
| P | 6,7 | 210 | 180 | 155 |
| 8-9 | 190 | 160 | 145 | |
| 10 | 190 | 145 | 135 | |
| 11 | 150 | 135 | 130 | |
| M | 12,13 | 180 | 155 | |
| K | 15-16 | 240 | 270 | 230 |
| 17-18 | 220 | 230 | 200 | |
| H | 38.1 | 110 | 70 |
* Для периода стойкости 20 мин. ** Группа материалов ИСКАР по стандарту VDI 3323. *** HRC 45 max.
Пример
Найти скорость резания для рассмотренного ранее случая обработки детали холодного
штампа из инструментальной стали Х12ВМФ твёрдостью НВ 210 фрезой FRW
D034A050-04-22-16 с пластинами RCMT 1607-FW IC908. Вылет фрезы составляет 120 мм, а
глубина фрезерования - 6 мм. По результатам расчёта стартовая подача определена как 0.18
мм/зуб.
Для материалов группы No. 10, к которой принадлежит сталь Х12ВМФ, Vo=190 м/мин
(таблица 43).
KF=0.75 (для круглых пластин с зубчатой режущей кромкой), KH=1
(коэффициент вылета фрезы, таблица 38). Значит, для 20-минутного периода стойкости Vc=190×0.75×1=143 (м/мин). Эффективный диаметр для глубины резания 6 мм: De=34+2×√(16×6-0.62)=49.5 (мм).
Полученное значение очень близко к номинальному диаметру фрезы (50 мм), поэтому можно
пренебречь погрешностью вычислений и рассчитывать частоту вращения шпинделя по
отношению к номинальному диаметру.