Руководство Iscar режущий инструмент в производстве штампов и пресс-форм - страница 51
Навигация
 Каталог Iscar инструмента для сверления
 Каталог Iscar токарный инструмент
 Каталог Iscar инструмент для внутренней обработки
 Каталог Iscar решения для глубокого сверления
 Каталог Iscar высокоточные развертки и метчики 2022
 Каталог Iscar токарные державки ISO 2022
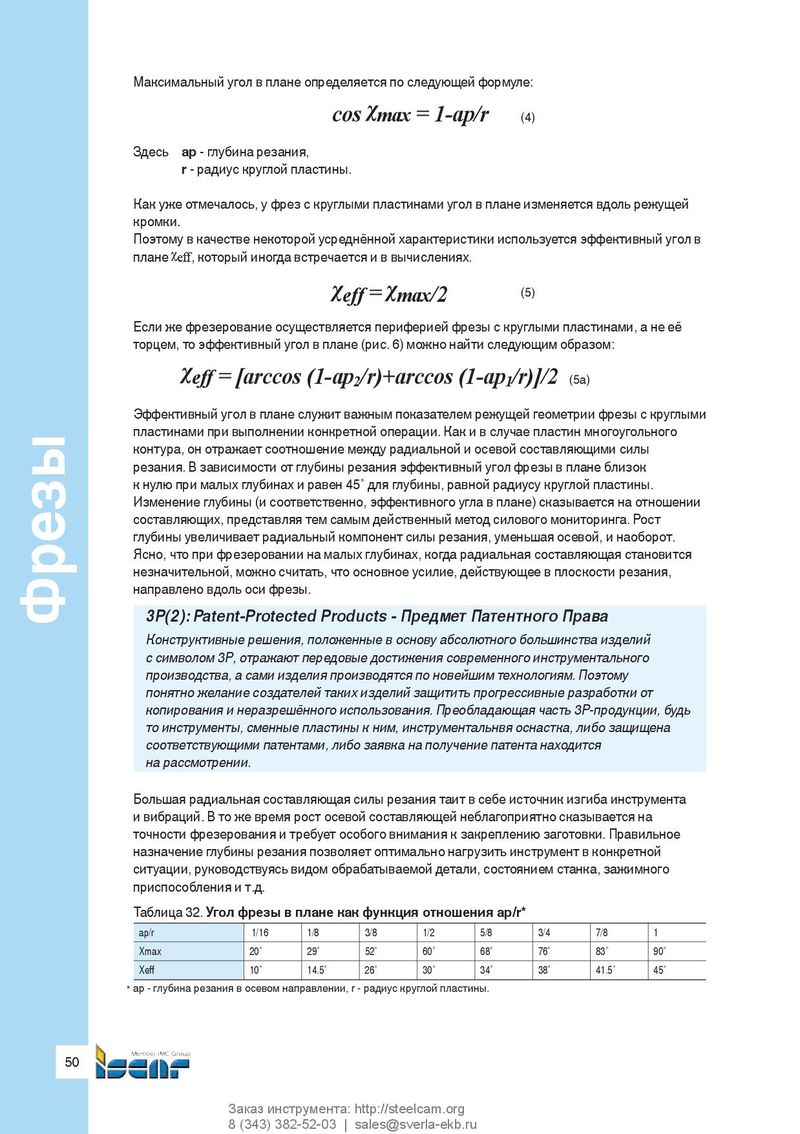
Максимальный угол в плане определяется по следующей формуле:
cos χmax = 1-ap/r
(4) Здесь ар - глубина резания, r - радиус круглой пластины. Как уже отмечалось, у фрез с круглыми пластинами угол в плане изменяется вдоль режущей кромки. Поэтому в качестве некоторой усреднённой характеристики используется эффективный угол в плане χeff, который иногда встречается и в вычислениях.
χeff = χmax/2
(5) Если же фрезерование осуществляется периферией фрезы с круглыми пластинами, а не её торцем, то эффективный угол в плане (рис. 6) можно найти следующим образом:
χeff = [arccos (1-ap /r)+arccos (1-ap /r)]/2
2 1 (5a)
Эффективный угол в плане служит важным показателем режущей геометрии фрезы с круглыми пластинами при выполнении конкретной операции. Как и в случае пластин многоугольного контура, он отражает соотношение между радиальной и осевой составляющими силы резания. В зависимости от глубины резания эффективный угол фрезы в плане близок
к нулю при малых глубинах и равен 45˚ для глубины, равной радиусу круглой пластины. Изменение глубины (и соответственно, эффективного угла в плане) сказывается на отношении составляющих, представляя тем самым действенный метод силового мониторинга. Рост глубины увеличивает радиальный компонент силы резания, уменьшая осевой, и наоборот. Ясно, что при фрезеровании на малых глубинах, когда радиальная составляющая становится незначительной, можно считать, что основное усилие, действующее в плоскости резания, направлено вдоль оси фрезы.
3P(2): Patent-Protected Products - Предмет Патентного Права
Конструктивные решения, положенные в основу абсолютного большинства изделий с символом 3Р, отражают передовые достижения современного инструментального производства, а сами изделия производятся по новейшим технологиям. Поэтому понятно желание создателей таких изделий защитить прогрессивные разработки от копирования и неразрешённого использования. Преобладающая часть 3Р-продукции, будь то инструменты, сменные пластины к ним, инструментальнвя оснастка, либо защищена соответствующими патентами, либо заявка на получение патента находится на рассмотрении. Большая радиальная составляющая силы резания таит в себе источник изгиба инструмента и вибраций. В то же время рост осевой составляющей неблагоприятно сказывается на точности фрезерования и требует особого внимания к закреплению заготовки. Правильное назначение глубины резания позволяет оптимально нагрузить инструмент в конкретной ситуации, руководствуясь видом обрабатываемой детали, состоянием станка, зажимного приспособления и т.д. Таблица 32. Угол фрезы в плане как функция отношения ap/r*
| ap/r | 1/16 | 1/8 | 3/8 | 1/2 | 5/8 | 3/4 | 7/8 | 1 |
| Xmax | 20˚ | 29˚ | 52˚ | 60˚ | 68˚ | 76˚ | 83˚ | 90˚ |
| Xeff | 10˚ | 14.5˚ | 26˚ | 30˚ | 34˚ | 38˚ | 41.5˚ | 45˚ |
* ap - глубина резания в осевом направлении, r - радиус круглой пластины.
| ap/r | 1/16 | 1/8 | 3/8 | 1/2 | 5/8 | 3/4 | 7/8 | 1 |
| Xmax f | 20˚ | 29˚ | 52˚ | 60˚ | 68˚ | 76˚ | 83˚ | 90˚ |
| Xeff | 10˚ | 14.5˚ | 26˚ | 30˚ | 34˚ | 38˚ | 41.5˚ | 45˚ |
50