Руководство Iscar режущий инструмент в производстве штампов и пресс-форм - страница 17
Навигация
 Каталог Iscar инструмента для сверления
 Каталог Iscar токарный инструмент
 Каталог Iscar инструмент для внутренней обработки
 Каталог Iscar решения для глубокого сверления
 Каталог Iscar высокоточные развертки и метчики 2022
 Каталог Iscar токарные державки ISO 2022
одновременными перемещениями вдоль трёх координатных осей, приводящих к винтовой
траектории фрезы по формируемой поверхности отверстия.
Назначение рабочего угла при спиральной интерполяции зависит от допустимого угла
врезания. Винтовая траектория сохраняет мягкое врезание в материал и равномерное
нагружение инструмента.
В роли частного случая винтовой интерполяции выступает круговая интерполяция, когда
движение подачи происходит в результате перемещений дишь по двум осям, а траектория
фрезы становится планетарной по отношению к диаметру отверстия.
Глубину отверстия определяют максимальная глубина резания и конструктивные
особенности фрезы (высота шейки, например).
При обработке полостей и карманов приходится сталкиваться с немаловажным
отрицательным фактором: затруднённое удаление стружки и как следствие, её вторичное
резание. Данное явление может существенно снизить рабочие показатели инструмента и
уменьшить его стойкость.
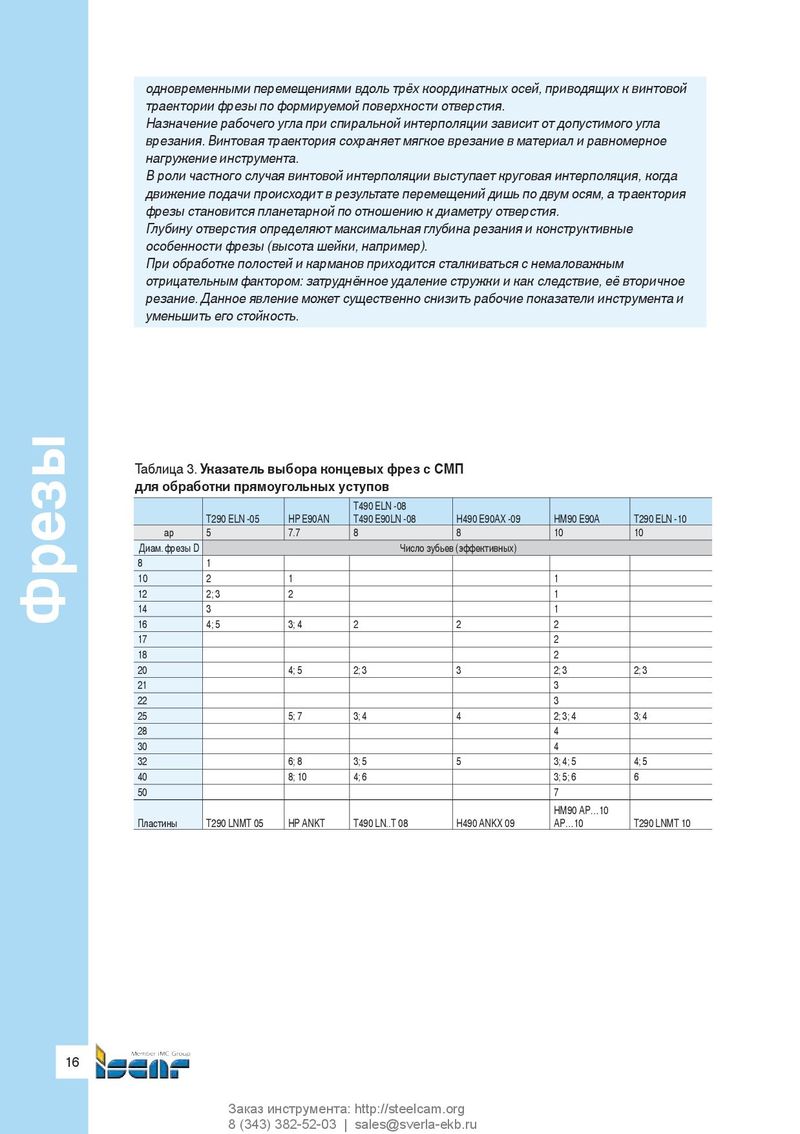
Таблица 3. Указатель выбора концевых фрез с СМП
для обработки прямоугольных уступов
T490 ELN -08
| T290 ELN-05 | HP E90AN | T490 ELN -08 T490 E90LN-08 | H490 E90AX-09 | HM90 E90A | T290 ELN-10 | |
| ap | 5 | 7.7 | 8 | 8 | 10 | 10 |
| Диам.фрезы D | Число зу | бьев(эффективных) | ||||
| 8 | 1 | |||||
| 10 | 2 | 1 | 1 | |||
| 12 | 2;3 | 2 | 1 | |||
| 14 | 3 | 1 | ||||
| 16 | 4;5 | 3;4 | 2 | 2 | 2 | |
| 17 | 2 | |||||
| 18 | 2 | |||||
| 20 | 4;5 | 2;3 | 3 | 2;3 | 2;3 | |
| 21 | 3 | |||||
| 22 | 3 | |||||
| 25 | 5;7 | 3;4 | 4 | 2;3;4 | 3;4 | |
| 28 | 4 | |||||
| 30 | 4 | |||||
| 32 | 6;8 | 3;5 | 5 | 3;4;5 | 4;5 | |
| 40 | 8;10 | 4;6 | 3;5;6 | 6 | ||
| 50 | 7 | |||||
| Пластины | T290 LNMT 05 | HP ANKT | T490 LN..T 08 | H490 ANKX 09 | HM90 AP…10 AP…10 | T290 LNMT 10 |