Каталог Iscar токарный инструмент 2017 - страница 282
Навигация
 Каталог Iscar резьбонарезные фрезы
 Каталог Iscar инструмент для обработки алюминиевых колёс
 Каталог Iscar державки и пластины для нарезания резьбы 2022
 Каталог Iscar расточные системы 2022
 Каталог Iscar высокоточные развертки и метчики 2022
 Токарные инструменты Iscar (часть 2) 2026
GROOVE-TURN
W
R Ø34
±0.04
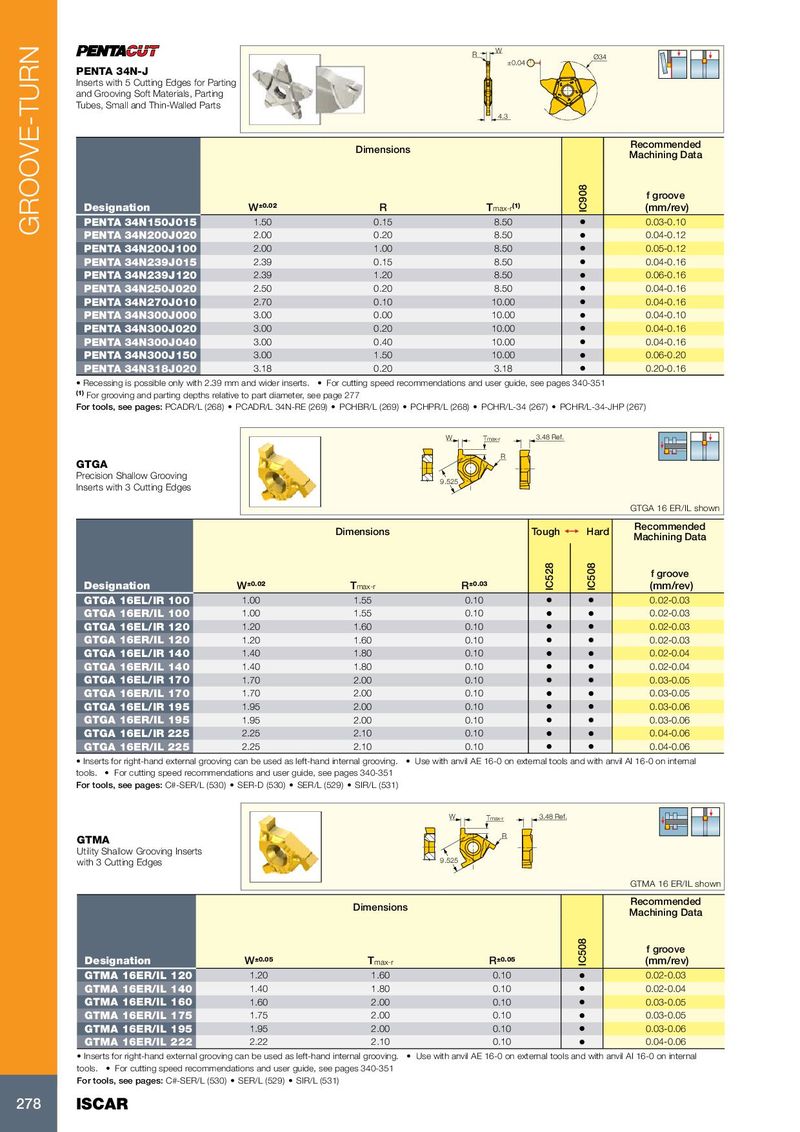
PENTA 34N-J
Inserts with 5 Cutting Edges for Parting
and Grooving Soft Materials, Parting
Tubes, Small and Thin-Walled Parts
4.3
Recommended
Dimensions
Machining Data
IC908
f groove
Designation W±0.02 R Tmax-r(1) (mm/rev)
PENTA 34N150J015 1.50 0.15 8.50 • 0.03-0.10
PENTA 34N200J020 2.00 0.20 8.50 • 0.04-0.12
PENTA 34N200J100 2.00 1.00 8.50 • 0.05-0.12
PENTA 34N239J015 2.39 0.15 8.50 • 0.04-0.16
PENTA 34N239J120 2.39 1.20 8.50 • 0.06-0.16
PENTA 34N250J020 2.50 0.20 8.50 • 0.04-0.16
PENTA 34N270J010 2.70 0.10 10.00 • 0.04-0.16
PENTA 34N300J000 3.00 0.00 10.00 • 0.04-0.10
PENTA 34N300J020 3.00 0.20 10.00 • 0.04-0.16
PENTA 34N300J040 3.00 0.40 10.00 • 0.04-0.16
PENTA 34N300J150 3.00 1.50 10.00 • 0.06-0.20
PENTA 34N318J020 3.18 0.20 3.18 • 0.20-0.16
• Recessing is possible only with 2.39 mm and wider inserts. • For cutting speed recommendations and user guide, see pages 340-351
(1) For grooving and parting depths relative to part diameter, see page 277
For tools, see pages: PCADR/L (268) • PCADR/L 34N-RE (269) • PCHBR/L (269) • PCHPR/L (268) • PCHR/L-34 (267) • PCHR/L-34-JHP (267)
W Tmax-r 3.48 Ref.
R
GTGA
Precision Shallow Grooving
9.525
Inserts with 3 Cutting Edges
GTGA 16 ER/IL shown
Recommended
Dimensions Tough 1 Hard
Machining Data
IC528
IC508
f groove
Designation W±0.02 Tmax-r R±0.03 (mm/rev)
GTGA 16EL/IR 100 1.00 1.55 0.10 • • 0.02-0.03
GTGA 16ER/IL 100 1.00 1.55 0.10 • • 0.02-0.03
GTGA 16EL/IR 120 1.20 1.60 0.10 • • 0.02-0.03
GTGA 16ER/IL 120 1.20 1.60 0.10 • • 0.02-0.03
GTGA 16EL/IR 140 1.40 1.80 0.10 • • 0.02-0.04
GTGA 16ER/IL 140 1.40 1.80 0.10 • • 0.02-0.04
GTGA 16EL/IR 170 1.70 2.00 0.10 • • 0.03-0.05
GTGA 16ER/IL 170 1.70 2.00 0.10 • • 0.03-0.05
GTGA 16EL/IR 195 1.95 2.00 0.10 • • 0.03-0.06
GTGA 16ER/IL 195 1.95 2.00 0.10 • • 0.03-0.06
GTGA 16EL/IR 225 2.25 2.10 0.10 • • 0.04-0.06
GTGA 16ER/IL 225 2.25 2.10 0.10 • • 0.04-0.06
• Inserts for right-hand external grooving can be used as left-hand internal grooving. • Use with anvil AE 16-0 on external tools and with anvil AI 16-0 on internal
tools. • For cutting speed recommendations and user guide, see pages 340-351
For tools, see pages: C#-SER/L (530) • SER-D (530) • SER/L (529) • SIR/L (531)
W Tmax-r 3.48 Ref.
R
GTMA
Utility Shallow Grooving Inserts
with 3 Cutting Edges 9.525
GTMA 16 ER/IL shown
Recommended
Dimensions
Machining Data
IC508
f groove
Designation W±0.05 Tmax-r R±0.05 (mm/rev)
GTMA 16ER/IL 120 1.20 1.60 0.10 • 0.02-0.03
GTMA 16ER/IL 140 1.40 1.80 0.10 • 0.02-0.04
GTMA 16ER/IL 160 1.60 2.00 0.10 • 0.03-0.05
GTMA 16ER/IL 175 1.75 2.00 0.10 • 0.03-0.05
GTMA 16ER/IL 195 1.95 2.00 0.10 • 0.03-0.06
GTMA 16ER/IL 222 2.22 2.10 0.10 • 0.04-0.06
• Inserts for right-hand external grooving can be used as left-hand internal grooving. • Use with anvil AE 16-0 on external tools and with anvil AI 16-0 on internal
tools. • For cutting speed recommendations and user guide, see pages 340-351
For tools, see pages: C#-SER/L (530) • SER/L (529) • SIR/L (531)
278 ISCAR