Каталог Iscar токарный инструмент 2017 - страница 265
Навигация
 Каталог Iscar резьбонарезные фрезы
 Каталог Iscar инструмент для обработки алюминиевых колёс
 Каталог Iscar державки и пластины для нарезания резьбы 2022
 Каталог Iscar расточные системы 2022
 Каталог Iscar высокоточные развертки и метчики 2022
 Токарные инструменты Iscar (часть 2) 2026
GROOVE-TURN
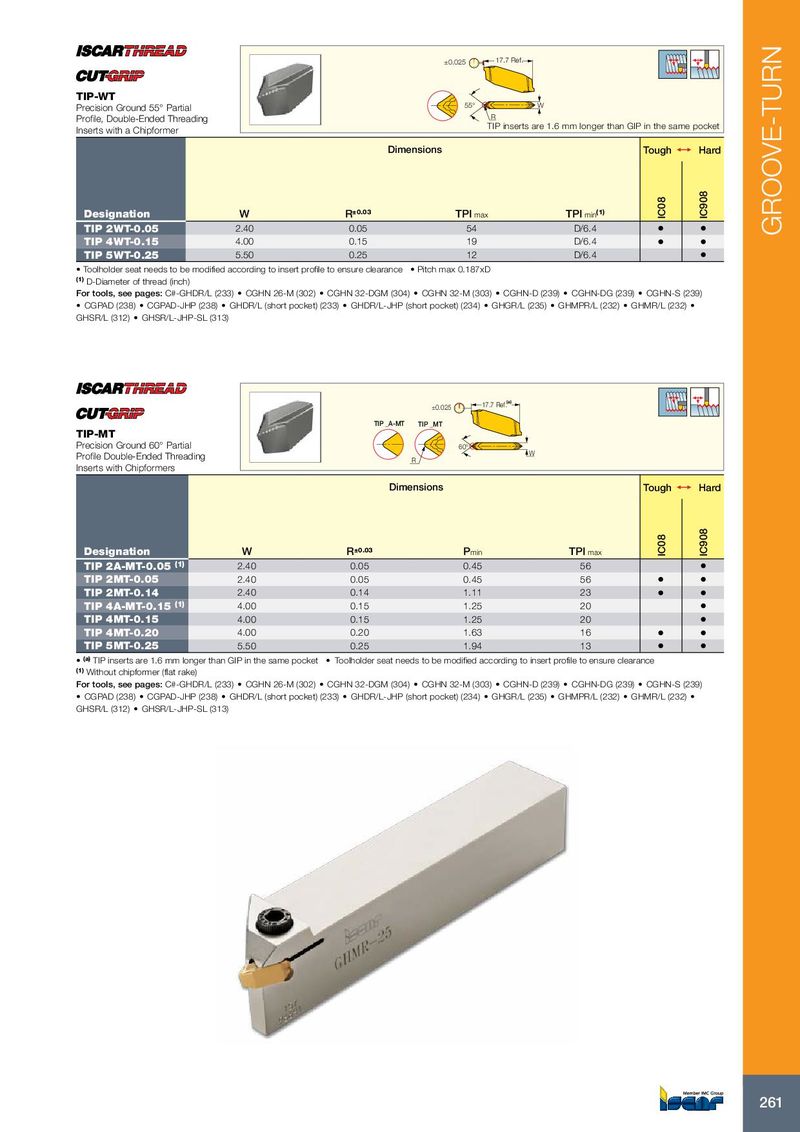
±0.025 17.7 Ref.
TIP-WT
Precision Ground 55° Partial 55° W
Profile, Double-Ended Threading R
Inserts with a Chipformer TIP inserts are 1.6 mm longer than GIP in the same pocket
Dimensions Tough 1 Hard
IC908
IC08
Designation W R±0.03 TPI max TPI min(1)
TIP 2WT-0.05 2.40 0.05 54 D/6.4 • •
TIP 4WT-0.15 4.00 0.15 19 D/6.4 • •
TIP 5WT-0.25 5.50 0.25 12 D/6.4 •
• Toolholder seat needs to be modified according to insert profile to ensure clearance • Pitch max 0.187xD
(1) D-Diameter of thread (inch)
For tools, see pages: C#-GHDR/L (233) • CGHN 26-M (302) • CGHN 32-DGM (304) • CGHN 32-M (303) • CGHN-D (239) • CGHN-DG (239) • CGHN-S (239)
• CGPAD (238) • CGPAD-JHP (238) • GHDR/L (short pocket) (233) • GHDR/L-JHP (short pocket) (234) • GHGR/L (235) • GHMPR/L (232) • GHMR/L (232) •
GHSR/L (312) • GHSR/L-JHP-SL (313)
±0.025 17.7 Ref.(a)
TIP _A-MT TIP _MT
TIP-MT
Precision Ground 60° Partial 60°
W
Profile Double-Ended Threading R
Inserts with Chipformers
Dimensions Tough 1 Hard
IC908
IC08
Designation W R±0.03 Pmin TPI max
TIP 2A-MT-0.05 (1) 2.40 0.05 0.45 56 •
TIP 2MT-0.05 2.40 0.05 0.45 56 • •
TIP 2MT-0.14 2.40 0.14 1.11 23 • •
TIP 4A-MT-0.15 (1) 4.00 0.15 1.25 20 •
TIP 4MT-0.15 4.00 0.15 1.25 20 •
TIP 4MT-0.20 4.00 0.20 1.63 16 • •
TIP 5MT-0.25 5.50 0.25 1.94 13 • •
• (a) TIP inserts are 1.6 mm longer than GIP in the same pocket • Toolholder seat needs to be modified according to insert profile to ensure clearance
(1) Without chipformer (flat rake)
For tools, see pages: C#-GHDR/L (233) • CGHN 26-M (302) • CGHN 32-DGM (304) • CGHN 32-M (303) • CGHN-D (239) • CGHN-DG (239) • CGHN-S (239)
• CGPAD (238) • CGPAD-JHP (238) • GHDR/L (short pocket) (233) • GHDR/L-JHP (short pocket) (234) • GHGR/L (235) • GHMPR/L (232) • GHMR/L (232) •
GHSR/L (312) • GHSR/L-JHP-SL (313)
261