Каталог Iscar токарный инструмент 2017 - страница 212
Навигация
 Каталог Iscar резьбонарезные фрезы
 Каталог Iscar инструмент для обработки алюминиевых колёс
 Каталог Iscar державки и пластины для нарезания резьбы 2022
 Каталог Iscar расточные системы 2022
 Каталог Iscar высокоточные развертки и метчики 2022
 Токарные инструменты Iscar (часть 2) 2026
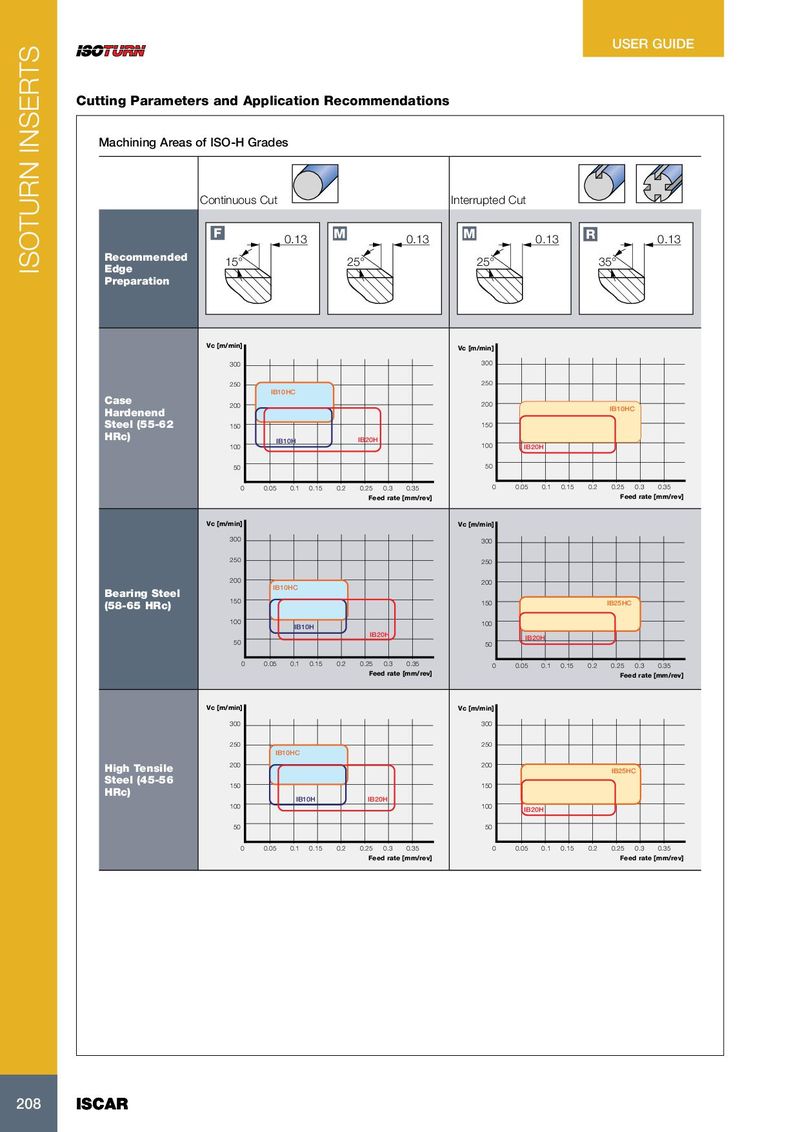
Cutting Parameters and Application Recommendations
Machining Areas of ISO-H Grades
Continuous Cut Interrupted Cut
F M M R
0.13 0.13 0.13 0.13
Recommended 15° 25° 25° 35°
Edge Preparation
Vc [m/min] Vc [m/min] 300 300 250 250 Case IB10HC 200 200 Hardenend IB10HC Steel (55-62 150 150
HRc)
IB10H IB20H
| 100 | 100 | IB20H |
| 50 | 50 |
| 0 | 0.05 | 0.1 | 0.2 0.15 0.25 | 0.35 0.3 | 0 | 0.05 | 0.35 0.3 0.2 0.15 0.1 0.25 |
| Feed rate [mm/rev] | Feed rate [mm/rev] | ||||||
| Vc [m/min] | Vc [m/min] | ||||||
| 300 | 300 | ||||||
| 250 | 250 | ||||||
| 200 | 200 | ||||||
| Bearing Steel | IB10HC | ||||||
| (58-65 HRc) 150 | 150 | IB25HC | |||||
| 100 | 100 | ||||||
| IB10H | |||||||
| IB20H | IB20H | ||||||
| 50 | 50 | ||||||
| 0 | 0.05 | 0.1 | 0.2 0.15 0.25 | 0.35 0.3 | 0 | 0.05 | 0.35 0.3 0.2 0.15 0.1 0.25 |
Feed rate [mm/rev] Feed rate [mm/rev]
Vc [m/min] Vc [m/min] 300 300 250 250 IB10HC
| High Tensile | 200 | 200 |
| IB25HC | ||
| Steel (45-56 | ||
| HRc) | 150 | 150 |
| IB20H IB10H | ||
| 100 | IB20H 100 | |
| 50 | 50 |
0 0.05 0.1 0.15 0.2 0.25 0.3 0.35 0 0.05 0.1 0.15 0.2 0.25 0.3 0.35
Feed rate [mm/rev] Feed rate [mm/rev]