Каталог Iscar решения для глубокого сверления - страница 108
Навигация
 Каталог Iscar расточные системы 2022
 Каталог Iscar токарные державки ISO 2022
 Каталог Iscar резьбонарезные фрезы
 Каталог Iscar концевые фрезы со сменными пластинами 2022
 Каталог Iscar крепление инструмента
 Каталог Iscar дисковые фрезы и фрезерные пластины 2022
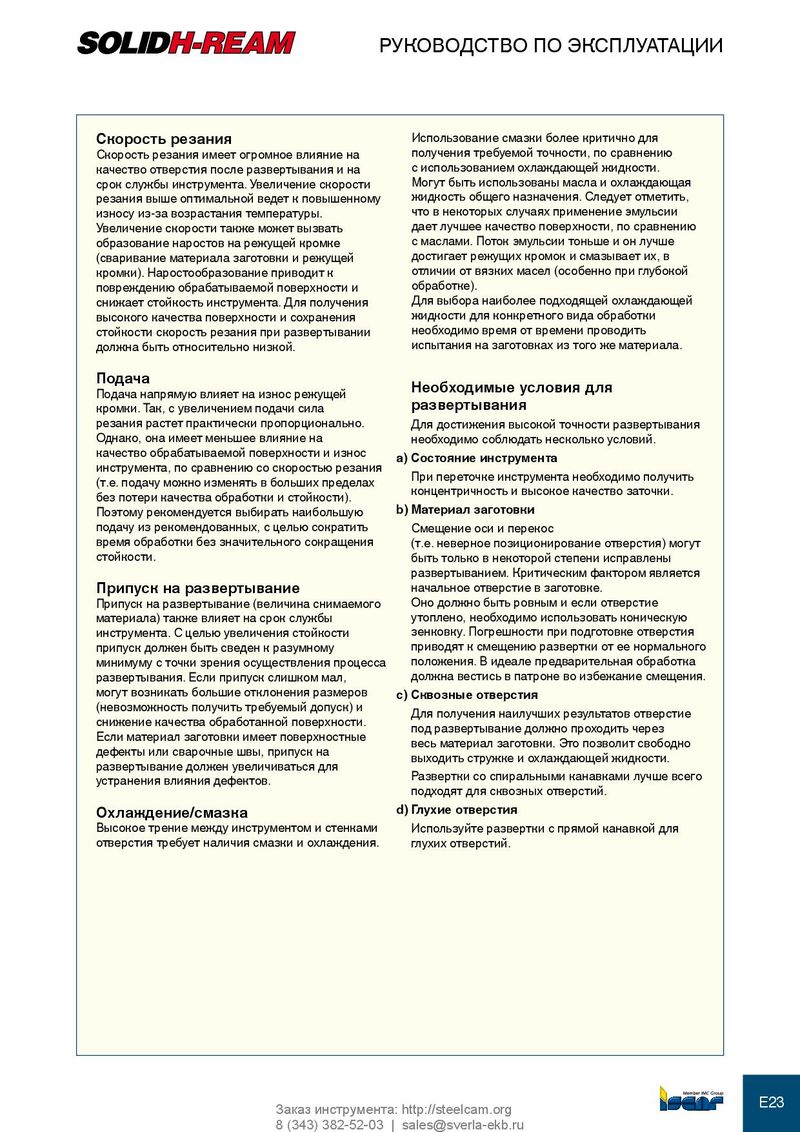
| Скорость резания | Использование смазки более критично для |
| Скорость резания имеет огромное влияние на | получения требуемой точности, по сравнению |
| качество отверстия после развертывания и на | с использованием охлаждающей жидкости. |
| срок службы инструмента. Увеличение скорости | Могут быть использованы масла и охлаждающая |
| резания выше оптимальной ведет к повышенному | жидкость общего назначения. Следует отметить, |
| износу из-за возрастания температуры. | что в некоторых случаях применение эмульсии |
| Увеличение скорости также может вызвать | дает лучшее качество поверхности, по сравнению |
| образование наростов на режущей кромке | с маслами. Поток эмульсии тоньше и он лучше |
| (сваривание материала заготовки и режущей | достигает режущих кромок и смазывает их, в |
| кромки). Наростообразование приводит к | отличии от вязких масел (особенно при глубокой |
| повреждению обрабатываемой поверхности и | обработке). |
| снижает стойкость инструмента. Для получения | Для выбора наиболее подходящей охлаждающей |
| высокого качества поверхности и сохранения | жидкости для конкретного вида обработки |
| стойкости скорость резания при развертывании | необходимо время от времени проводить |
| должна быть относительно низкой. | испытания на заготовках из того же материала. |
Подача Необходимые условия для Подача напрямую влияет на износ режущей развертывания кромки. Так, с увеличением подачи сила резания растет практически пропорционально. Для достижения высокой точности развертывания
Однако, она имеет меньшее влияние на необходимо соблюдать несколько условий. качество обрабатываемой поверхности и износ a) Состояние инструмента инструмента, по сравнению со скоростью резания (т.е. подачу можно изменять в больших пределах При переточке инструмента необходимо получить без потери качества обработки и стойкости). концентричность и высокое качество заточки. Поэтому рекомендуется выбирать наибольшую b) Материал заготовки подачу из рекомендованных, с целью сократить Смещение оси и перекос
| время обработки без значительного сокращения | (т.е. неверное позиционирование отверстия) могут |
| стойкости. | быть только в некоторой степени исправлены |
| развертыванием. Критическим фактором является | |
| Припуск на развертывание | начальное отверстие в заготовке. |
| Припуск на развертывание (величина снимаемого | Оно должно быть ровным и если отверстие |
| материала) также влияет на срок службы | утоплено, необходимо использовать коническую |
| инструмента. С целью увеличения стойкости | зенковку. Погрешности при подготовке отверстия |
| припуск должен быть сведен к разумному | приводят к смещению развертки от ее нормального |
| минимуму с точки зрения осуществления процесса | положения. В идеале предварительная обработка |
| развертывания. Если припуск слишком мал, | должна вестись в патроне во избежание смещения. |
могут возникать большие отклонения размеров c) Сквозные отверстия (невозможность получить требуемый допуск) и Для получения наилучших результатов отверстие снижение качества обработанной поверхности. под развертывание должно проходить через Если материал заготовки имеет поверхностные весь материал заготовки. Это позволит свободно
дефекты или сварочные швы, припуск на выходить стружке и охлаждающей жидкости. развертывание должен увеличиваться для устранения влияния дефектов. Развертки со спиральными канавками лучше всего подходят для сквозных отверстий. Охлаждение/смазка d) Глухие отверстия Высокое трение между инструментом и стенками Используйте развертки с прямой канавкой для отверстия требует наличия смазки и охлаждения. глухих отверстий.