Каталог Iscar полирующие фрезы - страница 52
Навигация
 Каталог Iscar резьбонарезные фрезы
 Инструменты для обработки отверстий Iscar 2026
 Каталог Iscar монолитные концевые фрезы и система multi-master
 Каталог Iscar высокоточные развертки и метчики 2022
 Каталог Iscar расточные системы
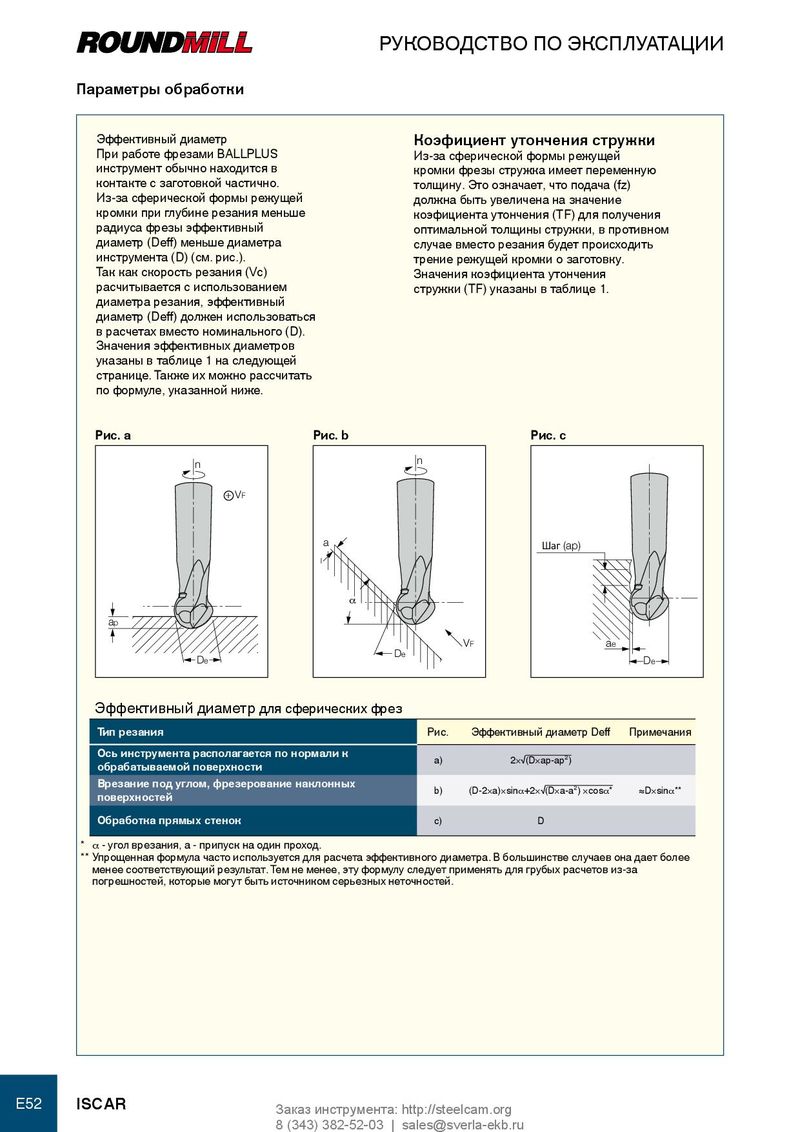
Параметры обработки
| Эффективный диаметр | Коэфициент утончения стружки |
| При работе фрезами BALLPLUS | Из-за сферической формы режущей |
| инструмент обычно находится в | кромки фрезы стружка имеет переменную |
| контакте с заготовкой частично. | толщину. Это означает, что подача (fz) |
| Из-за сферической формы режущей | должна быть увеличена на значение |
| кромки при глубине резания меньше | коэфициента утончения (TF) для получения |
| радиуса фрезы эффективный | оптимальной толщины стружки, в противном |
| диаметр (Deff) меньше диаметра | случае вместо резания будет происходить |
| инструмента (D) (см. рис.). | трение режущей кромки о заготовку. |
| Так как скорость резания (Vc) | Значения коэфициента утончения |
| расчитывается с использованием | стружки (TF) указаны в таблице 1. |
диаметра резания, эффективный диаметр (Deff) должен использоваться в расчетах вместо номинального (D). Значения эффективных диаметров
указаны в таблице 1 на следующей странице. Также их можно рассчитать по формуле, указанной ниже.
Рис. a Рис. b Рис. c
n n + VF
a Шаг (ap)
α ap VF ae De De De
Эффективный диаметр для сферических фрез
| Тип резания | Рис. | Эффективный диаметр Deff | Примечания |
| Ось инструмента располагается по нормали к обрабатываемой поверхности | a) | 2×√(D×ap-ap²) | |
| Врезание под углом, фрезерование наклонных поверхностей | b) | (D-2×a)×sinα+2×√(D×a-a²) ×cosα | ≈D×sinα |
| Обработка прямых стенок | c) | D |
* α - угол врезания, a - припуск на один проход. ** Упрощенная формула часто используется для расчета эффективного диаметра. В большинстве случаев она дает более менее соответствующий результат. Тем не менее, эту формулу следует применять для грубых расчетов из-за погрешностей, которые могут быть источником серьезных неточностей.