Каталог Iscar сверла ружейные и для глубокого сверления 2022 - страница 24
Навигация
 Каталог Iscar новые продукты 2018
 Каталог Iscar полирующие фрезы
 Каталог Iscar инструмент для фрезерования
 Каталог Iscar инструмент для нарезания резьбы
 Каталог Iscar токарные державки ISO 2022
 Фрезерные инструменты Iscar 2026
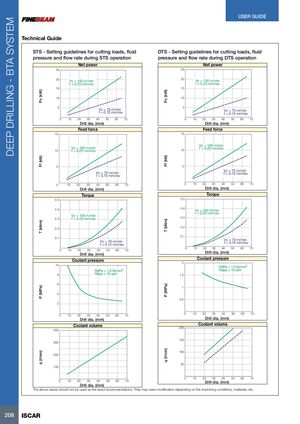
Technical Guide
STS - Setting guidelines for cutting loads, fluid DTS - Setting guidelines for cutting loads, fluid
pressure and flow rate during STS operation pressure and flow rate during DTS operation
Net power Net power
25 25
| 20 | Vc = 100 m/min | 20 | Vc = 100 m/min | ||
| f = 0.25 mm/rev | f = 0.25 mm/rev | ||||
| 15 | 15 | ||||
| 10 | 10 | ||||
| 5 | Vc = 70 m/min | 5 | |||
| f = 0.15 mm/rev | Vc = 70 m/min | ||||
| f = 0.15 mm/rev |
0 10 20 30 40 50 60 70 0 10 20 30 40 50 60 70
Drill dia. (mm) Drill dia. (mm) Feed force Feed force 15 15 Vc = 100 m/min
Vc = 100 m/min f = 0.25 mm/rev
10 f = 0.25 mm/rev 10
5 5
Vc = 70 m/min
Vc = 70 m/min f = 0.15 mm/rev
f = 0.15 mm/rev
| 0 | 10 | 20 | 70 60 50 40 30 0 | 10 | 70 60 50 40 30 20 |
| Drill dia. (mm) | Drill dia. (mm) | ||||
| Torque | Torque | ||||
| 0.5 | 0.5 | ||||
| 0.4 | 0.4 | Vc = 100 m/min | |||
| f = 0.25 mm/rev | |||||
| Vc = 100 m/min | |||||
| 0.3 | f = 0.25 mm/rev | 0.3 |
0.2 0.2 0.1 0.1 Vc = 70 m/min Vc = 70 m/min f = 0.15 mm/rev
f = 0.15 mm/rev
0 10 20 30 40 50 60 70
0 10 20 30 40 50 60 70 Drill dia. (mm)
Drill dia. (mm) Coolant pressure Coolant pressure 2 10 1MPa = 1.0 N/mm2
1MPa = 1.0 N/mm2 1Mpa ≈ 10 atm
8 1Mpa ≈ 10 atm 1.5
6 1 4 0.5
2
0 10 20 30 40 50 60 70
0 10 20 30 40 50 60 70
Drill dia. (mm) Drill dia. (mm) Coolant volume Coolant volume 200 400
150 300 100 200 50 100
0 10 20 30 40 50 60 70
0 10 20 30 40 50 60 70 Drill dia. (mm)
Drill dia. (mm) The above values should not be used as the exact recommendations. They may need modification depending on the machining conditions, materials, etc.