Каталог Iscar сверла ружейные и для глубокого сверления 2022 - страница 14
Навигация
 Каталог Iscar новые продукты 2018
 Каталог Iscar полирующие фрезы
 Каталог Iscar инструмент для фрезерования
 Каталог Iscar инструмент для нарезания резьбы
 Каталог Iscar токарные державки ISO 2022
 Фрезерные инструменты Iscar 2026
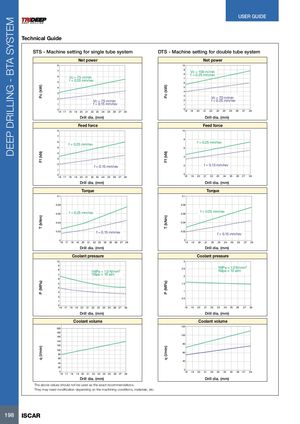
Technical Guide
STS - Machine setting for single tube system DTS - Machine setting for double tube system
Net power Net power
8 10
7 9 Vc = 100 m/min
8 f = 0.25 mm/rev 6 Vc = 75 m/min f = 0.25 mm/rev 7 5 6
4 5 4 3 3 Vc = 70 m/min
| 2 | Vc = 75 m/min | 2 | f = 0.25 mm/rev |
| 1 | f = 0.15 mm/rev | 1 |
0 0 16 17 18 19 20 21 22 23 24 25 26 27 28 18 19 20 21 22 23 24 25 26 27 28 Drill dia. (mm) Drill dia. (mm) Feed force Feed force
8 10 7 8
| 6 | f = 0.25 mm/rev | f = 0.25 mm/rev | |
| 5 | 6 | ||
| 4 | |||
| 4 | |||
| 3 |
2 f = 0.15 mm/rev 2 f = 0.15 mm/rev
1 0 0 16 17 18 19 20 21 22 23 24 25 26 27 28 18 19 20 21 22 23 24 25 26 27 28 Drill dia. (mm) Drill dia. (mm)
Torque Torque
0.1 0.1 0.08 0.08
f = 0.25 mm/rev f = 0.25 mm/rev
0.06 0.06 0.04 0.04
0.02 f = 0.15 mm/rev 0.02
f = 0.15 mm/rev 0 0 16 17 18 19 20 21 22 23 24 25 26 27 28 18 19 20 21 22 23 24 25 26 27 28 Drill dia. (mm) Drill dia. (mm)
Coolant pressure Coolant pressure
10 3 9 1MPa = 1.0 N/mm2
| 8 | 1Mpa ≈ 10 atm 2 2.5 |
| 1MPa = 1.0 N/mm | |
| 7 | 1Mpa ≈ 10 atm |
| 2 | |
| 6 | |
| 5 | 1.5 |
| 4 | |
| 3 | 1 |
| 2 | 0.5 |
| 1 | |
| 0 | |
| 16 17 18 19 20 21 22 23 24 25 26 27 28 | 18 19 20 21 22 23 24 25 26 27 28 |
Drill dia. (mm) Drill dia. (mm) Coolant volume Coolant volume 120 200
180 100 160 140 80 120 100 60 80 60 40 40 20 0 0 18 19 20 21 22 23 24 25 26 27 28 16 17 18 19 20 21 22 23 24 25 26 27 28
Drill dia. (mm) Drill dia. (mm)
The above values should not be used as the exact recommendations. They may need modification depending on the machining conditions, materials, etc.