Каталог Iscar отрезка 2022 - страница 52
Навигация
 Токарные инструменты Iscar (часть 1) 2026
 Каталог Iscar монолитные фрезы 2022
 Инструменты для обработки отверстий Iscar 2026
 Каталог Iscar резьбонарезные фрезы
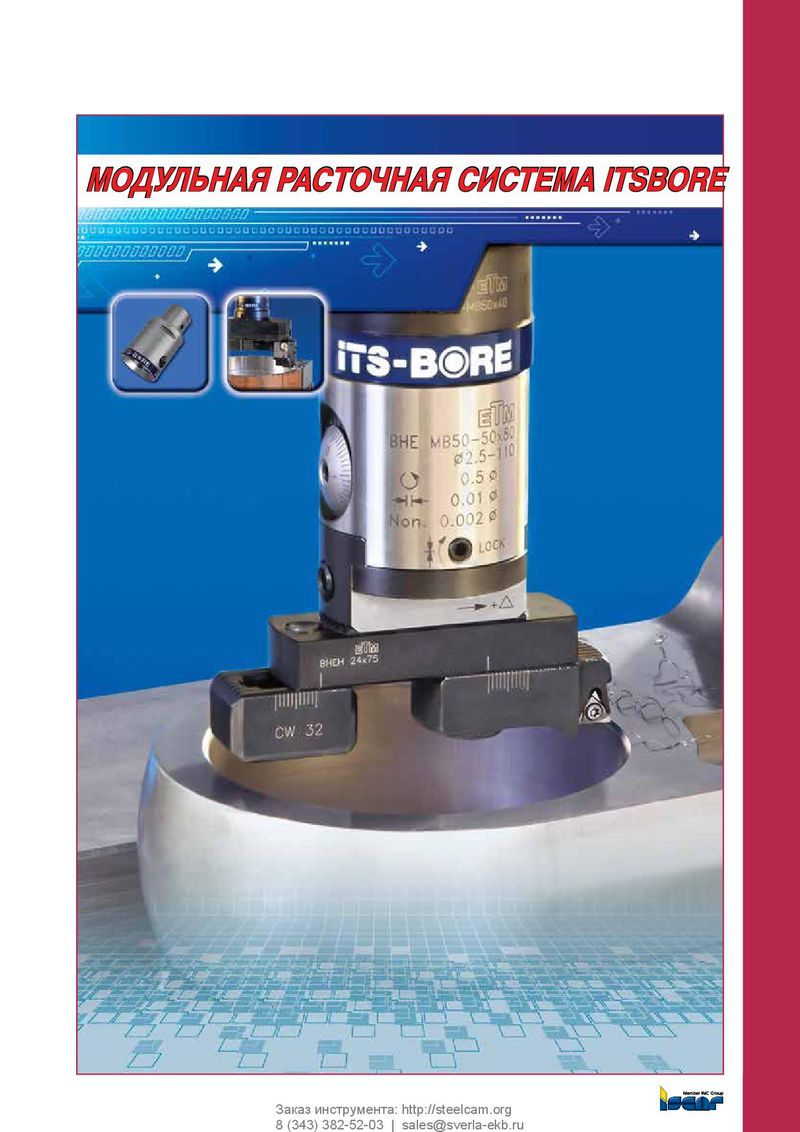 Каталог Iscar расточные системы
 Каталог Iscar токарный инструмент 2017
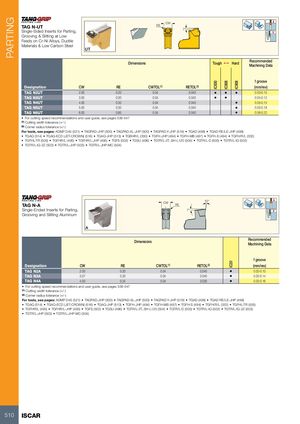
TAG N-UT RE Single-Sided Inserts for Parting, 7°
Grooving & Slitting at Low
Feeds on Cr-Ni Alloys, Ductile
Materials & Low Carbon Steel
| Dim | ensions | Tough | 1 | Hard | Recommended Machining Data | |||
| Designation | CW | RE | CWTOL(1) | RETOL(2) | IC830 | IC808 | IC908 | f groove (mm/rev) |
| TAG N2UT | 2.00 | 0.20 | 0.04 | 0.040 | • | • | • | 0.03-0.10 |
| TAG N3UT | 3.00 | 0.30 | 0.04 | 0.040 | • | • | 0.04-0.12 | |
| TAG N4UT | 4.00 | 0.30 | 0.04 | 0.040 | • | 0.05-0.15 | ||
| TAG N5UT | 5.00 | 0.30 | 0.04 | 0.040 | • | 0.05-0.18 | ||
| TAG N6UT | 6.00 | 0.85 | 0.04 | 0.040 | • | 0.06-0.22 |
- For cutting speed recommendations and user guide, see pages 538-547
(1) Cutting width tolerance (+/-) (2) Corner radius tolerance (+/-)
For tools, see pages: ADMP D45 (521) TAGPAD-JHP (500) TAGPAD-XL-JHP (500) TAGPAD-Y-JHP (519) TGAD (498) TGAD RE/LE-JHP (498)
- TGAQ (514)
- TGAQ-ECD (JET-CROWN) (516)
- TGAQ-JHP (513)
- TGBHR/L (330)
- TGFH-JHP (494)
- TGFH-MB (497)
- TGFH-S (494)
- TGFH/R/L (332)
- TGFHL-TR (505)
- TGFHR/L (495)
- TGFHR/L-JHP (495)
- TGFS (502)
- TGSU (496)
- TGTR/L-2T..SH-L120 (504)
- TGTR/L-D (505)
- TGTR/L-IQ (502)
- TGTR/L-IQ-2Z (503)
- TGTR/L-JHP (503)
- TGTR/L-JHP-MC (504)
TAG N-A CW Single-Ended Inserts for Parting,
Grooving and Slitting Aluminum
10° RE 7°
Recommended
Dimensions
Machining Data
f groove
| Designation | CW | RE | CWTOL(1) | RETOL(2) | (mm/rev) | |
| TAG N2A | 2.00 | 0.20 | 0.04 | 0.040 | • | 0.02-0.10 |
| TAG N3A | 3.07 | 0.20 | 0.04 | 0.040 | • | 0.03-0.14 |
| TAG N4A | 4.00 | 0.24 | 0.04 | 0.030 | • | 0.03-0.16 |
- For cutting speed recommendations and user guide, see pages 538-547
(1) Cutting width tolerance (+/-) (2) Corner radius tolerance (+/-)
For tools, see pages: ADMP D45 (521) TAGPAD-JHP (500) TAGPAD-XL-JHP (500) TAGPAD-Y-JHP (519) TGAD (498) TGAD RE/LE-JHP (498)
- TGAQ (514)
- TGAQ-ECD (JET-CROWN) (516)
- TGAQ-JHP (513)
- TGFH-JHP (494)
- TGFH-MB (497)
- TGFH-S (494)
- TGFH/R/L (332)
- TGFHL-TR (505)
- TGFHR/L (495)
- TGFHR/L-JHP (495)
- TGFS (502)
- TGSU (496)
- TGTR/L-2T..SH-L120 (504)
- TGTR/L-D (505)
- TGTR/L-IQ (502)
- TGTR/L-IQ-2Z (503)
- TGTR/L-JHP (503)
- TGTR/L-JHP-MC (504)