Каталог Iscar отрезка 2022 - страница 24
Навигация
 Токарные инструменты Iscar (часть 1) 2026
 Каталог Iscar монолитные фрезы 2022
 Инструменты для обработки отверстий Iscar 2026
 Каталог Iscar резьбонарезные фрезы
 Каталог Iscar расточные системы
 Каталог Iscar токарный инструмент 2017
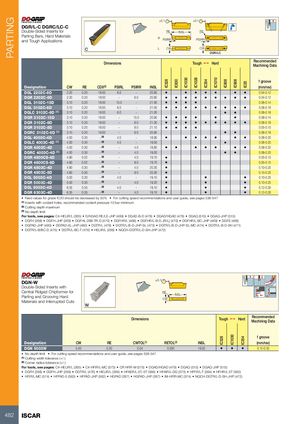
PARTING
±0.1 ±0.1
DGR/L-C DGRC/LC-C
Double-Sided Inserts for RE INSL RE
Parting Bars, Hard Materials R PSIRR
PSIRR
and Tough Applications
L CW CW
DGR/LC
Recommended
Dimensions Tough 1 Hard
Machining Data
IC1030
IC1028
IC1010
f groove
IC328
IC830
IC354
IC808
IC908
IC20
Designation CW RE CDX(2) PSIRL PSIRR INSL (mm/rev)
DGL 2202C-6D 2.20 0.20 18.00 6.0 - 20.80 • • • • • • • 0.04-0.12
DGR 2202C-6D 2.20 0.20 18.00 - 6.0 20.80 • • • • • • • • • 0.04-0.12
DGL 3102C-15D 3.10 0.20 18.00 15.0 - 21.00 • • • • 0.08-0.14
DGL 3102C-6D 3.10 0.20 18.00 6.0 - 21.00 • • • • • • • • • 0.08-0.18
DGLC 3102C-6D (1) 3.10 0.20 18.00 6.0 - 21.00 • • 0.08-0.18
DGR 3102C-15D 3.10 0.20 18.00 - 15.0 20.90 • • • • • • 0.08-0.14
DGR 3102C-6D 3.10 0.20 18.00 - 6.0 21.00 • • • • • • • • • 0.08-0.18
DGR 3102C-8D 3.10 0.20 18.00 - 8.0 21.10 • • • • 0.05-0.15
DGRC 3102C-6D (1) 3.10 0.20 18.00 - 6.0 20.90 • • 0.08-0.18
DGL 4003C-4D 4.00 0.30 - (3) 4.0 - 18.90 • • • • • • • 0.08-0.20
DGLC 4003C-4D (1) 4.00 0.30 - (3) 4.0 - 19.00 • 0.08-0.20
DGR 4003C-4D 4.00 0.30 - (3) - 4.0 18.80 • • • • • • • 0.08-0.20
DGRC 4003C-4D (1) 4.00 0.30 - (3) - 4.0 19.00 • • 0.08-0.20
DGR 4800CS-4D 4.80 0.02 - (3) - 4.0 19.70 • 0.05-0.15
DGR 4800CS-8D 4.80 0.02 - (3) - 8.0 19.70 • 0.05-0.15
DGR 4803C-4D 4.80 0.30 - (3) - 4.0 20.30 • 0.10-0.25
DGR 4803C-8D 4.80 0.30 - (3) - 8.0 20.30 • 0.10-0.20
DGL 5003C-4D 5.00 0.30 - (3) 4.0 - 19.10 • • • 0.10-0.25
DGR 5003C-4D 5.00 0.30 - (3) - 4.0 19.20 • • • 0.10-0.25
DGL 6303C-4D 6.35 0.35 - (3) 4.0 - 19.10 • • • 0.12-0.30
DGR 6303C-4D 6.35 0.35 - (3) - 4.0 19.10 • • • 0.12-0.30
• Feed values for grade IC20 should be decreased by 50% • For cutting speed recommendations and user guide, see pages 538-547
(1) Inserts with coolant holes, recommended coolant pressure 10 bar minimum
(2) Cutting depth maximum
(3) No depth limit
For tools, see pages: C#-HELIR/L (265) • D/HGAD RE/LE-JHP (499) • DGAD-B-D (479) • DGAD/HGAD (479) • DGAQ (515) • DGAQ-JHP (515)
• DGFH (268) • DGFH-JHP (269) • DGFHL-26B-TR-D (470) • DGFHR/L (468) • DGFHR/L-B-D..(R/L) (470) • DGFHR/L-BC-JHP (469) • DGFS (469)
• DGPAD-JHP (480) • DGPAD-XL-JHP (480) • DGTR/L (476) • DGTR/L-B-D-JHP-SL (473) • DGTR/L-B-D-JHP-SL-MC (474) • DGTR/L-B-D-SH (471)
• DGTR/L-B/BC-D (475) • DGTR/L-BC-T (476) • HELIR/L (266) • NQCH-DGTR/L-D-SH-JHP (472)
±0.1
DGN-W
Double-Sided Inserts with
Central Ridged Chipformer for RE
INSL
Parting and Grooving Hard CW
Materials and Interrupted Cuts
Recommended
Dimensions Tough 1 Hard
Machining Data
f groove
IC1030
IC328
IC354
Designation CW RE CWTOL(1) RETOL(2) INSL (mm/rev)
DGN 5003W 5.00 0.30 0.04 0.030 19.00 • • • 0.12-0.33
• No depth limit • For cutting speed recommendations and user guide, see pages 538-547
(1) Cutting width tolerance (+/-)
(2) Corner radius tolerance (+/-)
For tools, see pages: C#-HELIR/L (265) • C#-HFIR/L-MC (573) • CR HFIR-M (575) • DGAD/HGAD (479) • DGAQ (515) • DGAQ-JHP (515)
• DGFH (268) • DGFH-JHP (269) • DGTR/L (476) • HELIR/L (266) • HFAER/L-5T, 6T (566) • HFAIR/L-DG (573) • HFFR/L-T (564) • HFHR/L-5T (560)
• HFIR/L-MC (574) • HFPAD-5 (563) • HFPAD-JHP (562) • HGPAD (267) • HGPAD-JHP (267) • IM-HFIR-MC (574) • NQCH-DGTR/L-D-SH-JHP (472)
482 ISCAR
±0.1 ±0.1
DGR/L-C DGRC/LC-C
Double-Sided Inserts for RE INSL RE
Parting Bars, Hard Materials R PSIRR
PSIRR
and Tough Applications
L CW CW
DGR/LC
Recommended
Dimensions Tough 1 Hard
Machining Data
IC1030
IC1028
IC1010
f groove
IC328
IC830
IC354
IC808
IC908
IC20
Designation CW RE CDX(2) PSIRL PSIRR INSL (mm/rev)
DGL 2202C-6D 2.20 0.20 18.00 6.0 - 20.80 • • • • • • • 0.04-0.12
DGR 2202C-6D 2.20 0.20 18.00 - 6.0 20.80 • • • • • • • • • 0.04-0.12
DGL 3102C-15D 3.10 0.20 18.00 15.0 - 21.00 • • • • 0.08-0.14
DGL 3102C-6D 3.10 0.20 18.00 6.0 - 21.00 • • • • • • • • • 0.08-0.18
DGLC 3102C-6D (1) 3.10 0.20 18.00 6.0 - 21.00 • • 0.08-0.18
DGR 3102C-15D 3.10 0.20 18.00 - 15.0 20.90 • • • • • • 0.08-0.14
DGR 3102C-6D 3.10 0.20 18.00 - 6.0 21.00 • • • • • • • • • 0.08-0.18
DGR 3102C-8D 3.10 0.20 18.00 - 8.0 21.10 • • • • 0.05-0.15
DGRC 3102C-6D (1) 3.10 0.20 18.00 - 6.0 20.90 • • 0.08-0.18
DGL 4003C-4D 4.00 0.30 - (3) 4.0 - 18.90 • • • • • • • 0.08-0.20
DGLC 4003C-4D (1) 4.00 0.30 - (3) 4.0 - 19.00 • 0.08-0.20
DGR 4003C-4D 4.00 0.30 - (3) - 4.0 18.80 • • • • • • • 0.08-0.20
DGRC 4003C-4D (1) 4.00 0.30 - (3) - 4.0 19.00 • • 0.08-0.20
DGR 4800CS-4D 4.80 0.02 - (3) - 4.0 19.70 • 0.05-0.15
DGR 4800CS-8D 4.80 0.02 - (3) - 8.0 19.70 • 0.05-0.15
DGR 4803C-4D 4.80 0.30 - (3) - 4.0 20.30 • 0.10-0.25
DGR 4803C-8D 4.80 0.30 - (3) - 8.0 20.30 • 0.10-0.20
DGL 5003C-4D 5.00 0.30 - (3) 4.0 - 19.10 • • • 0.10-0.25
DGR 5003C-4D 5.00 0.30 - (3) - 4.0 19.20 • • • 0.10-0.25
DGL 6303C-4D 6.35 0.35 - (3) 4.0 - 19.10 • • • 0.12-0.30
DGR 6303C-4D 6.35 0.35 - (3) - 4.0 19.10 • • • 0.12-0.30
• Feed values for grade IC20 should be decreased by 50% • For cutting speed recommendations and user guide, see pages 538-547
(1) Inserts with coolant holes, recommended coolant pressure 10 bar minimum
(2) Cutting depth maximum
(3) No depth limit
For tools, see pages: C#-HELIR/L (265) • D/HGAD RE/LE-JHP (499) • DGAD-B-D (479) • DGAD/HGAD (479) • DGAQ (515) • DGAQ-JHP (515)
• DGFH (268) • DGFH-JHP (269) • DGFHL-26B-TR-D (470) • DGFHR/L (468) • DGFHR/L-B-D..(R/L) (470) • DGFHR/L-BC-JHP (469) • DGFS (469)
• DGPAD-JHP (480) • DGPAD-XL-JHP (480) • DGTR/L (476) • DGTR/L-B-D-JHP-SL (473) • DGTR/L-B-D-JHP-SL-MC (474) • DGTR/L-B-D-SH (471)
• DGTR/L-B/BC-D (475) • DGTR/L-BC-T (476) • HELIR/L (266) • NQCH-DGTR/L-D-SH-JHP (472)
±0.1
DGN-W
Double-Sided Inserts with
Central Ridged Chipformer for RE
INSL
Parting and Grooving Hard CW
Materials and Interrupted Cuts
Recommended
Dimensions Tough 1 Hard
Machining Data
f groove
IC1030
IC328
IC354
Designation CW RE CWTOL(1) RETOL(2) INSL (mm/rev)
DGN 5003W 5.00 0.30 0.04 0.030 19.00 • • • 0.12-0.33
• No depth limit • For cutting speed recommendations and user guide, see pages 538-547
(1) Cutting width tolerance (+/-)
(2) Corner radius tolerance (+/-)
For tools, see pages: C#-HELIR/L (265) • C#-HFIR/L-MC (573) • CR HFIR-M (575) • DGAD/HGAD (479) • DGAQ (515) • DGAQ-JHP (515)
• DGFH (268) • DGFH-JHP (269) • DGTR/L (476) • HELIR/L (266) • HFAER/L-5T, 6T (566) • HFAIR/L-DG (573) • HFFR/L-T (564) • HFHR/L-5T (560)
• HFIR/L-MC (574) • HFPAD-5 (563) • HFPAD-JHP (562) • HGPAD (267) • HGPAD-JHP (267) • IM-HFIR-MC (574) • NQCH-DGTR/L-D-SH-JHP (472)
482 ISCAR