Каталог Iscar монолитные фрезы 2022 - страница 8
Навигация
 Каталог Iscar торцевые фрезы 2022
 Каталог Iscar инструмент для нарезания резьбы
 Каталог Iscar новые продукты 2018
 Каталог Iscar инструмент для токарной обработки
 Каталог Iscar инструмент для обработки алюминиевых колёс
 Фрезерные инструменты Iscar 2026
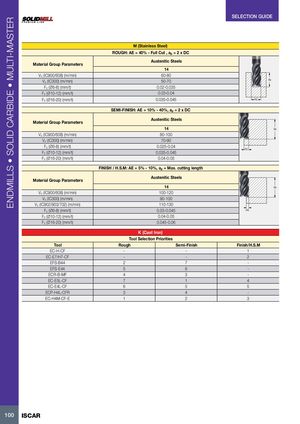
| M(Stainless Steel) | ||
| ROUGH: AE = 40% - Full Cut , ap = 2 x DC | ||
| Material Group Parameters | Austenitic Steels | |
| 14 | ||
| Vc (IC900/608) (m/min) | 60-80 | |
| Vc (IC300) (m/min) | 50-70 | ap |
| Fz (Ø6-8) (mm/t) | 0.02-0.035 | |
| Fz (Ø10-12) (mm/t) | 0.03-0.04 | |
| Fz(Ø16-20) (mm/t) | 0.035-0.045 | AE |
| SEMI-FINISH: AE = 10% - 40%, ap = 2 x DC | ||
| Atiti Stl | ||
| Material Group Parameters | usenc ees | |
| 14 | ap | |
| Vc (IC900/608) (m/min) | 80-100 | |
| Vc (IC300) (m/min) | 70-90 | |
| Fz (Ø6-8) (mm/t) | 0.025-0.04 | AE |
| Fz (Ø10-12) (mm/t) | 0.035-0.045 | |
| Fz (Ø16-20) (mm/t) | 0.04-0.05 | |
| FINISH / H.S.M: AE = 5% - 10%, ap = Max. cutting length | ||
| Material Group Parameters | Austenitic Steels | |
| 14 | ap | |
| Vc (IC900/608) (m/min) | 100-120 | |
| Vc (IC300) (m/min) | 90-100 | |
| Vc (IC902/903/702) (m/min) | 110-130 | |
| Fz (Ø6-8) (mm/t) | 0.03-0.045 | AE |
| Fz (Ø10-12) (mm/t) | 0.04-0.05 | |
| Fz (Ø16-20) (mm/t) | 0.045-0.06 | |
| K(Cast Iron) Tool Selection Priorities | ||
| Tool | Semi-Finish Rough | Finish/H.S.M |
| EC-H-CF | - - | 1 |
| EC-E7/H7-CF | - - | 2 |
| EFS-B44 | 7 2 | - |
| EFS-E44 | 6 5 | - |
| ECR-B-MF | 3 4 | - |
| EC-E5L-CF | 1 7 | 4 |
| EC-E4L-CF | 5 6 | 5 |
| ECP-H4L-CFR | 4 3 | - |
| EC-H4M-CF-E | 2 1 | 3 |