Каталог Iscar инструмент для мелкоразмерной обработки - страница 87
Навигация
 Каталог Iscar дисковые фрезы и фрезерные пластины 2022
 Каталог Iscar инструмент для внутренней обработки
 Каталог Iscar инструмент для обработки алюминиевых колёс
 Каталог Iscar державки и пластины для нарезания резьбы 2022
 Каталог Iscar токарный инструмент для нарезания канавок
 Каталог Iscar новые продукты 2018
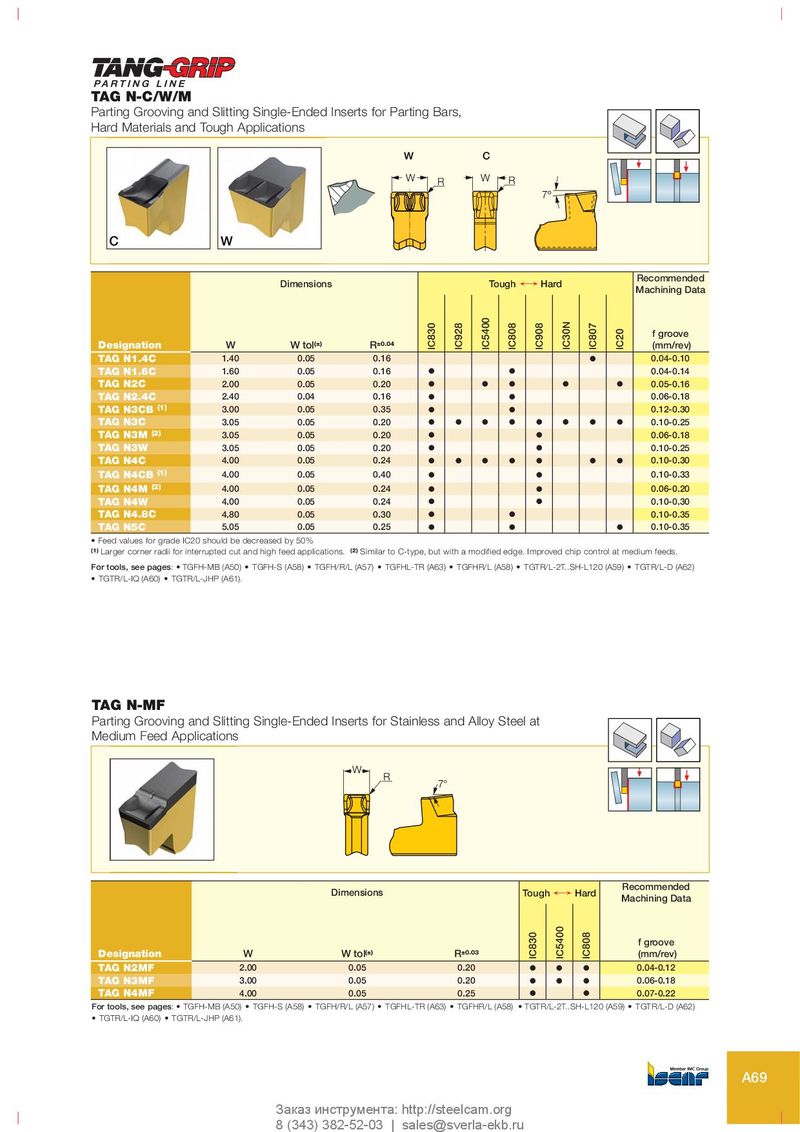
TAG N-C/W/M
Parting Grooving and Slitting Single-Ended Inserts for Parting Bars,
Hard Materials and Tough Applications
W C
W R W R
7º
Recommended
Dimensions Tough ¥ Hard
Machining Data
IC5400
IC30N
IC830
IC928
IC808
IC908
IC807
IC20
f groove
Designation W W tol(±) R±0.04 (mm/rev)
TAG N1.4C 1.40 0.05 0.16 O 0.04-0.10
TAG N1.6C 1.60 0.05 0.16 O O 0.04-0.14
TAG N2C 2.00 0.05 0.20 O O O O O 0.05-0.16
TAG N2.4C 2.40 0.04 0.16 O O 0.06-0.18
TAG N3CB (1) 3.00 0.05 0.35 O O 0.12-0.30
TAG N3C 3.05 0.05 0.20 O O O O O O O O 0.10-0.25
TAG N3M (2) 3.05 0.05 0.20 O O 0.06-0.18
TAG N3W 3.05 0.05 0.20 O O 0.10-0.25
TAG N4C 4.00 0.05 0.24 O O O O O O O 0.10-0.30
TAG N4CB (1) 4.00 0.05 0.40 O O 0.10-0.33
TAG N4M (2) 4.00 0.05 0.24 O O 0.06-0.20
TAG N4W 4.00 0.05 0.24 O O 0.10-0.30
TAG N4.8C 4.80 0.05 0.30 O O 0.10-0.35
TAG N5C 5.05 0.05 0.25 O O O 0.10-0.35
• Feed values for grade IC20 should be decreased by 50%
(1) Larger corner radii for interrupted cut and high feed applications. (2) Similar to C-type, but with a modified edge. Improved chip control at medium feeds.
For tools, see pages: • TGFH-MB (A50) • TGFH-S (A58) • TGFH/R/L (A57) • TGFHL-TR (A63) • TGFHR/L (A58) • TGTR/L-2T..SH-L120 (A59) • TGTR/L-D (A62)
• TGTR/L-IQ (A60) • TGTR/L-JHP (A61).
TAG N-MF
Parting Grooving and Slitting Single-Ended Inserts for Stainless and Alloy Steel at
Medium Feed Applications
W
R
7°
Recommended
Dimensions Tough ¥ Hard
Machining Data
IC5400
IC830
IC808
f groove
Designation W W tol(±) R±0.03 (mm/rev)
TAG N2MF 2.00 0.05 0.20 O O O 0.04-0.12
TAG N3MF 3.00 0.05 0.20 O O O 0.06-0.18
TAG N4MF 4.00 0.05 0.25 O O 0.07-0.22
For tools, see pages: • TGFH-MB (A50) • TGFH-S (A58) • TGFH/R/L (A57) • TGFHL-TR (A63) • TGFHR/L (A58) • TGTR/L-2T..SH-L120 (A59) • TGTR/L-D (A62)
• TGTR/L-IQ (A60) • TGTR/L-JHP (A61).
A69
Заказ инструмента: http://steelcam.org
8 (343) 382-52-03 | sales@sverla-ekb.ru
Parting Grooving and Slitting Single-Ended Inserts for Parting Bars,
Hard Materials and Tough Applications
W C
W R W R
7º
Recommended
Dimensions Tough ¥ Hard
Machining Data
IC5400
IC30N
IC830
IC928
IC808
IC908
IC807
IC20
f groove
Designation W W tol(±) R±0.04 (mm/rev)
TAG N1.4C 1.40 0.05 0.16 O 0.04-0.10
TAG N1.6C 1.60 0.05 0.16 O O 0.04-0.14
TAG N2C 2.00 0.05 0.20 O O O O O 0.05-0.16
TAG N2.4C 2.40 0.04 0.16 O O 0.06-0.18
TAG N3CB (1) 3.00 0.05 0.35 O O 0.12-0.30
TAG N3C 3.05 0.05 0.20 O O O O O O O O 0.10-0.25
TAG N3M (2) 3.05 0.05 0.20 O O 0.06-0.18
TAG N3W 3.05 0.05 0.20 O O 0.10-0.25
TAG N4C 4.00 0.05 0.24 O O O O O O O 0.10-0.30
TAG N4CB (1) 4.00 0.05 0.40 O O 0.10-0.33
TAG N4M (2) 4.00 0.05 0.24 O O 0.06-0.20
TAG N4W 4.00 0.05 0.24 O O 0.10-0.30
TAG N4.8C 4.80 0.05 0.30 O O 0.10-0.35
TAG N5C 5.05 0.05 0.25 O O O 0.10-0.35
• Feed values for grade IC20 should be decreased by 50%
(1) Larger corner radii for interrupted cut and high feed applications. (2) Similar to C-type, but with a modified edge. Improved chip control at medium feeds.
For tools, see pages: • TGFH-MB (A50) • TGFH-S (A58) • TGFH/R/L (A57) • TGFHL-TR (A63) • TGFHR/L (A58) • TGTR/L-2T..SH-L120 (A59) • TGTR/L-D (A62)
• TGTR/L-IQ (A60) • TGTR/L-JHP (A61).
TAG N-MF
Parting Grooving and Slitting Single-Ended Inserts for Stainless and Alloy Steel at
Medium Feed Applications
W
R
7°
Recommended
Dimensions Tough ¥ Hard
Machining Data
IC5400
IC830
IC808
f groove
Designation W W tol(±) R±0.03 (mm/rev)
TAG N2MF 2.00 0.05 0.20 O O O 0.04-0.12
TAG N3MF 3.00 0.05 0.20 O O O 0.06-0.18
TAG N4MF 4.00 0.05 0.25 O O 0.07-0.22
For tools, see pages: • TGFH-MB (A50) • TGFH-S (A58) • TGFH/R/L (A57) • TGFHL-TR (A63) • TGFHR/L (A58) • TGTR/L-2T..SH-L120 (A59) • TGTR/L-D (A62)
• TGTR/L-IQ (A60) • TGTR/L-JHP (A61).
A69
Заказ инструмента: http://steelcam.org
8 (343) 382-52-03 | sales@sverla-ekb.ru