Общий каталог Ingersoll 2011 - страница 302
Навигация
 Общий каталог Ingersoll 2016 - 2017
 Общий каталог Ingersoll 2014
 Каталог Ingersoll инструмент для нарезания резьбы
 Общий каталог Ingersoll 2013 - 2014
 Каталог Ingersoll новинки 2021
- 0003 Table of Contents
- 0006 End Mills
- 0064 Long Edge
- 0104 0Deg Face Mills
- 0160 Face Mills
- 0202 Slotters
- 0218 Form Mills
- 0236 Profile Mills
- 0302 Milling Tech
- 0384 Solid Carbide
- 0448 Solid Carbide Tech
- 0474 Holemaking & Thread Milling
- 0666 Holemaking & Thread Milling Tech
- 0720 Innofit Top On Toolholders
- 0738 HSK Toolholders
- 0774 CAT Toolholders
- 0796 BT Toolholders
- 0816 Adaptions Accessories
- 0872 Turning Inserts
- 1024 Turning Holders
- 1144 Turning Tech
- 1174 Threading Inserts
- 1242 Threading Holders
- 1256 Threading Tech
- 1268 T-Clamp
- 1344 T-Clamp Tech
- 1376 T-CAP
- 1388 T-CAP Tech
- 1394 Product_Index
ПРИМЕНЕНИЕ И ВЫБОР ФРЕЗ
ВОЗВРАЩАЯСЬ К ОСНОВАМ КОНСТРУКЦИИ ТОРЦЕВОЙ ФРЕЗЫ ДЛЯ ВЫБОРА ИНСТРУМЕНТА ПОД ВАШУ ЗАДАЧУ
При фрезеровании торцевой фрезой заготовка, станок и оснастка должны быть максимально жёсткими. Это поможет обеспечить эффективное использование данного типа инструмента и получить требуемый результат. Здесь рассматриваются только фрезы со сменными твердосплавными пластинами.
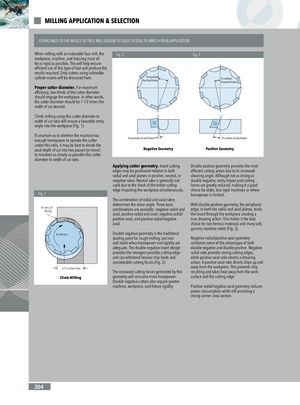
Правильный диаметр фрезы. Для максимальной эффективности две трети диаметра фрезы должны находиться в контакте с заготовкой. Другими словами, диаметр фрезы должен быть в 1,5 раза больше желаемой ширины реза.
Попутное фрезерование с использованием такого соотношения диаметра фрезы к ширине реза обеспечит благоприятный угол входа в заготовку (рис. 1).
Если нет уверенности в том, что мощности станка достаточно для работы фрезы при таком соотношении, может быть целесообразно разделить осевую глубину резания на два прохода (или более), чтобы максимально сохранить это соотношение диаметра фрезы к ширине реза.
Применение геометрии фрезы. Режущие кромки пластин могут быть расположены относительно радиальной и осевой плоскостей с положительным, нейтральным или отрицательным передним углом. Нейтральный угол обычно не используется из-за ударной нагрузки, возникающей при одновременном контакте всей режущей кромки с заготовкой.
Сочетание радиального и осевого передних углов определяет угол сдвига. Доступны три основные комбинации: отрицательный радиальный и осевой, положительный радиальный и осевой, отрицательный радиальный/положительный осевой и положительный радиальный/отрицательный осевой.
Двойная отрицательная геометрия — традиционная отправная точка для чернового фрезерования чугуна и сталей при достаточной мощности и жёсткости. Конструкция пластины с двойным отрицательным углом обеспечивает максимально прочную режущую кромку и выдерживает большие подачи на зуб и значительные силы резания (рис. 2).
Повышенные силы резания, создаваемые такой геометрией, потребуют большей мощности станка. Фрезы с двойной отрицательной геометрией также требуют большей жёсткости станка, заготовки и оснастки.
Двойная положительная геометрия обеспечивает наиболее эффективное резание благодаря увеличенному углу сдвига. Хотя она не так прочна, как двойная отрицательная, ударная нагрузка при входе и силы резания значительно снижаются, что делает её хорошим выбором для старых, менее жёстких станков или при ограниченной мощности.
При двойной положительной геометрии периферийная кромка, как в радиальной, так и в осевой плоскости, ведёт пластину через заготовку, создавая истинное срезающее действие. Это делает её лучшим выбором для цветных металлов и многих мягких, вязких нержавеющих сталей (рис. 3).
Геометрия с отрицательным радиальным/положительным осевым углом сочетает некоторые преимущества как двойной отрицательной, так и двойной положительной геометрии. Отрицательный радиальный угол обеспечивает прочные режущие кромки, а положительный осевой угол создаёт срезающее действие. Положительный осевой угол направляет стружку вверх и в сторону от заготовки. Это предотвращает повторное резание стружки и отводит тепло от обрабатываемой поверхности и режущей кромки.
Геометрия с положительным радиальным/отрицательным осевым углом снижает энергопотребление, сохраняя при этом прочное поперечное сечение угла пластины.