Общий каталог Ingersoll 2011 - страница 1366
Навигация
 Общий каталог Ingersoll 2016 - 2017
 Общий каталог Ingersoll 2014
 Каталог Ingersoll инструмент для нарезания резьбы
 Общий каталог Ingersoll 2013 - 2014
 Каталог Ingersoll новинки 2021
- 0003 Table of Contents
- 0006 End Mills
- 0064 Long Edge
- 0104 0Deg Face Mills
- 0160 Face Mills
- 0202 Slotters
- 0218 Form Mills
- 0236 Profile Mills
- 0302 Milling Tech
- 0384 Solid Carbide
- 0448 Solid Carbide Tech
- 0474 Holemaking & Thread Milling
- 0666 Holemaking & Thread Milling Tech
- 0720 Innofit Top On Toolholders
- 0738 HSK Toolholders
- 0774 CAT Toolholders
- 0796 BT Toolholders
- 0816 Adaptions Accessories
- 0872 Turning Inserts
- 1024 Turning Holders
- 1144 Turning Tech
- 1174 Threading Inserts
- 1242 Threading Holders
- 1256 Threading Tech
- 1268 T-Clamp
- 1344 T-Clamp Tech
- 1376 T-CAP
- 1388 T-CAP Tech
- 1394 Product_Index
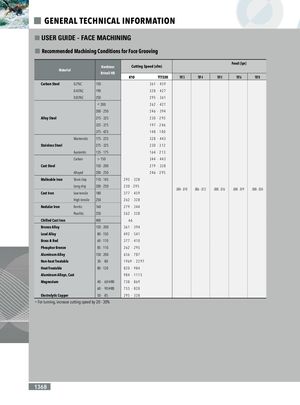
Общая техническая информация
Справочное руководство — торцевая обработка
Рекомендуемые условия обработки при торцевом нарезании канавок
| Материал | Твёрдость по Бринеллю HB | Скорость резания (футов/мин) | Подача (дюйм/оборот) | |||||||
|---|---|---|---|---|---|---|---|---|---|---|
| K10 / TT7220 / TDT 3 | TDT 4 | TDT 5 | TDT 6 | TDT 8 | ||||||
| Углеродистая сталь | 0.2%C 150 | 361–459 | .004–.010 | .006–.013 | .008–.016 | .008–.019 | .008–.024 | |||
| 0.45%C 190 | 328–427 | .004–.010 | .006–.013 | .008–.016 | .008–.019 | .008–.024 | ||||
| 0.83%C 250 | 295–361 | .004–.010 | .006–.013 | .008–.016 | .008–.019 | .008–.024 | ||||
| ≤ 200 | 262–427 | .004–.010 | .006–.013 | .008–.016 | .008–.019 | .008–.024 | ||||
| 200–250 | 246–394 | .004–.010 | .006–.013 | .008–.016 | .008–.019 | .008–.024 | ||||
| Легированная сталь | 275–325 | 230–295 | .004–.010 | .006–.013 | .008–.016 | .008–.019 | .008–.024 | |||
| 325–375 | 197–246 | .004–.010 | .006–.013 | .008–.016 | .008–.019 | .008–.024 | ||||
| 375–425 | 148–180 | .004–.010 | .006–.013 | .008–.016 | .008–.019 | .008–.024 | ||||
| Нержавеющая сталь | Мартенситная 175–225 | 328–443 | .004–.010 | .006–.013 | .008–.016 | .008–.019 | .008–.024 | |||
| 275–325 | 230–312 | .004–.010 | .006–.013 | .008–.016 | .008–.019 | .008–.024 | ||||
| Аустенитная 135–175 | 164–213 | .004–.010 | .006–.013 | .008–.016 | .008–.019 | .008–.024 | ||||
| Литая сталь | Углеродистая > 150 | 344–443 | .004–.010 | .006–.013 | .008–.016 | .008–.019 | .008–.024 | |||
| 150–200 | 279–328 | .004–.010 | .006–.013 | .008–.016 | .008–.019 | .008–.024 | ||||
| Легированная 200–250 | 246–295 | .004–.010 | .006–.013 | .008–.016 | .008–.019 | .008–.024 | ||||
| Ковкий чугун | Короткая стружка 110–145 | 295–328 | .004–.010 | .006–.013 | .008–.016 | .008–.019 | .008–.024 | |||
| Длинная стружка 200–250 | 230–295 | .004–.010 | .006–.013 | .008–.016 | .008–.019 | .008–.024 | ||||
| Чугун | Низкая прочность 180 | 377–459 | .004–.010 | .006–.013 | .008–.016 | .008–.019 | .008–.024 | |||
| Высокая прочность 250 | 262–328 | .004–.010 | .006–.013 | .008–.016 | .008–.019 | .008–.024 | ||||
| Высокопрочный чугун | Ферритный 160 | 279–344 | .004–.010 | .006–.013 | .008–.016 | .008–.019 | .008–.024 | |||
| Перлитный 250 | 262–328 | .004–.010 | .006–.013 | .008–.016 | .008–.019 | .008–.024 | ||||
| Отбелённый чугун | 400 | 66 | .004–.010 | .006–.013 | .008–.016 | .008–.019 | .008–.024 | |||
| Бронзовый сплав | 120–200 | 361–394 | .004–.010 | .006–.013 | .008–.016 | .008–.019 | .008–.024 | |||
| Свинцовый сплав | 80–150 | 492–541 | .004–.010 | .006–.013 | .008–.016 | .008–.019 | .008–.024 | |||
| Латунь и красная латунь | 60–110 | 377–410 | .004–.010 | .006–.013 | .008–.016 | .008–.019 | .008–.024 | |||
| Фосфористая бронза | 85–110 | 262–295 | .004–.010 | .006–.013 | .008–.016 | .008–.019 | .008–.024 | |||
| Алюминиевый сплав | 150–200 | 656–787 | .004–.010 | .006–.013 | .008–.016 | .008–.019 | .008–.024 | |||
| Без термической обработки 30–80 | 1969–2297 | .004–.010 | .006–.013 | .008–.016 | .008–.019 | .008–.024 | ||||
| Подвергаемые термической обработке 80–120 | 820–984 | .004–.010 | .006–.013 | .008–.016 | .008–.019 | .008–.024 | ||||
| Литые алюминиевые сплавы | 984–1115 | .004–.010 | .006–.013 | .008–.016 | .008–.019 | .008–.024 | ||||
| Магний | 40–60 HRB | 738–869 | .004–.010 | .006–.013 | .008–.016 | .008–.019 | .008–.024 | |||
| 60–90 HRB | 755–820 | .004–.010 | .006–.013 | .008–.016 | .008–.019 | .008–.024 | ||||
| Электролитическая медь | 50–85 | 295–328 | .004–.010 | .006–.013 | .008–.016 | .008–.019 | .008–.024 | |||
• При токарной обработке увеличьте скорость резания на 20–30%