Режущие и зажимные инструменты Hoffmann Group 2026 - страница 1004
Навигация
 Каталог Hoffmann Group ручной и измерительный инструмент
 Каталог Hoffmann Group режущий и вспомогательный инструмент
 Производственная мебель и системы хранения Hoffmann Group 2026
 Каталог Hoffmann Group токарный инструмент
 Каталог Hoffmann Group запасные части, оснастка и СИЗ
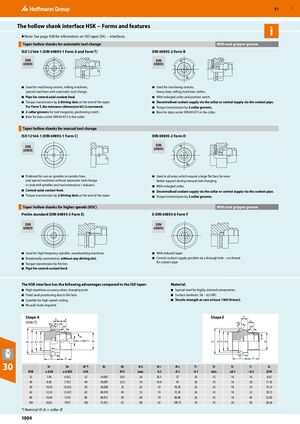
Интерфейс полого хвостовика HSK − Формы и особенности
Примечание: см. стр. 938 для информации об интерфейсах ISO конуса (SK).
Конусные полые хвостовики для автоматической смены инструмента
ISO 12164-1 (DIN 69893-1 Form A и Form T)
- Используется для обрабатывающих центров, фрезерных станков, специальных станков с автоматической сменой инструмента
- Трубка для центрального осевого подвода охлаждающей жидкости
- Передача крутящего момента двумя приводными прорезями в конце конуса; для Form T допуск (размер b5) сужен
- 2 паза на муфте для журнала инструмента, паз позиционирования
- Отверстие для носителя данных DIN 69 873 на муфте
DIN 69893-2 Form B, с пазом захвата инструмента
- Используется для обрабатывающих центров, тяжелых фрезерных станков, токарных станков
- С увеличенной муфтой и пазом позиционирования
- Децентрализованная подача охлаждающей жидкости через муфту или центральная подача через трубку охлаждения
- Передача крутящего момента двумя пазами на муфте
- Отверстие для носителя данных DIN 69 873 на муфте
Конусные полые хвостовики для ручной смены инструмента
ISO 12164-1 (DIN 69893-1 Form C)
- Предпочтителен для использования на шпинделях в линиях транспортировки и специальных станках без автоматической смены инструмента или коротких сверлильных шпинделей и удлинителей/редукторов инструмента
- Центральная осевая подача охлаждающей жидкости
- Передача крутящего момента двумя приводными прорезями в конце конуса
DIN 69893-2 Form D
- Используется во всех областях, требующих большого плоского торца для лучшей поддержки при ручной смене инструмента
- С увеличенной муфтой
- Децентрализованная подача охлаждающей жидкости через муфту или центральная подача через трубку охлаждения
- Передача крутящего момента двумя пазами на муфте
Конусные полые хвостовики для более высоких скоростей (HSC)
Предварительный стандарт (DIN 69893-5 Form E)
- Используется для высокочастотных шпинделей, деревообрабатывающих станков
- Ротационно симметричный, без приводных прорезей
- Передача крутящего момента путем трения
- Трубка для центральной подачи охлаждающей жидкости
E-DIN 69893-6 Form F, с пазом захвата инструмента
- С уменьшенным конусом
- Центральная подача охлаждающей жидкости возможна через сквозное отверстие – нет резьбы для трубки охлаждения
Преимущества интерфейса HSK в сравнении с конусом ISO:
- Высокая повторяемость при смене инструмента
- Фиксированное аксиальное позиционирование благодаря плоскому торцу
- Пригоден для высокоскоростной резки
- Вытяжные шпильки не требуются
Материал:
- Специальная сталь для высоконапряженных компонентов
- Твердость поверхности: 58 − 62 HRC
- Прочность на разрыв в сердцевине не менее 1000 Н/мм²
Таблица параметров HSK
| Размер HSK | b1 (±0,04) | b5 (±0,035) | d1 h10 | d2 | d5 H11 | d10 max | d11 -0,1 | d12 -0,1 | f1 -0,1 | f2 min | f3 ±0,1 | l1 −0,2 | l6 JS10 |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| 32 | 7,05 | 6,932 | 32 | 24,007 | 20,5 | 26 | 26,5 | 37 | 20 | 35 | 16 | 16 | 8,92 |
| 40 | 8,05 | 7,932 | 40 | 30,007 | 25,5 | 34 | 34,8 | 45 | 20 | 35 | 16 | 20 | 11,42 |
| 50 | 10,54 | 10,425 | 50 | 38,009 | 32 | 42 | 43 | 59,30 | 26 | 42 | 18 | 25 | 14,13 |
| 63 | 12,54 | 12,425 | 63 | 48,010 | 40 | 53 | 55 | 72,30 | 26 | 42 | 18 | 32 | 18,13 |
| 80 | 16,04 | 15,93 | 80 | 60,012 | 50 | 68 | 70 | 88,80 | 26 | 42 | 18 | 40 | 22,85 |
| 100 | 20,02 | 19,91 | 100 | 75,013 | 63 | 88 | 92 | 109,75 | 29 | 45 | 20 | 50 | 28,56 |
*) Номинальный ⌀ d1 = ⌀ муфты