Каталог Hoffmann Group режущий и вспомогательный инструмент - страница 865
Навигация
 Каталог Hoffmann Group запасные части, оснастка и СИЗ
 Каталог Hoffmann Group ручной и измерительный инструмент
 Новые режущие инструменты, производственная мебель и средства защиты Hoffmann Group 2027
 Каталог Hoffmann Group токарный инструмент
 Производственная мебель и системы хранения Hoffmann Group 2026
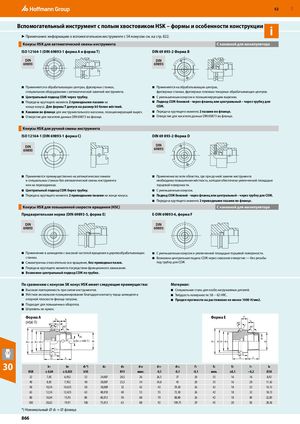
Вспомогательный инструмент с полым хвостовиком HSK – формы и особенности конструкции i
▶ Примечание: информацию о вспомогательном инструменте с SK-конусом см. на стр. 822.
Конусы HSK для автоматической смены инструмента С канавкой для манипулятора
ISO 12164-1 (DIN 69893-1 форма A и форма T) DIN 69 893-2 Форма В
DIN DIN 69893 69893
- Применяется в обрабатывающих центрах, фрезерных станках,
- Применяется на обрабатывающих центрах,
специальном оборудовании с автоматической заменой инструмента. фрезерных станках, фрезерных головках токарных обрабатывающих центров.
- Центральный подвод СОЖ через трубку.
- С уменьшенным конусом и позиционирующим вырезом.
- Передача крутящего момента 2 приводными пазами на
- Подвод СОЖ боковой - через фланец или центральный – через трубку для
конце конуса. Для формы T допуск на размер b5 более жёсткий. СОЖ.
- Канавки во фланце для инструментального магазина, позиционирующий вырез.
- Передача крутящего момента 2 пазами во фланце.
- Отверстие для носителя данных DIN 69873 во фланце.
- Отверстие для носителя данных DIN 69873 во фланце.
Конусы HSK для ручной смены инструмента
ISO 12164-1 (DIN 69893-1 форма С) DIN 69 893-2 Форма D
DIN DIN 69893 69893
- Применяются преимущественно на автоматических линиях
- Применение во всех областях, где при ручной замене инструмента
и специальных станках без автоматической смены инструмента необходима повышенная жёсткость, которая обеспечена увеличенной площадью или на переходниках. торцевой поверхности.
- Центральный подвод СОЖ берез трубку.
- С уменьшенным конусом.
- Передача крутящего момента 2 приводными пазами на конце конуса.
- Подвод СОЖ боковой - через фланец или центральный – через трубку для СОЖ.
- Передача крутящего момента 2 приводными пазами во фланце.
Конусы HSK для повышенной скорости вращения (HSC) С канавкой для манипулятора
Предварительная норма (DIN 69893-5, форма E) E-DIN 69893-6, форма F
DIN DIN 69893 69893
- Применение в шпинделях с высокой частотой вращения и деревообрабатывающих
- С уменьшенным конусом и увеличенной площадью торцевой поверхности.
| станках. | ■ | Возможна центральная подача СОЖ через сквозное отверстие — без резьбы | |
| ■ | Симметричны относительно оси вращения, без приводных пазов. | под трубку для СОЖ |
- Передача крутящего момента посредством фрикционного замыкания.
- Возможен центральный подвод СОЖ по трубке.
По сравнению с конусом SK конус HSK имеет следующие преимущества: Материал:
- Высокая повторяемость при смене инструментов.
- Специальная сталь для особо нагружаемых деталей.
- Жёсткое аксиальное позиционирование благодаря контакту торца шпинделя и
- Твёрдость поверхности: 58 − 62 HRC.
опорной плоскости фланца патрона. Предел прочности на растяжение не менее 1000 Н/мм2.
- Подходит для повышенных оборотов.
- Штревель не нужен.
| d12 d1 d11 d Форма A (HSK-T) | 10 f2 f1 60° f3 | l1 b (b 1 30° l6 7 | = HSK-T) 5 d5 d2 | 60° f2 d12 d1 d11 d10 Форма Е | 30° f3 l6 l1 f1 | d5 d2 | ||||||
| b1 | b5 | d1) | d2 | d5 | d10 | d11 | d12 | f1 | f2 f3 | l1 | l6 | |
| HSK | ± 0,04 | ± 0,035 | h10 | H11 | макс. | -0,1 | -0,1 | -0,1 | мин. ±0,1 | −0,2 | JS10 | |
| 32 | 7,05 | 6,932 | 32 | 24,007 | 20,5 | 26 | 26,5 | 37 | 20 | 35 16 | 16 | 8,92 |
| 40 | 8,05 | 7,932 | 40 | 30,007 | 25,5 | 34 | 34,8 | 45 | 20 | 35 16 | 20 | 11,42 |
| 50 | 10,54 | 10,425 | 50 | 38,009 | 32 | 42 | 43 | 59,30 | 26 | 42 18 | 25 | 14,13 |
| 63 | 12,54 | 12,425 | 63 | 48,010 | 40 | 53 | 55 | 72,30 | 26 | 42 18 | 32 | 18,13 |
| 80 | 16,04 | 15,93 | 80 | 60,012 | 50 | 68 | 70 | 88,80 | 26 | 42 18 | 40 | 22,85 |
| 100 | 20,02 | 19,91 | 100 | 75,013 | 63 | 88 | 92 | 109,75 | 29 | 45 20 | 50 | 28,56 |