Каталог Hoffmann Group режущий и вспомогательный инструмент - страница 273
Навигация
 Каталог Hoffmann Group запасные части, оснастка и СИЗ
 Каталог Hoffmann Group ручной и измерительный инструмент
 Новые режущие инструменты, производственная мебель и средства защиты Hoffmann Group 2027
 Каталог Hoffmann Group токарный инструмент
 Производственная мебель и системы хранения Hoffmann Group 2026
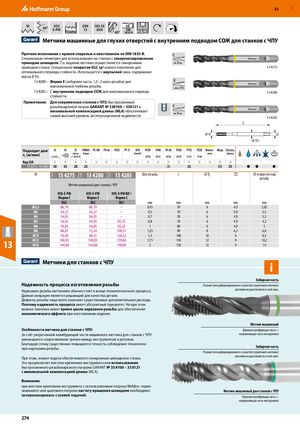
Метчики машинные для глухих отверстий с внутренним подводом СОЖ для станков с ЧПУ
| Прочное исполн | ение с правой спи | ралью и хвостов | иком по DIN 1 | 835-B. | C | ||||
| Специальная гео | метрия для использ | ования на станка | х ссинхрониз | ированным | |||||
| приводом шпин | деля.Т.о. ведение | метчика осуществ | ляется синхро | нным | 3 | ||||
| приводом станка оптимального пе масла 8 %). | . Специальноепокр риода стойкости. И | ытие DLC sp2но спользуется сэму | вого поколения льсией(мин. с | для одержание | 13 4275 | ||||
| 13 4280 – | Форма E(заборна максимальной глуб | я часть: 1,5−2 шаг ины резьбы. | а резьбы) для | 1½ E | |||||
| 13 4285 – | Свнутренним под стойкости. | водом СОЖдля | максимального | периода | 13 4280 | ||||
| Примечание: | Для современных | станков с ЧПУ,б | ыстросменный | ||||||
| резьбонарезной па минимальной ко | тронGARANT № мпенсацией дли | 338100 − 3381 ны (MLA)обес | 21 с печивает | 3 C | |||||
| самый высокий ур | овень эксплуатаци | онной надёжн | ости. | ⌀ D | 13 4285 L ⌀ DS □ | ||||
| Подходит для/ vc [м/мин] | |||||||||
| Код ISO | N N N | N N N | N N | N N | N N N | N | N N | N N | |
| 13 4275–13 4285 | 30 35 20 | 25 | 20 | 25 | 55 35 | ● ● ● | |||
| М | 11H 13 4275 Метчик м | 11H 13 4280 ашинный для станков | 11H 13 4285 с ЧПУ | Шаг резь | бы L | ⌀ Ds | □ | ⌀ отверстия под резьбу | |
| HSS-E-PM Форма С | HSS-E-PM Форма Е | HSS-E-PM ВО / Форма C | |||||||
| DLC | DLC | DLC | мм | мм | мм | м | м мм | ||
| M2,5 | 86,79 | 86,79 | – | 0,45 | 70 | 6 | 4, | 9 2,05 | |
| M3 | 43,27 | 43,27 | – | 0,5 | 70 | 6 | 4, | 9 2,5 | |
| M4 | 54,05 | 54,05 | – | 0,7 | 70 | 6 | 4, | 9 3,3 | |
| M5 | 54,05 | 54,05 | 92,25 | 0,8 | 70 | 6 | 4, | 9 4,2 | |
| M6 | 54,05 | 54,05 | 92,25 | 1 | 80 | 6 | 4, | 9 5 | |
| M8 | 68,87 | 72,24 | 108,37 | 1,25 | 90 | 8 | 6, | 2 6,8 | |
| M10 | 76,40 | 88,35 | 120,32 | 1,5 | 100 | 10 | 8 | 8,5 | |
| M12 | 100,05 | 100,05 | 139,68 | 1,75 | 110 | 12 | 9 | 10,2 | |
| M16 | 144,88 | 144,88 | 198,80 | 2 | 110 | 12 | 9 | 14 |
Метчики для станков с ЧПУ i
Заборная часть
| Надежность процесса изготовления резьбы | Резание (или деформирование в случае бесстружечного метчика) | |
| Нарезание резьбы метчиками обычно стоит в конце технологического процесса. | заготовки осуществляется в этой зоне. |
Данная операция является решающей для качества детали. Дефекты резьбы чаще всего означают существенные дополнительные расходы. Поэтому надежность процесса имеет абсолютный приоритет. Но при этом важное значение имеет время цикла нарезания резьбы для обеспечения
экономического эффекта при изготовлении изделия. Метчик машинный
| Особенности метчика для станков с ЧПУ: | Длинная калибрующая часть = |
| За счёт укороченной калибрующей части машинного метчика для станков с ЧПУ | направляющая часть инструмента |
| уменьшается сопротивление трения между инструментом и деталью. | |
| Благодаря этому существенно повышается точность соблюдения технологии | |
| при нарезании резьбы. | Заборная часть |
| Резание (или деформирование в случае бесстружечного метчика) | |
| При этом, осевая подача обеспечивается синхронным шпинделем станка. | заготовки осуществляется в этой зоне. |
Это предполагает жесткое крепление инструмента или использование быстросменного резьбонарезного патрона GARANT № 33 8100 – 33 8121 с минимальной компенсацией длины (MLA). Внимание:
при жестком креплении инструмента с использованием патрона Weldon, термо-
зажимного или цангового патрона частоту вращения шпинделя необходимо Метчик машинный для станков с ЧПУ
синхронизировать с осевой подачей. Короткая калибрующая часть = направляющая часть инструмента