Каталог Hoffmann Group режущий и вспомогательный инструмент - страница 260
Навигация
 Каталог Hoffmann Group запасные части, оснастка и СИЗ
 Каталог Hoffmann Group ручной и измерительный инструмент
 Новые режущие инструменты, производственная мебель и средства защиты Hoffmann Group 2027
 Каталог Hoffmann Group токарный инструмент
 Производственная мебель и системы хранения Hoffmann Group 2026
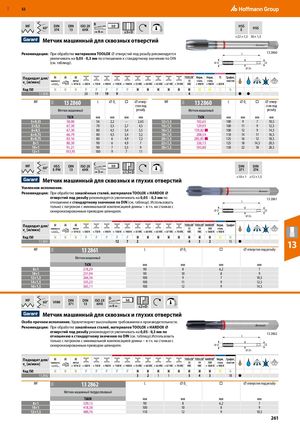
| 60° | DIN | DIN | ISO 2X | HSS | HSS | |
| 374 | 13 | 6HX | E | |||
| Метчик машинный для сквозных отверстий | ≤22 × 1,5 | 30 × 1,5 |
| Рекомендации: При обработке материалов TOOLOX ⌀ отверстий под резьбу рекомендуется | L | 13 2860 | |
| увеличивать на 0,05 - 0,3 мм по отношению к стандартному значению по DIN |
(см. таблицу). D □
- DS
Подходит для/ v [м/мин] c
| Код ISO | N N | P N P | P | P | P | H | H H H | H H | M | S M N | ||||
| 13 2860 | 20 19 | 19 | 9 | 4 | ● | ● | ||||||||
| MF | 13 2860 | L | ⌀ D | □ | ⌀ отвер- | MF | 13 2860 | L | ⌀ D | □ | ⌀ отвер- | |||
| s | стия под | s | стия под | |||||||||||
| Метчик машинный | резьбу | Метчик машинный | резьбу | |||||||||||
| TiCN | мм | мм | мм | мм | TiCN | мм | мм | мм | мм | |||||
| 3×0,35 | 58,08 | 56 | 2,2 | – | 2,65 | 12×1,5 | 102,65 | 100 | 9 | 7 | 10,5 | |||
| 5×0,5 | 67,30 | 70 | 3,5 | 2,7 | 4,5 | 14×1,5 | 129,93 | 100 | 11 | 9 | 12,5 | |||
| 6×0,5 | 67,30 | 80 | 4,5 | 3,4 | 5,5 | 16×1,5 | 159,82 ■ | 100 | 12 | 9 | 14,5 | |||
| 6×0,75 | 66,79 | 80 | 4,5 | 3,4 | 5,2 | 18×1,5 | 208,54 | 110 | 14 | 11 | 16,5 | |||
| 8×0,75 | 83,16 | 80 | 6 | 4,9 | 7,2 | 20×1,5 | 285,85 ■ | 125 | 16 | 12 | 18,5 | |||
| 8×1 | 80,30 | 90 | 6 | 4,9 | 7 | 22×1,5 | 326,13 | 125 | 18 | 14,5 | 20,5 | |||
| 10×1 | 91,21 | 90 | 7 | 5,5 | 9 | 30×1,5 | 593,80 | 150 | 22 | 18 | 28,5 | |||
| 12×1 | 103,95 | 100 | 9 | 7 | 11 |
MF C
| 60° | HSS | DIN | ISO 2X | h9 | DIN | DIN |
| E-PM | 13 | 6HX | 371 | 374 |
3 ≤1,5×D Метчик машинный для сквозных и глухих отверстий ≤10 × 1 ≥12 × 1,5 Усиленное исполнение. Рекомендации: При обработке закалённых сталей, материалов TOOLOX и HARDOX
отверстий под резьбу рекомендуется увеличивать на 0,05 – 0,3 мм по 13 2861 отношению к стандартному значению по DIN (см. таблицу). Использовать L только с патроном с минимальной компенсацией длины − в т.ч. на станках с
синхронизированным приводом шпинделя. D □
- DS
Подходит для/ v [м/мин] c
| Код ISO | N N | N P | P | P P P | H | H | H H H | H | H H M | 13 N |
| 13 2861 | 12 7 | 2 | 4 | 2 3 | ● 15 | |||||
| MF | 13 2861 | L | ⌀ D | □ | ⌀ отверстия под резьбу | |||||
| s | ||||||||||
| Метчик машинный | ||||||||||
| TiCN | мм | мм | мм | мм | ||||||
| 8×1 | 218,29 | 90 | 8 | 6,2 | 7 | |||||
| 10×1 | 231,94 | 90 | 10 | 8 | 9 | |||||
| 12×1,5 | 266,36 | 100 | 9 | 7 | 10,5 | |||||
| 14×1,5 | 335,23 | 100 | 11 | 9 | 12,5 | |||||
| 16×1,5 | 365,11 | 100 | 12 | 9 | 14,5 | |||||
| D | ||||||||||
| MF | DIN | DIN | ISO 2X | h6 | ||||||
| VHM 60° 371 | 13 | 6HX |
4 ≤2×D Метчик машинный для сквозных и глухих отверстий Особо прочное исполнение. Удовлетворяет высочайшим требованиям к производительности. Рекомендации: При обработке закалённых сталей, материалов TOOLOX и HARDOX
отверстий под резьбу рекомендуется увеличивать на 0,05 - 0,3 мм по 13 2862 отношению к стандартному значению по DIN (см. таблицу).Использовать L только с патроном с минимальной компенсацией длины − в т.ч. на станках с
синхронизированным приводом шпинделя. D □
- DS
Подходит для/ v [м/мин] c
| Код ISO | N N | N P | P P P P H | H | H | H | H | H | H | H | M | N | |
| 13 2862 | 3 | 2 | 1 | 1 | 5 | 4 | 3 | 18 | ● | ||||
| MF | 13 2862 | L | ⌀ D | □ | ⌀ отверстия под резьбу | ||||||||
| Метчик машинный твердосплавный | |||||||||||||
| TiAlN | мм | мм | мм | мм | |||||||||
| 8×1 | 339,13 | 90 | 8 | 6,2 | 7 | ||||||||
| 10×1 | 418,38 | 100 | 10 | 8 | 9 |