Каталог Hoffmann Group режущий и вспомогательный инструмент - страница 114
Навигация
 Каталог Hoffmann Group запасные части, оснастка и СИЗ
 Каталог Hoffmann Group ручной и измерительный инструмент
 Новые режущие инструменты, производственная мебель и средства защиты Hoffmann Group 2027
 Каталог Hoffmann Group токарный инструмент
 Производственная мебель и системы хранения Hoffmann Group 2026
VHM 2 h6
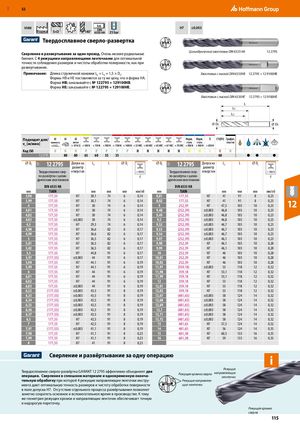
Твердосплавное сверло-развертка Сверление и развертывание за один проход. Очень низкие радиальные биения. С 4 режущими направляющими ленточками для оптимальной точности соблюдения размеров и чистоты обработки поверхности, как при
развертывании.
Примечание: Длина стружечной канавки L = L + 1,5 × D . Формы HB и HE поставляются за ту же цену, что и форма HA. C2C Форма HB: заказывайте с № 122795 + 129100HB. Форма HE: заказывайте с № 122795 + 129100HE.
H7
±0,003
| Цилиндрический хвостовик DIN 6535 HA | 12 2795 | |
| Хвостовик с лыской DIN 6535HB | 12 2795 + 12 9100HB | |
| Хвостовик с лыской DIN 6535HE | 12 2795 + 12 9100HE | |
| L | ||
| LC | ||
| L2 | ||
| ⌀ DC | ⌀ DS |
| Подход vc [м/ми | ит н] | для/ | ||||||||||||||
| Код ISO | N N | N P | P | P | P P | H H | H | H | H M M | S | K | N | ||||
| 1 | 2 2795 80 | 80 6 | 5 60 | 55 | 35 | 60 | ● ● | ● | ||||||||
| ⌀ DC | 11P | 12 2795 | Допуск на диаметр | L2 | L | ⌀ Ds | ⌀ DC | 11P | 12 2795 | Допуск на диаметр | L2 | L | ⌀ Ds | |||
| Т | вердосплавное свер- | отверстия | < 900 N | Т | вердосплавное свер- | отверстия | < 900 N | |||||||||
| л | о-развёртка с цилин- | f | л | о-развёртка с цилин- | f | |||||||||||
| др | ическим хвостовиком | др | ическим хвостовиком | |||||||||||||
| DIN 6535 HA | DIN 6535 HA | |||||||||||||||
| мм | TiAlN | мм | мм | мм | мм/об | мм | TiAlN | мм | мм | мм | мм/об | |||||
| 3,98 | 177,55 | H7 | 30,1 | 74 | 6 | 0,14 | 8,01 | 177,55 | H7 | 41 | 91 | 8 | 0,23 | |||
| 3,99 | 177,55 | H7 | 30,1 | 74 | 6 | 0,14 | 8,02 | 177,55 | H7 | 41 | 91 | 8 | 0,23 | |||
| 4 | 177,55 | H7 | 30 | 74 | 6 | 0,14 | 9 | 252,39 | H7 | 47,5 | 103 | 10 | 0,23 | |||
| 4,01 | 177,55 | H7 | 30 | 74 | 6 | 0,14 | 9,48 | (252,39) | ±0,003 | 46,8 | 103 | 10 | 0,23 | |||
| 4,02 | 177,55 | H7 | 30 | 74 | 6 | 0,14 | 9,49 | (252,39) | ±0,003 | 46,8 | 103 | 10 | 0,23 | |||
| 4,03 | 177,55 | ±0,003 | 30 | 74 | 6 | 0,14 | 9,5 | (252,39) | ±0,003 | 46,8 | 103 | 10 | 0,23 | |||
| 4,5 | 177,55 | H7 | 29,3 | 74 | 6 | 0,14 | 9,52 | (252,39) | ±0,003 | 46,7 | 103 | 10 | 0,23 | |||
| 4,98 | 177,55 | H7 | 36,6 | 82 | 6 | 0,17 | 9,53 | (252,39) | ±0,003 | 46,7 | 103 | 10 | 0,23 | |||
| 4,99 | 177,55 | H7 | 36,6 | 82 | 6 | 0,17 | 9,54 | (252,39) | ±0,003 | 46,7 | 103 | 10 | 0,23 | |||
| 5 | 177,55 | H7 | 36,5 | 82 | 6 | 0,17 | 9,97 | (252,39) | ±0,003 | 46,1 | 103 | 10 | 0,23 | |||
| 5,01 | 177,55 | H7 | 36,5 | 82 | 6 | 0,17 | 9,98 | 252,39 | H7 | 46,1 | 103 | 10 | 0,28 | |||
| 5,02 | 177,55 | H7 | 36,5 | 82 | 6 | 0,17 | 9,99 | 252,39 | H7 | 46,1 | 103 | 10 | 0,28 | |||
| 5,5 | 177,55 | H7 | 44,8 | 91 | 6 | 0,17 | 10 | 252,39 | H7 | 46 | 103 | 10 | 0,28 | |||
| 5,97 | (177,55) | ±0,003 | 44 | 91 | 6 | 0,17 | 10,01 | 252,39 | H7 | 46 | 103 | 10 | 0,28 | |||
| 5,98 | 177,55 | H7 | 44,1 | 91 | 6 | 0,19 | 10,02 | 252,39 | H7 | 46 | 103 | 10 | 0,28 | |||
| 5,99 | 177,55 | H7 | 44,1 | 91 | 6 | 0,19 | 11,97 | (359,18) | ±0,003 | 53 | 118 | 12 | 0,32 | |||
| 6 | 177,55 | H7 | 44 | 91 | 6 | 0,19 | 11,98 | 359,18 | H7 | 53,1 | 118 | 12 | 0,32 | |||
| 6,01 | 177,55 | H7 | 44 | 91 | 6 | 0,19 | 11,99 | 359,18 | H7 | 53,1 | 118 | 12 | 0,32 | |||
| 6,02 | 177,55 | H7 | 44 | 91 | 6 | 0,19 | 12 | 359,18 | H7 | 53 | 118 | 12 | 0,32 | |||
| 6,03 | 177,55 | ±0,003 | 44 | 91 | 6 | 0,19 | 12,01 | 359,18 | H7 | 53 | 118 | 12 | 0,32 | |||
| 6,32 | (177,55) | ±0,003 | 43,5 | 91 | 8 | 0,19 | 12,02 | 359,18 | H7 | 53 | 118 | 12 | 0,32 | |||
| 6,33 | (177,55) | ±0,003 | 43,5 | 91 | 8 | 0,19 | 12,67 | (481,65) | ±0,003 | 58 | 124 | 14 | 0,32 | |||
| 6,34 | (177,55) | ±0,003 | 43,5 | 91 | 8 | 0,19 | 12,68 | (481,65) | ±0,003 | 58 | 124 | 14 | 0,32 | |||
| 6,35 | (177,55) | ±0,003 | 43,5 | 91 | 8 | 0,19 | 12,69 | (481,65) | ±0,003 | 58 | 124 | 14 | 0,32 | |||
| 6,36 | (177,55) | ±0,003 | 43,5 | 91 | 8 | 0,19 | 12,7 | (481,65) | ±0,003 | 58 | 124 | 14 | 0,32 | |||
| 6,37 | (177,55) | ±0,003 | 43,5 | 91 | 8 | 0,19 | 12,71 | (481,65) | ±0,003 | 58 | 124 | 14 | 0,32 | |||
| 6,5 | 177,55 | H7 | 43,5 | 91 | 8 | 0,19 | 12,72 | (481,65) | ±0,003 | 58 | 124 | 14 | 0,32 | |||
| 7 | 177,55 | H7 | 42,5 | 91 | 8 | 0,19 | 13 | 481,65 | H7 | 57,5 | 124 | 14 | 0,32 | |||
| 7,97 | (177,55) | ±0,003 | 41,1 | 91 | 8 | 0,19 | 14 | 481,65 | H7 | 56 | 124 | 14 | 0,35 | |||
| 7,98 | 177,55 | H7 | 41,1 | 91 | 8 | 0,23 | 15 | 601,38 | H7 | 60,5 | 133 | 16 | 0,35 | |||
| 7,99 | 177,55 | H7 | 41,1 | 91 | 8 | 0,23 | 16 | 601,38 | H7 | 59 | 133 | 16 | 0,35 | |||
| 8 | 177,55 | H7 | 41 | 91 | 8 | 0,23 |
Сверление и развёртывание за одну операцию
Твердосплавное сверло-развёртка GARANT 12 2795 эффективно объединяет две Режущие Режущая кромка сверла направляющие операции. Сверление в сплошном материале и одновременную оконча- ленточки тельную обработку при которой 4 режущие направляющие ленточки инстру- Режущие направляюмента дают оптимальную точность размеров и чистоту обработки поверхности щие ленточки в поле допуска H7. Отсутствие отдельного процесса развёртывания позволяет заметно сократить основное и вспомогательное время в производстве. К тому же геометрия режущих кромок и направляющих ленточек обеспечивает точную и недорогую переточку.
i
Режущая кромка сверла