Каталог Guhring техническая документация - страница 88
Навигация
 Каталог Guhring программа фрез высочайшего качества PowerMill
 Каталог Guhring программа метчиков высочайшего качества PowerTap
 Каталог Guhring пластины PKD и CBN
 Каталог Guhring инструментальная оснастка
 Каталог Guhring фрезерный инструмент
 Каталог Guhring резьбонарезной инструмент 2010
Выбор применение
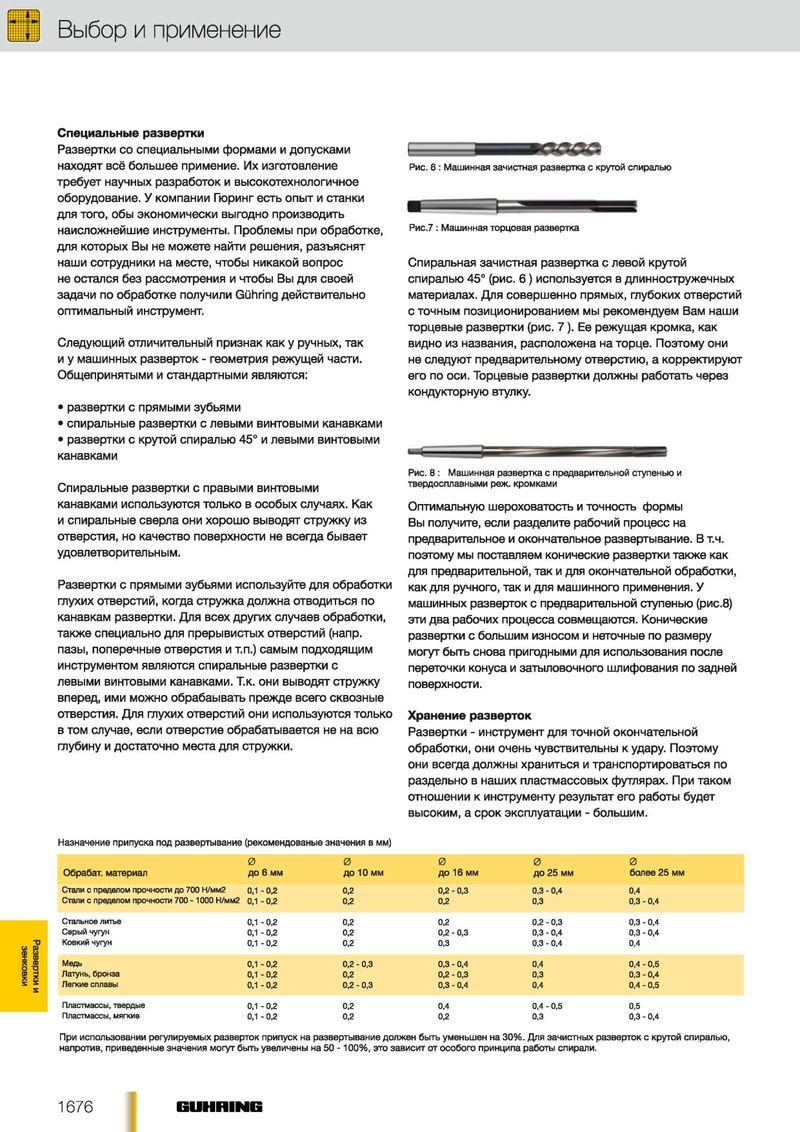
Специальные развертки
Развертки со специальными формами допусками
| находят всё большее применив. Их изготовление | Рис. 6 : Машинная зачистная развертка с крутой спиралью |
| требует научных разработок и высокотехнологичное | |
| оборудование. У компании Гюринг есть опыт и станки | |
| для того, обы экономически выгодно производить | |
| наисложнейшие инструменты. Проблемы при обработке, | Рис.7 : Машинная торцовая развертка |
| для которых Вы не можете найти решения, разъяснят | |
| наши сотрудники на месте, чтобы никакой вопрос | Спиральная зачистная развертка с левой крутой |
| не остался без рассмотрения и чтобы Вы для своей | спиралью 45° (рис. 6 ) используется в длинностружечных |
| задачи по обработке получили GQhring действительно | материалах. Для совершенно прямых, глубоких отверстий |
| оптимальный инструмент. | с точным позиционированием мы рекомендуем Вам наши |
| торцевые развертки (рис. 7 ). Ее режущая кромка, как | |
| Следующий отличительный признак как у ручных, так | видно из названия, расположена на торце. Поэтому они |
- у машинных разверток - геометрия режущей части. не следуют предварительному отверстию, а корректируют
Общепринятыми стандартными являются: его по оси. Торцевые развертки должны работать через
кондукторную втулку.
- развертки с прямыми зубьями
- спиральные развертки с левыми винтовыми канавками
- развертки с крутой спиралью 45° левыми винтовыми
канавками
Рис. 8 : Машинная развертка с предварительной ступенью
| Спиральные развертки с правыми винтовыми | твердосплавными реж. кромками |
| канавками используются только в особых случаях. Как | Оптимальную шероховатость и точность формы |
- спиральные сверла они хорошо выводят стружку из Вы получите, если разделите рабочий процесс на
| отверстия, но качество поверхности не всегда бывает | предварительное и окончательное развертывание. В т.ч. |
| удовлетворительным. | поэтому мы поставляем конические развертки также как |
| для предварительной, так и для окончательной обработки, | |
| Развертки с прямыми зубьями используйте для обработки | как для ручного, так и для машинного применения. У |
| глухих отверстий, когда стружка должна отводиться по | машинных разверток с предварительной ступенью (рис.8) |
| канавкам развертки. Для всех других случаев обработки, | эти два рабочих процесса совмещаются. Конические |
| также специально для прерывистых отверстий (напр. | развертки с большим износом и неточные по размеру |
| пазы, поперечные отверстия и т.п.) самым подходящим | могут быть снова пригодными для использования после |
| инструментом являются спиральные развертки с | переточки конуса и затыловочного шлифования по задней |
| левыми винтовыми канавками. Т.к. они выводят стружку | поверхности. |
| вперед, ими можно обрабаывать прежде всего сквозные | |
| отверстия. Для глухих отверстий они используются только | Хранение разверток |
| в том случае, если отверстие обрабатывается не на всю | Развертки - инструмент для точной окончательной |
| глубину и достаточно места для стружки. | обработки, они очень чувствительны к удару. Поэтому |
они всегда должны храниться транспортироваться по раздельно в наших пластмассовых футлярах. При таком отношении к инструменту результат его работы будет высоким, а срок эксплуатации - большим.
Назначение припуска под развертывание (рекомендованые значения в мм)
| Обрабат. материал | 0 до 6 мм | 0 до 10 мм | 0 Д О16ММ | 0 до 25 мм | 0 более 25 мм |
| С тал и с пр е д е л о м п р о ч н о с т и д о 7 0 0 Н /м м 2 | 0,1 - 0,2 | 0,2 | 0,2 - 0,3 | 0,3 - 0,4 | 0,4 |
| С тал и с пр е д е л о м п р о ч н о с т и 7 0 0 - 10 0 0 Н /м м 2 | 0,1 - 0,2 | 0,2 | 0,2 | 0,3 | 0,3 - 0,4 |
| С та л ь н о е лкггъе | 0,1 - 0,2 | 0,2 | 0,2 | 0,2 - 0,3 | 0,3 - 0,4 |
| С е р ы й чугун | 0,1 - 0,2 | 0,2 | 0,2 - 0,3 | 0,3 - 0,4 | 0,3 - 0,4 |
| Ковкийчугун | 0,1 - 0,2 | 0,2 | 0,3 | 0,3 - 0,4 | 0,4 |
| Медь | 0,1 - 0,2 | 0,2 - 0,3 | 0 ,3 - 0,4 | 0,4 | 0,4 - 0,5 |
| Л а ту н ь , б р о н з а | 0,1 - 0,2 | 0,2 | 0,2 - 0,3 | 0,3 | 0,3 - 0,4 |
| Легкиесплавы | 0,1 - 0,2 | 0,2 - 0,3 | 0 ,3 - 0,4 | 0,4 | 0,4 - 0,5 |
| П л а с тм а с с ы , тв е р д ы е | 0,1 - 0,2 | 0,2 | 0,4 | 0,4 - 0 ,5 | 0,5 |
| П л а с тм а с с ы , м я гк и е | 0,1 - 0,2 | 0,2 | 0,2 | 0,3 | 0,3 - 0,4 |
При использовании регулируемых разверток припуск на развертывание должен быть уменьшен на 30%. Для зачистных разверток с крутой спиралью, напротив, приведенные значения могут быть увеличены на 50 -100% , это зависит от особого принципа работы спирали.