Каталог Guhring техническая документация - страница 71
Навигация
 Каталог Guhring программа фрез высочайшего качества PowerMill
 Каталог Guhring программа метчиков высочайшего качества PowerTap
 Каталог Guhring пластины PKD и CBN
 Каталог Guhring инструментальная оснастка
 Каталог Guhring фрезерный инструмент
 Каталог Guhring резьбонарезной инструмент 2010
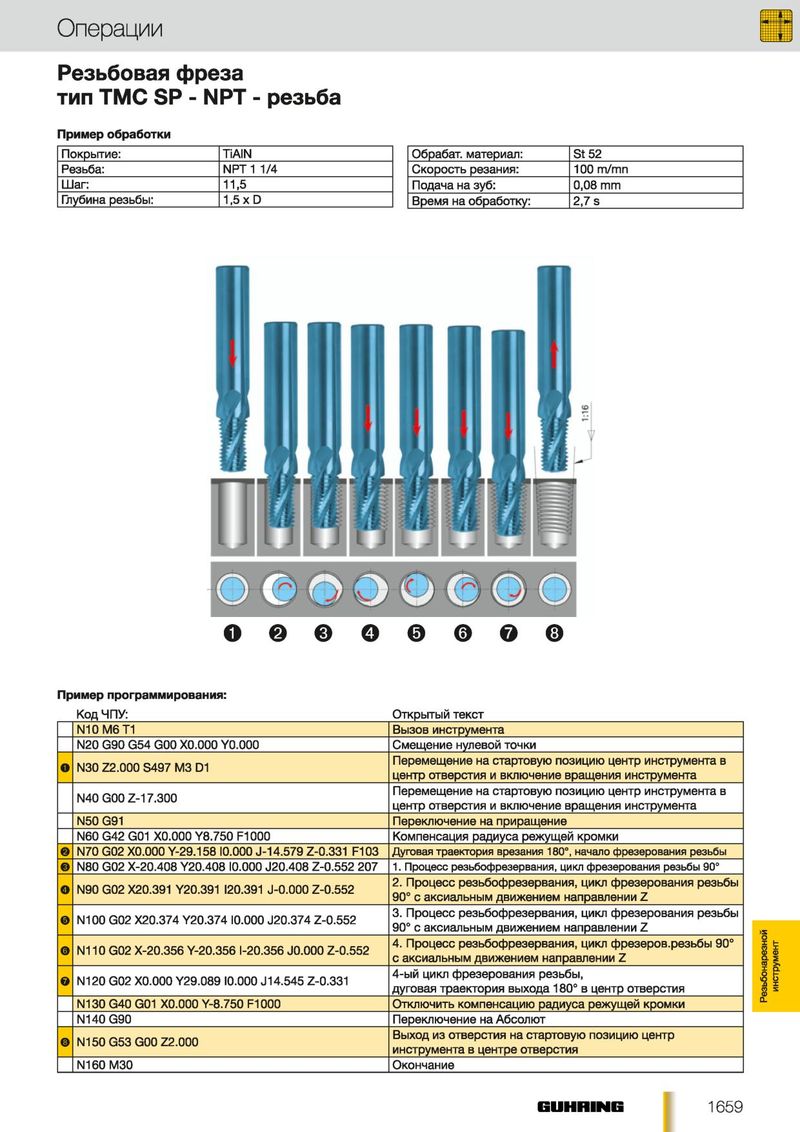
Резьбовая фреза
тип ТМ С SP - NPT - резьба
Пример обработки
| Покрытие: | TiAIN | Обрабат. материал: | St 52 |
| Резьба: | NPT 1 1/4 | Скорость резания: | 100 m/mn |
| Шаг: | 11,5 | Подача на зуб: | 0,08 mm |
| Глубина резьбы: | 1,5 x D | Время на обработку: | 2,7 s |
O 0 0 O 0 0 Q ©
Пример программирования:
| Код ЧПУ: | Открытый текст |
| N10 Мб Т1 | Вызов инструмента |
| N20 G90 G54 G00 Х0.000 Y0.000 | Смещение нулевой точки |
| О N30 Z2.000 S497 М3 D1 | Перемещение на стартовую позицию центр инструмента в центр отверстия и включение вращения инструмента |
| N40 G00Z-17.300 | Перемещение на стартовую позицию центр инструмента в центр отверстия и включение вращения инструмента |
| N50 G91 | Переключение на приращение |
| N60 G42 G01 Х0.000 Y8.750 F1000 | Компенсация радиуса режущей кромки |
| 0 N70 G02 Х0.000 Y-29.158 I0.000 J-14.579 Z-0.331 F103 | Дуговая траектория врезания 180°, начало фрезерования резьбы |
| 0 N80 G02 Х-20.408 Y20.408 I0.000 J20.408 Z-0.552 207 | 1. Процесс резьбофрезервания, цикл фрезерования резьбы 90° |
| О N90 G02 Х20.391 Y20.391 120.391 J-0.000 Z-0.552 | 2. Процесс резьбофрезервания, цикл фрезерования резьбы 90° с аксиальным движением направлении Z |
| 0 N100 G02 Х20.374 Y20.374 I0.000 J20.374 Z-0.552 | 3. Процесс резьбофрезервания, цикл фрезерования резьбы 90° с аксиальным движением направлении Z |
| 0 N110 G02 Х-20.356 Y-20.356 I-20.356 J0.000 Z-0.552 | 4. Процесс резьбофрезервания, цикл фрезеров.резьбы 90° с аксиальным движением направлении Z |
| о N120 G02 Х0.000 Y29.089 I0.000 J14.545 Z-0.331 | 4-ый цикл фрезерования резьбы, дуговая траектория выхода 180° в центр отверстия |
| N130 G40 G01 Х0.000 Y-8.750 F1000 | Отключить компенсацию радиуса режущей кромки |
| N140G90 | Переключение на Абсолют |
| © N150 G53 G00Z2.000 | Выход из отверстия на стартовую позицию центр инструмента в центре отверстия |
| N160 МЗО | Окончание |