Каталог Guhring техническая документация - страница 56
Навигация
 Каталог Guhring программа фрез высочайшего качества PowerMill
 Каталог Guhring программа метчиков высочайшего качества PowerTap
 Каталог Guhring пластины PKD и CBN
 Каталог Guhring инструментальная оснастка
 Каталог Guhring фрезерный инструмент
 Каталог Guhring резьбонарезной инструмент 2010
Обработка резьбы
пластической деформацией
| Бесстружечные метчики, также именуемые как раскатники | только 50 % профиля резьбы (значение для резьбы в |
| или метчики для выдавливания резьбы, представляют | стальных деталях). Получение неполного профиля резьбы |
| собой инструмент для бесстружечного изготовления | типично для деталей с накатанной резьбой. Полностью |
| внутренней резьбы. В отличие от резьбонарезания, при | сформированный профиль не оказывает влияния на |
| котором происходит обработка материала резанием, при | прочность резьбы. Нужная степень накатки резьбы |
| накатывании речь идет о пластическом методе обработки | в случае необходимости должна определяться при |
| под давлением для изготовления внутренней резьбы, | испытании. |
| когда материал подвергается холодной деформации, без | Решающее значение при накатывании резьбы приобретает |
| прерывания т.н. "прохождения волокон". | смазка. Смазка предотвращает наращивание материала |
| на рабочей поверхности инструмента и гарантирует, что | |
| Согласно DIN 8583 накатывание резьбы обозначается как | крутящий момент не будет слишком большим. Поэтому |
| "Обработка резьбы с помощью пластической деформации | смазка должна применяться всегда! Для смазки при |
| заготовки с помощью инструмента с винтовой рабочей | накатывании резьбы лучше всего подходят смазочные, |
| поверхностью". Винтовая, в радиальном сечении | графитосодержащие СОЖ или масла, использующиеся |
| полигональная, рабочая часть бесстружечного метчика | при обработке материалов давлением. Всегда работайте |
| "ввинчивается" с равномерной подачей, соответствующей | по принципу: "Хорошая смазка - половина накатки!" |
| шагу резьбы, в предварительно просверленное отверстие. | |
| При этом профиль резьбы плавно выдавливается зубьями | Преимущества накатанной резьбы: |
| заходной части (заборной части) метчика в отверстие | • Не образовывается стружка. |
| заготовки. Вследствие увеличения силы врезания зуба | • Резьба в сквозном и глухом отверстии может быть |
- материал происходит пластическая деформация с изготовлена одним и тем же инструментом.
| выдавливанием материала, который "протекает" вдоль | • Может обрабатываться широкий спектр материала. |
| боковой поверхности зуба в свободное пространство | • Вероятность среза резьбы исключается. |
| основания зуба и формирует таким образом внутренний | • Исключаются ошибки шага резьбы и угла профиля в |
| диаметр резьбы. Посредством процесса текучести на | том виде, в каком они могут появиться в нарезанной |
| вершинах профиля резьбы образуются характерные | резьбе. |
| формовочные карманы (канавки). | • Накатанная внутренняя резьба благодаря т.н. |
| "непрерывному прохождению волокон" и упрочнению | |
| Выбор диаметра предварительно просверленного | поверхности профиля зуба имеет повышенную |
| отверстия сильно зависит от пластичности материала, | прочность. |
| геометрии заготовки и необходимой глубины резьбы. По | • Хорошая шероховатость обработанной поверхности. |
| сравнению с диаметром отверстия для нарезания резьбы, | • Бесстружечные метчики могут работать с более |
- данном случае он должен быть больше. С увеличением ысокой частотой вращения, т.к. пластичность
| диаметра предварительно просверленного отверстия | многих материалов возрастает с увеличением |
| уменьшается нагрузка на инструмент при одновременном | скорости обработки. На стойкость это не оказывает |
| увеличении периода стойкости. Нагрузочная способность | отрицательного влияния. |
| резьбы вследствие непрерывного прохождения волокна | • Незначительная опасность поломки благодаря жесткой |
| и упрочения материала уже достаточна при накатывании | конструкции инструмента. |
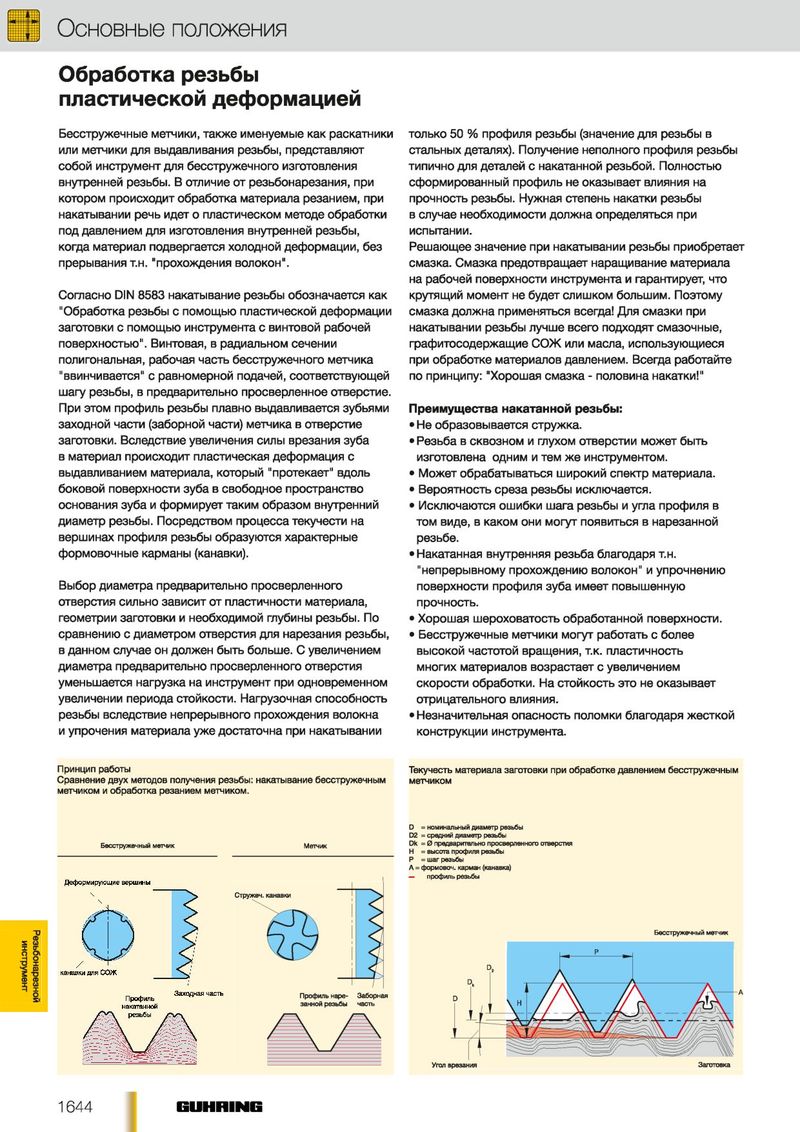
Принцип работы Текучесть материала заготовки при обработке давлением бесстружечным Сравнение двух методов получения резьбы: накатывание бесстружечным метчиком метчиком и обработка резанием метчиком.
D = номинальный диаметр резьбы D2 = средний диаметр резьбы
Бесстружечный метчик Метчик Dk = 0 предварительно просверленного отверстия
Н = высота профиля резьбы Р = шаг резьбы А = формовом, карман (канавка) — профиль резьбы