Каталог Guhring техническая документация - страница 34
Навигация
 Каталог Guhring программа фрез высочайшего качества PowerMill
 Каталог Guhring программа метчиков высочайшего качества PowerTap
 Каталог Guhring пластины PKD и CBN
 Каталог Guhring инструментальная оснастка
 Каталог Guhring фрезерный инструмент
 Каталог Guhring резьбонарезной инструмент 2010
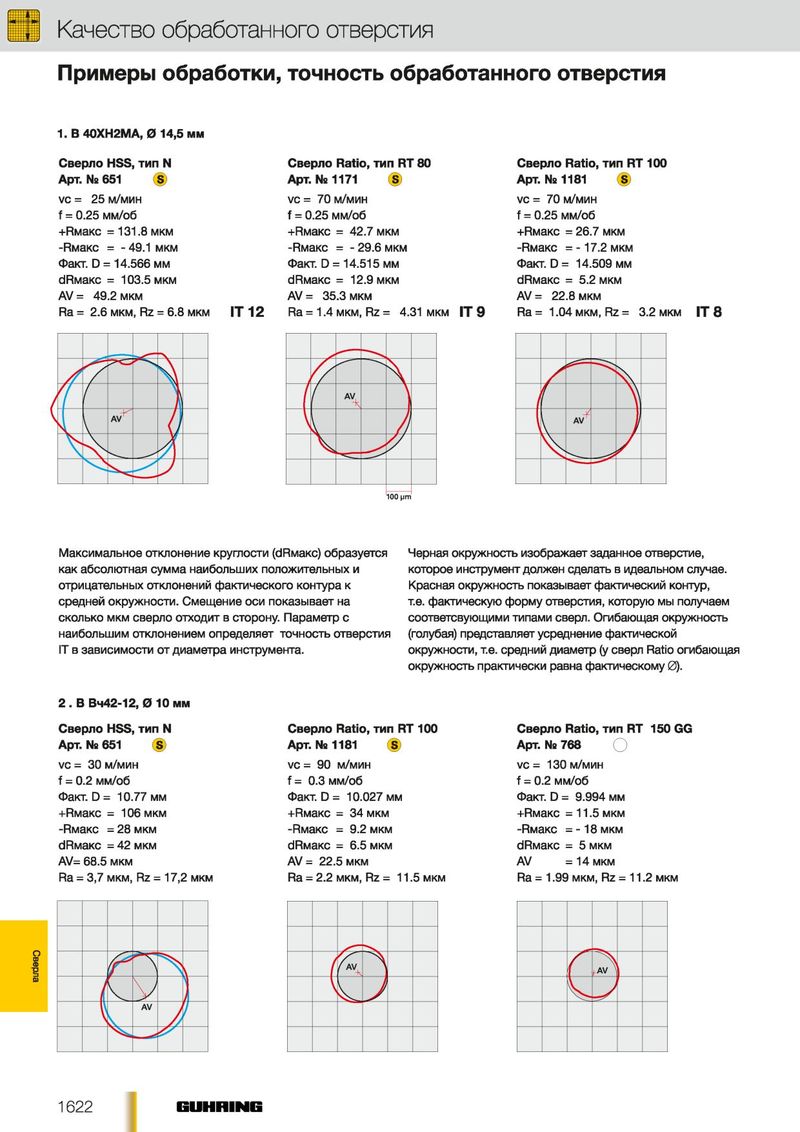
Качество обработанного отверстия
Примеры обработки, точность обработанного отверстия
1. В 40ХН2МА, 0 14,5 мм
| Сверло HSS, тип N | Сверло Ratio, тип RT 80 | Сверло Ratio, тип RT 100 |
| Арт. Ns 651 | ( S3 Арт. Ns 1171 | ( S3 ( S ) Apr. Ns 1181 |
| vc = 25 м/мин | vc = 70 м/мин | vc = 70 м/мин |
| f = 0.25 мм/об | f = 0.25 мм/об | f = 0.25 мм/об |
| +RMaKC =131.8 мкм | +RMaKC = 42.7 мкм | +RMaKC = 26.7 мкм |
| -RMaKC = - 49.1 мкм | -RMaKC = - 29.6 мкм | -RMaKC = -17.2 мкм |
| Факт. D = 14.566 мм | Факт. D = 14.515 мм | Факт. D = 14.509 мм |
| dRMaKC = 103.5 мкм | dRMaKC = 12.9 мкм | dRMaKC = 5.2 мкм |
| AV = 49.2 мкм | AV = 35.3 мкм | AV = 22.8 мкм |
| Ra = 2.6 мкм, Rz = 6.8 мкм | IT 12 Ra = 1.4 мкм, Rz = 4.31 мкм | IT 8 IT 9 Ra = 1.04 мкм, Rz = 3.2 мкм |
| Максимальное отклонение круглости (dRMaKC) образуется | Черная окружность изображает заданное отверстие, |
| как абсолютная сумма наибольших положительных и | которое инструмент должен сделать в идеальном случае. |
| отрицательных отклонений фактического контура к | Красная окружность показывает фактический контур, |
| средней окружности. Смещение оси показывает на | т.е. фактическую форму отверстия, которую мы получаем |
| сколько мкм сверло отходит в сторону. Параметр с | соответсвующими типами сверл. Огибающая окружность |
| наибольшим отклонением определяет точность отверстия | (голубая) представляет усреднение фактической |
| IT в зависимости от диаметра инструмента. | окружности, т.е. средний диаметр (у сверл Ratio огибающая |
окружность практически равна фактическому 0).
2 . В Вч42-12, 0 10 мм
| Сверло HSS, тип N | Сверло Ratio, тип RT 100 | Сверло Ratio, тип RT 150 GG |
| Арт. Ns 651 | ( S3 Арт. Ns 1181 | О S ) Арт. Ns 768 |
| vc = 30 м/мин | vc = 90 м/мин | vc = 130 м/мин |
| f = 0.2 мм/об | f = 0.3 мм/об | f = 0.2 мм/об |
| Факт. D = 10.77 мм | Факт. D = 10.027 мм | Факт. D = 9.994 мм |
| +Rm3kc = 1 0 6 мкм | +Rm3kc = 34 мкм | +Rm8kc = 11.5 мкм |
| -RMaKC = 28 мкм | -RMaKC = 9.2 мкм | -RMaKC = -1 8 мкм |
| dRMaKC = 42 мкм | dRMaKC = 6.5 мкм | dRMaKC = 5 мкм |
| AV= 68.5 мкм | AV = 22.5 мкм | =14 мкм AV |
| Ra = 3,7 мкм, Rz = 17,2 мкм | Ra = 2.2 мкм, Rz = 11.5 мкм | Ra = 1.99 мкм, Rz = 11.2 мкм |
V V
A V