Каталог Duemmel общий 2022 - страница 403
Навигация
 Общий каталог Dümmel 2014
 Каталог Dümmel дополнение 2017
 Каталог Dümmel дополнение 2018
 Общий каталог Dümmel 2015
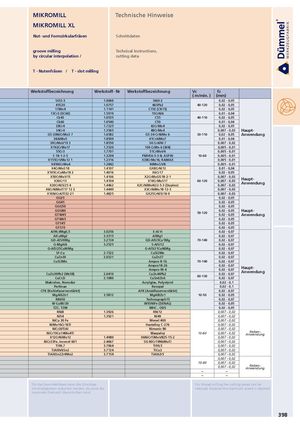
Nut- und Formzirkularfräsen Schnittdaten
groove milling Technical instructions,
by circular interpolation / cutting data
T - Nutenfräsen / T - slot milling
| Werkstoffbezeichnung | Werkstoff- Nr | Werkstoffbezeichnung | Vc | fz | |
| ( m/min ) | (mm) | ||||
| St52-3 | 1.0060 | St60-2 | . | 0,02 - 0,05 | |
| 45S20 | 1.0757 | 46SPb2 | 40-120 | 0,02 - 0,05 | |
| 17Mn4 | 1.1141 | C15E(CK15) | 0,02 - 0,05 | ||
| 13Cr3(EC60) k | 1.5919 | 15CrNi6 | 0,01 - 0,04 | ||
| C45 Ck60 | 1.0535 1.0540 | C55 C50 | 40-110 | 0,02 - 0,05 0,01 - 0,04 | |
| 28Cr4 34Cr4 | 1.7225 1.3565 | 42CrMo4 48CrMo4 | 0,02 - 0,05 0,007 - 0,03 | Haupt- | |
| GS-20NiCrMo3 7 | 1.6582 | GS-34 CrNiMo 6 | 30-110 | 0,02 - 0,05 | Anwendung |
| 34AlMo5 | 1.8509 | 41CrAlMo7 | 0,01 - 0,04 | ||
| 39CrMoV19 3 | 1.8550 | 34 CrAlNi 7 | 0,007 - 0,02 | ||
| X192CrMo17 55Cr3 | 1.3520 1.7701 | 100 CrMn 6(W4) 51CrMoV4 | 0,005 - 0,01 0,005 - 0,01 | ||
| S 18-1-2-5 X155CVM12 1 | 1.3294 12316 | PMHS6-5-3-8; ASP30 X38CM16 RAMAX | 10-60 | 0,005 - 0,01 0005 001 | |
| ro X45NiCrMo4 | . 1.2842 | ro; 90MnCrV8 | , -, 0,005 - 0,01 | ||
| X4CrMoS18 X105CCM18 2 | 1.4107 14016 | GX8CrNi12 X6C17 | 0,01 - 0,04 002 005 | ||
| roo | . | r | , -, | ||
| X50CrMoV15 | 1.4106 | X2CrMoSiS18-2-1 | 0,007 - 0,03 | ||
| X30Cr13 | 1.4104 | X14CrMoS17 | 60-120 | 0007 - 003 | Haupt- |
| X20CrNiSi25 4 | 1.4462 | X2CrNiMoN22-5-3(Duplex) | , , 0,007 - 0,03 | Anwendung | |
| X6CrNiMoTi17 12 2 | 1.4449 | X3CrNiMo18-12-3 | 0,007 - 0,03 | ||
| X10NiCrAlTi32-21 | 1.4825 | GX25CrNiSi18-9 | 0,007 - 0,03 | ||
| GG25 GG45 | 0,02 - 0,05 0,02 - 0,05 | ||||
| GGG50 | 0,02 - 0,05 | ||||
| GGG80 GTW45 | 50-120 | 0,02 - 0,05 002 - 005 | Haupt- Anwendung | ||
| GTW65 | , , 0,02 - 0,05 | ||||
| GTS45 GTS70 | 0,02 - 0,05 0,02 - 0,05 | ||||
| Al99,9Mg0,5 | 3.0256 | E-Al H | 0,02 - 0,07 | ||
| AlCuMg2 | 3.3315 | AlMg1 | 0,02 - 0,07 | ||
| GD-AlSi9Mg | 3.2134 | GD-AlSi5Cu1Mg | 70-140 | 0,02 - 0,07 | |
| G-MgAl6 | 3.2525 | S-AlSi12 | 0,02 - 0,07 | ||
| G-AlSi25CuNiMg | G-AlSi21CuNiMg | 002 - 007 | |||
| SF-Cu CuZn30 | 2.1522 2.0321 | CuSl2Mn CuZn37 | , , 0,02 - 0,07 0,02 - 0,07 | ||
| CuSi3Mn | Ampco 8-16 | 70-140 | 0,02 - 0,07 | ||
| Ampco18-26 Ampco M-4 | 0,02 - 0,07 0,02 - 0,07 | Haupt- | |||
| CuZn39Pb2(Ms58) | 2.0410 | CuZn44Pb2 | 60-130 | 0,02 - 0,07 | Anwendung |
| CuCrZr | 2.1080 | CuSn6Zn6 | 0,02 - 0,07 | ||
| Makrolon, Novodur Pertinax | Acrylglas, Polystyrol Resopal | 0,02 - 0,1 0,02 - 0,1 | |||
| CFK(Kohlefaserverstärkt) | AFK(Amidfaserverstärkt) | 0,02 - 0,07 | |||
| MgAl6Zn1 | 3.5812 | MgAl8Zn1 | 10-50 | 0,02 - 0,05 | |
| R8650 | Technograph15 | 0,02 - 0,07 | |||
| W-Cu80/20 TZC, TZM | W93NiFe(DENAL) MHC, ODS | 0,02 - 0,05 0,02 - 0,05 | |||
| RNi8 Ni54 | 1.3926 13921 | RNi12 Ni49 | 0,007 - 0,02 0007 - 002 | ||
| NiCu 30 Fe | . | Monel 400 | , , 0,007 - 0,02 | ||
| NiMo16Cr16Ti | Hastelloy C-276 | 0,007 - 0,02 | |||
| NiCr20TiAl | Nimonic 80 | 0,007 - 0,02 | Nb- | ||
| NiCr19Co14Mo4Ti | Waspaloy | 10-60 | 0,007 - 0,02 | een Anwendung | |
| X12CrNiMo12 | 1.4980 | X6NiCrTiMoVB25-15-2 | 0,007 - 0,02 | ||
| NiCr23Fe, Inconel 601 Ti99,7 | 2.4667 3.7064 | SG-NiCr19NbMoTi Ti99,5 | 0,007 - 0,02 0,007 - 0,02 | ||
| TiAl6V6Sn2 | 37124 | TiCu2 | 0007 - 002 | ||
| TiAl6Sn2Zr4Mo2 | . 3.7154 | TiAl6Zr5 | , , 0,007 - 0,02 | ||
| 10-40 | 0,007 - 0,02 0,007 - 0,02 | Nb | |||
| 0,007 - 0,02 | een- Anwendun | ||||
| Für das Gewindefräsen kann die Sch schwindigkeiten reduziert werden, d maximale Drehzahl überschritten wi | nittge- a sonst die rd. | − − For thread reduced, be | − − milling the cuttin cause the maxim | g g speed can be um speed is reached. |