Общий каталог Dormer Pramet 2018 - страница 632
Навигация
 Брошюра Dormer Pramet новинки 2021
 Каталог Dormer Pramet обработка резьбы 2021 - 2022
 Общий каталог Dormer Pramet 2016
 Общий каталог Dormer Pramet 2017
 Каталог Dormer Pramet фрезерование 2021 - 2022
 Каталог Dormer Pramet токарная обработка 2021 - 2022
REZANIE ZÁVITOV VŠEOBECNÉ POKYNY K REZANIU ZÁVITOV Úspešnosť akejkoľvek závitovacej operácie závisí od mnohých faktorov, ktoré ovplyvňujú kvalitu vyrobeného závitu.
| 1. | Vyberte závitník s vhodnou konštrukciou pre daný materiál obrobku a podľa toho, či je diera priechodná, alebo |
| slepá, zvoľte materiálovú skupinu obrobku. | |
| 2. | zabezpečte bezpečné upnutie obrobku - pokiaľ by sa pohol, zapríčinil by zlomenie závitníka a zlú kvalitu povrchu. |
| 3. | zvoľte správny priemer vrtáka podľa tabuliek (pozri str. 76 - 79). Priemery vrtákov pod závit nájdete tiež na každom |
| katalógovom liste závitníka. Pamätajte, že pod tvarované závity sa predvŕtáva väčšia diera. Ubezpečte sa, že | |
| vytvrdzovanie povrchu pri vŕtaní je čo najmenšie, pozri kapitolu pojednávajúca o nehdrzavejúcich oceliach. | |
| 4. | zvoľte správu reznú rýchlosť podľa indexu v katalógu, alebo podľa Product Selectoru. |
| 5. | Použite vhodnú reznú kvapalinu. |
| 6. | Pri Nc obrábaní zaistite, aby bol naprogramovaný správny posuv. Pri použití pružných závitovacích hláv s |
| kompenzáciou dĺžky je vhodné naprogramovať 95 - 97% hodnoty posuvu na stúpanie tak, aby bol závitník vlastnou | |
| silou tiahnutý do rezu (hlava je pritom vyťahovaná). | |
| 7. | Pokiaľ to je možné, upínajte závitníky do kvalitných hláv s kontrolou krútiaceho momentu a s axiálnou kompenzáciou. |
| Je to tiež ochrana proti chybám v programe, keď nástroj narazí do dna diery. | |
| 8. | závitník musí byť hladko a plynulo zavedený do diery, pokiaľ je posuv nepravidelný, dochádza rozhodeniu začiatku |
závitu.
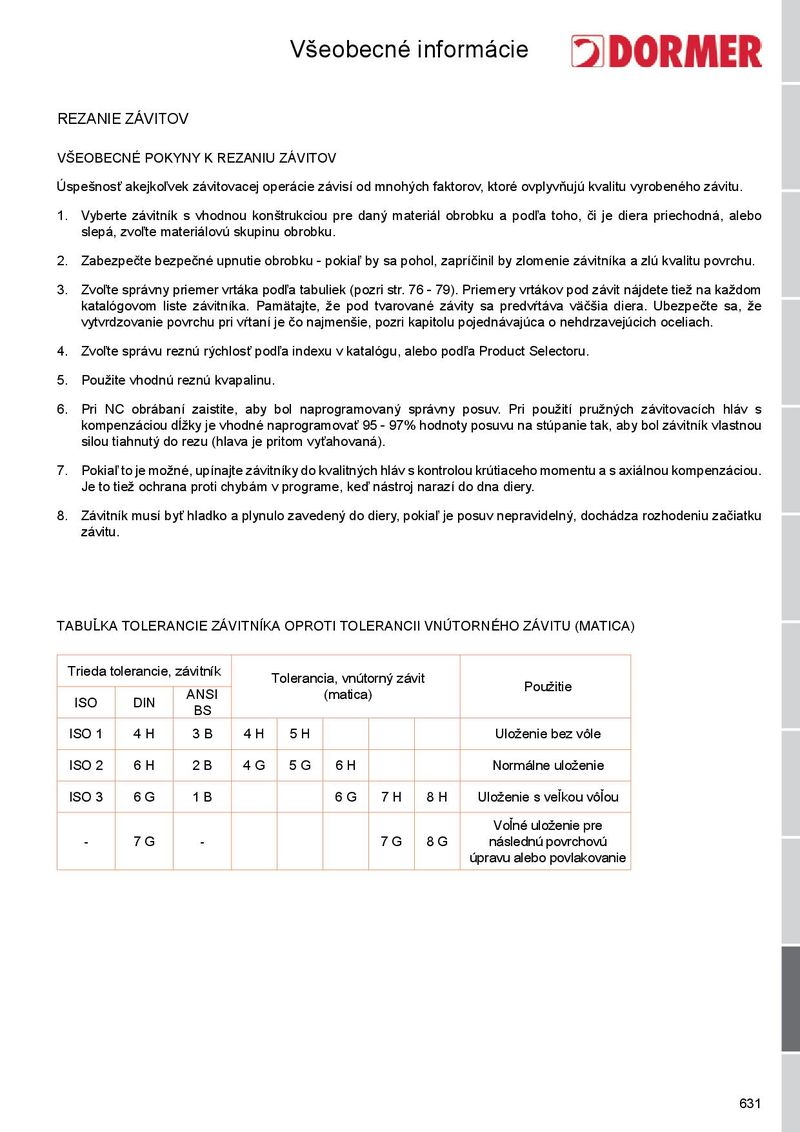
TABUĽKA TOLERANCIE ZÁVITNÍKA OPROTI TOLERANCII VNÚTORNÉHO ZÁVITU (MATICA)
| ISO Trieda to | DIN lerancie, | ANSI BS závitník | T | oleranc | ia, vnút (matica | orný záv ) | it | Použitie |
| ISO 1 | 4 H | 3 B | 4 H | 5 H | Uloženie bez vôle | |||
| ISO 2 | 6 H | 2 B | 4 G | 5 G | 6 H | Normálne uloženie | ||
| ISO 3 | 6 G | 1 B | 6 G | 7 H | 8 H | Uloženie s veľkou vôľou | ||
| - | 7 G | - | 7 G | 8 G | Voľné uloženie pre následnú povrchovú úpravu alebo povlakovanie |