Общий каталог Dormer Pramet 2018 - страница 587
Навигация
 Брошюра Dormer Pramet новинки 2021
 Каталог Dormer Pramet обработка резьбы 2021 - 2022
 Общий каталог Dormer Pramet 2016
 Общий каталог Dormer Pramet 2017
 Каталог Dormer Pramet фрезерование 2021 - 2022
 Каталог Dormer Pramet токарная обработка 2021 - 2022
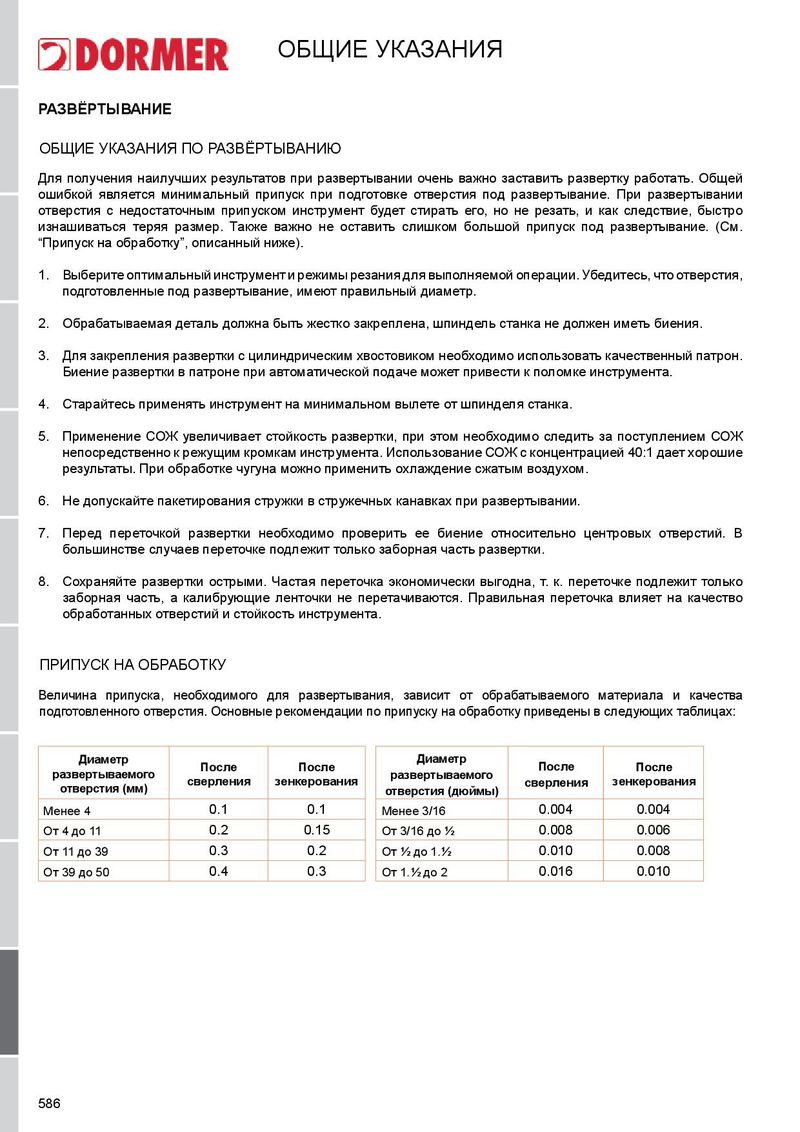
РАЗВЁРТЫВАНИЕ ОБЩИЕ УКАЗАНИЯ ПО РАЗВЁРТЫВАНИЮ Для получения наилучших результатов при развертывании очень важно заставить развертку работать. Общей ошибкой является минимальный припуск при подготовке отверстия под развертывание. При развертывании отверстия с недостаточным припуском инструмент будет стирать его, но не резать, и как следствие, быстро изнашиваться теряя размер. Также важно не оставить слишком большой припуск под развертывание. (См. “Припуск на обработку”, описанный ниже). 1. Выберите оптимальный инструмент и режимы резания для выполняемой операции. Убедитесь, что отверстия, подготовленные под развертывание, имеют правильный диаметр. 2. Обрабатываемая деталь должна быть жестко закреплена, шпиндель станка не должен иметь биения. 3. Для закрепления развертки с цилиндрическим хвостовиком необходимо использовать качественный патрон. Биение развертки в патроне при автоматической подаче может привести к поломке инструмента. 4. Старайтесь применять инструмент на минимальном вылете от шпинделя станка. 5. Применение СОЖ увеличивает стойкость развертки, при этом необходимо следить за поступлением СОЖ непосредственно к режущим кромкам инструмента. Использование СОЖ с концентрацией 40:1 дает хорошие результаты. При обработке чугуна можно применить охлаждение сжатым воздухом. 6. Не допускайте пакетирования стружки в стружечных канавках при развертывании. 7. Перед переточкой развертки необходимо проверить ее биение относительно центровых отверстий. В большинстве случаев переточке подлежит только заборная часть развертки. 8. Сохраняйте развертки острыми. Частая переточка экономически выгодна, т. к. переточке подлежит только заборная часть, а калибрующие ленточки не перетачиваются. Правильная переточка влияет на качество обработанных отверстий и стойкость инструмента. ПРИПУСК НА ОБРАБОТКУ Величина припуска, необходимого для развертывания, зависит от обрабатываемого материала и качества подготовленного отверстия. Основные рекомендации по припуску на обработку приведены в следующих таблицах:
| Диаметр развертываемого отверстия (мм) | После сверления | После зенкерования | Диаметр развертываемого отверстия(дюймы) | После сверления | После зенкерования |
| Менее 4 | 0.1 | 0.1 | Менее 3/16 | 0.004 | 0.004 |
| От 4до 11 | 0.2 | 0.15 | От 3/16до ½ | 0.008 | 0.006 |
| От 11до 39 | 0.3 | 0.2 | От ½до 1.½ | 0.010 | 0.008 |
| От 39до 50 | 0.4 | 0.3 | От 1.½до 2 | 0.016 | 0.010 |