Брошюра Dormer Pramet новинки 2021 - страница 58
Навигация
 Общий каталог Dormer Pramet 2016
 Каталог Dormer Pramet обработка отверстий 2021 - 2022
 Каталог Dormer Pramet фрезерование 2021 - 2022
 Общий каталог Dormer Pramet 2017
 Каталог оснастка Dormer Pramet 2016
 Каталог Dormer Pramet обработка резьбы 2021 - 2022
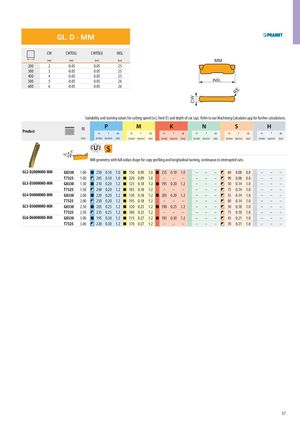
GL. D - MM
| CW | CWTOLL | CWTOLU | INSL | ||
| [mm] | [mm] | [mm] | [mm] | MM | |
| 200 | 2 | -0.05 | 0.05 | 25 | |
| 300 | 3 | -0.05 | 0.05 | 25 | |
| 400 | 4 | -0.05 | 0.05 | 25 | |
| 500 | 5 | -0.05 | 0.05 | 26 | INSL |
| 600 | 6 | -0.05 | 0.05 | 26 | CW RE |
Suitability and starting values for cutting speed (vc), feed (f) and depth of cut (ap). Refer to our Machining Calculator app for further calculations.
| RE | P | M | K | N | S | H | |||||||||||||
| Product | |||||||||||||||||||
| vc | f | ap | vc f | ap | vc | f | ap | vc | f | ap | vc | f | ap | vc | f | ap | |||
| [mm] | [m/min] | [mm/rev] | [mm] | [m/min] [mm/rev] | [mm] | [m/min] | [mm/rev] | [mm] | [m/min] | [mm/rev] | [mm] | [m/min] | [mm/rev] | [mm] | [m/min] | [mm/rev] | [mm] | ||
| 16° 4° | MM geom i | S etry wi i | th full rad i | ius shape for c i | opy pri | ofiling and | i longit | i udinal t | i urning, | i continu | i ous to in | i terrupt | i ed cuts. | i | |||||
| GL2-D200MMO-MM | G8330 | 1.00 | 250 | 0.10 | 1.0 | 150 0.09 | 1.0 | 235 | 0.10 | 1.0 | – | – | – | 60 | 0.08 | 0.8 | – | – | – |
| T7325 | 1.00 | 285 | 0.10 | 1.0 | 220 0.09 | 1.0 | – | – | – | – | – | – | 90 | 0.08 | 0.8 | – | – | – | |
| GL3-D300MMO-MM | G8330 | 1.50 | 210 | 0.20 | 1.2 | 125 0.18 | 1.2 | 195 | 0.20 | 1.2 | – | – | – | 50 | 0.14 | 1.0 | – | – | – |
| T7325 | 1.50 | 240 | 0.20 | 1.2 | 185 0.18 | 1.2 | – | – | – | – | – | – | 75 | 0.14 | 1.0 | – | – | – | |
| GL4-D400MMO-MM | G8330 | 2.00 | 220 | 0.20 | 1.2 | 130 0.18 | 1.2 | 205 | 0.20 | 1.2 | – | – | – | 55 | 0.14 | 1.0 | – | – | – |
| T7325 | 2.00 | 250 | 0.20 | 1.2 | 195 0.18 | 1.2 | – | – | – | – | – | – | 80 | 0.14 | 1.0 | – | – | – | |
| GL5-D500MMO-MM | G8330 | 2.50 | 205 | 0.25 | 1.2 | 120 0.23 | 1.2 | 190 | 0.25 | 1.2 | – | – | – | 50 | 0.18 | 1.0 | – | – | – |
| T7325 | 2.50 | 235 | 0.25 | 1.2 | 180 0.23 | 1.2 | – | – | – | – | – | – | 75 | 0.18 | 1.0 | – | – | – | |
| GL6-D600MMO-MM | G8330 | 3.00 | 195 | 0.30 | 1.2 | 115 0.27 | 1.2 | 185 | 0.30 | 1.2 | – | – | – | 45 | 0.21 | 1.0 | – | – | – |
| T7325 | 3.00 | 220 | 0.30 | 1.2 | 170 0.27 | 1.2 | – | – | – | – | – | – | 70 | 0.21 | 1.0 | – | – | – |