Общий каталог Dijet 2012 на русском - страница 221
Навигация
 Общий каталог Dijet 2018
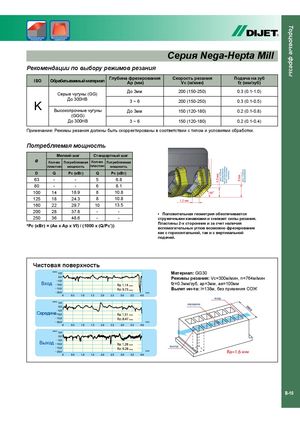
Серия Nega-Hepta Mill
Рекомендации по выбору режимов резания
| ISO | Обрабатываемый материал | Глубина фрезерования Ap (мм) | Скорость резания Vc (м/мин) | Подача на зуб fz (мм/зуб) |
| Серые чугуны (GG) | До 3мм | 200 (150-250) | 0.3 (0.1-1.0) | |
| K | До 300HB | 3 ~ 6 | 200 (150-250) | 0.3 (0.1-0.5) |
| Высокопрочные чугуны (GGG) | До 3мм | 150 (120-180) | 0.2 (0.1-0.8) | |
| До 300HB | 3 ~ 6 | 150 (120-180) | 0.2 (0.1-0.4) |
Примечание: Режимы резания должны быть скорректированы в соответствии с типом и условиями обработки.
Потребляемая мощность
Мелкий шаг Стандартный шаг
| Ø | Кол-во | Потребляемая | Кол-во | Потребляемая |
| пластин | мощность | пластин | мощность |
| D | Q | Pc (кВт) | Q | Pc (кВт) | |
| 63 | - | - | 5 | 6.8 | |
| х 7-ми кромок пластины | |||||
| 80 | - | - | 6 | 8.1 | |
| 100 | 14 | 18.9 | 8 | 10.8 | 46 |
| 125 | 18 | 24.3 | 8 | 10.8 | |
| 1,2 мм | |||||
| 160 | 22 | 29.7 | 10 | 13.5 | |
| 200 | 28 | 37.8 | - | - | • Положительная геометрия обеспечивается |
| 250 | 36 | 48.6 | - | - | стружечными канавками и снижает силы резания. |
*Pc (кВт) = (Ae x Ap x Vf) / (1000 x (Q/Pc’)) Пластины 2-х сторонние и за счет наличия вспомогательных углов возможно фрезерование как с горизонтальной, так и с вертикальной подачей.
Чистовая поверхность
(мкм)
Вход
(мкм)
Середина
(мкм)
Выход
(мкм)
Материал: GG30
Режимы резания: Vc=300м/мин, n=764м/мин fz=0.3мм/зуб, ap=3мм, ae=100мм мкм Вылет ин-та: l=138м, без примения СОЖ мкм (мм) вход середина
мкм мкм (мм)
мкм выход мкм мкм (мм)