Общий каталог Mitsubishi 2020 - 2021 - страница 414
Навигация
 Каталог Mitsubishi Materials запасные части
 Каталог Mitsubishi Materials резьбонарезной инструмент
 Каталог Mitsubishi Materials СНП с CBN и PCD для токарной обработки
 Каталог Mitsubishi Materials сверлильные инструменты
 Каталог Mitsubishi Materials расточной инструмент
 Каталог Mitsubishi Materials пластины для точения
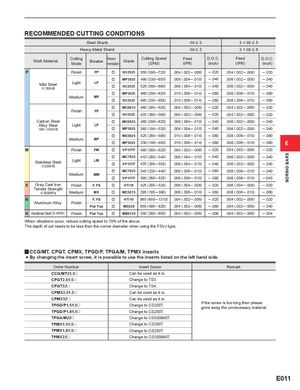
| Steel Shan | k | l/d | 3 | |||||||
| Hea | vy Metal S | hank | l/d | 3 | ||||||
| Work Material | Cutting Mode | Breaker | Recom- mendation | Grade | Cutting Speed (SFM) | Feed (IPR) | D.O.C. (inch) | Feed (IPR) | D.O.C. (inch) | |
| P | Finish | FP | z | NX2525 | 555 (395─720) | .004 (.002─.006) | ─.020 | .004 (.002─.006) | ─.020 | |
| z | MP3025 | 490 (330─655) | .008 (.004─.010) | ─.040 | .006 (.002─.008) | ─.040 | ||||
| Mild Steel | Light | LP | x | NX2525 | 525 (360─690) | .008 (.004─.010) | ─.040 | .006 (.002─.008) | ─.040 | |
| z | MP3025 | 460 (295─620) | .010 (.006─.014) | ─.080 | .008 (.006─.010) | ─.060 | ||||
| Medium | MP | x | NX2525 | 490 (330─655) | .010 (.006─.014) | ─.080 | .008 (.006─.010) | ─.060 | ||
| z | MC6015 | 460 (295─620) | .004 (.002─.006) | ─.020 | .004 (.002─.006) | ─.020 | ||||
| Finish | FP | x | NX2525 | 425 (260─590) | .004 (.002─.006) | ─.020 | .004 (.002─.006) | ─.020 | ||
| Carbon Steel | z | MC6025 | 460 (295─620) | .008 (.004─.010) | ─.040 | .006 (.002─.008) | ─.040 | |||
| Alloy Steel 180─350HB | Light | LP | x | MP3025 | 360 (195─525) | .008 (.004─.010) | ─.040 | .006 (.002─.008) | ─.040 | |
| Mdi | MP | z | MC6025 | 425 (260─590) | .010 (.006─.014) | ─.080 | .008 (.006─.010) | ─.060 | ||
| eum | x | MP3025 | 330 (195─490) | .010 (.006─.014) | ─.080 | .008 (.006─.010) | ─.060 | |||
| M | Finish | FM | z | VP15TF | 490 (360─620) | .004 (.002─.006) | ─.020 | .004 (.002─.006) | ─.020 | |
| z | MC7025 | 410 (280─540) | .008 (.004─.010) | ─.040 | .006 (.002─.008) | ─.040 | ||||
| Stainless Steel | Light | LM | x | VP15TF | 425 (295─555) | .008 (.004─.010) | ─.040 | .006 (.002─.008) | ─.040 | |
| z | MC7025 | 345 (230─440) | .008 (.006─.010) | ─.080 | .008 (.006─.010) | ─.040 | ||||
| Medium | MM | x | VP15TF | 390 (260─525) | .008 (.006─.010) | ─.080 | .008 (.006─.010) | ─.040 | ||
| K | Gray Cast Iron | Finish | F, FS | z | HTi10 | 425 (295─525) | .006 (.004─.008) | ─.020 | .006 (.004─.008) | ─.020 |
| Tensile Strength | Medium | MK | z | MC5015 | 295 (195─390) | .008 (.006─.010) | ─.080 | .008 (.006─.010) | ─.060 | |
| N | F, FS | z | HTi10 | 985 (655─1310) | .004 (.002─.006) | ─.020 | .004 (.002─.006) | ─.020 | ||
| Aluminum Alloy | Finish | Flat Top | z | MD220 | 655 (490─820) | .004 (.002─.006) | ─.080 | .004 (.002─.006) | ─.040 | |
| H H | ardened Steel35─65HRC | Finish | Flat Top | z | MB8120 | 330 (260─655) | .004 (.002─.006) | ─.006 | .004 (.002─.006) | ─.004 |
When vibrations occur, reduce cutting speed to 70% of the above. The depth of cut needs to be less than the corner diameter when using the FSVJ type.
y CCG/MT, CPGT, CPMX, TPGD/P, TPGA/M, TPMX inserts
- By changing the insert screw, it is possible to use the inserts listed on the left hand side.
| Order Number | Insert Screw | Remark |
| CCG/MT21.5o | Can be used as it is. | |
| CPGT2.51.5o | Change to TS3. | |
| CPGT32o | Change to TS4. | |
| CPMX2.51.5o | Can be used as it is. | |
| CPMX32o | Can be used as it is. | |
| TPGD/P1.51.5o | Change to CS200T. | If the screw is too long then please grind away the unnecessary material |
| TPGD/P1.81.5o | Change to CS250T. | . |
| TPGA/M22o | Change to CS300890T. | |
| TPMX1.51.5o | Change to CS200T. | |
| TPMX1.81.5o | Change to CS250T. | |
| TPMX22o | Change to CS300890T. |